Navegación rápida de productos
Solicitar una cotización
Cómo afecta el refuerzo con fibra al alabeo en plásticos de ingeniería
El refuerzo con fibra suele ser la solución adecuada cuando una pieza de plástico de ingeniería requiere mayor rigidez, resistencia, estabilidad dimensional bajo carga o mejor resistencia térmica. La poliamida, el PBT, el PPS, el PET reforzados con fibra de vidrio y otros compuestos son habituales en carcasas, soportes, componentes eléctricos, sistemas automotrices y equipos industriales. Sin embargo, las mismas fibras que hacen que una pieza sea estructuralmente capaz pueden hacer que su comportamiento de moldeo sea menos tolerante.
El resultado es el alabeo. Una pieza puede salir del molde aparentemente aceptable y, después, retorcerse, curvarse o alejarse de un requisito crítico de planitud a medida que se enfría. A veces, los operarios responden aumentando la presión de mantenimiento o prolongando el tiempo de enfriamiento. Estos ajustes son importantes, pero no abordan el problema principal en muchos plásticos de ingeniería reforzados con fibra: la contracción ya no es uniforme en todas las direcciones.
Comprender la relación entre la orientación de las fibras, el comportamiento del flujo, el diseño del molde y las condiciones de enfriamiento ayuda a distinguir un problema de proceso solucionable de un problema de diseño o selección de material. También evita el error común de tratar todo alabeo como un simple problema de ajuste de temperatura.
Por qué las fibras cambian el comportamiento de contracción
Los termoplásticos sin carga generalmente se contraen a medida que el polímero se enfría desde la temperatura de fusión hasta la temperatura ambiente. Los materiales semicristalinos añaden otra variable porque la cristalización contribuye al cambio de volumen. En una placa simple con enfriamiento equilibrado, esta contracción puede ser relativamente predecible. El refuerzo altera ese equilibrio.
Durante el moldeo por inyección, las fibras cortas tienden a alinearse con el flujo de masa fundida. En la dirección del flujo, las fibras restringen la matriz polimérica y reducen la contracción. En dirección transversal al flujo, la restricción es menor, por lo que la contracción suele ser mayor. Esta diferencia se denomina contracción anisotrópica. Cuando una cara, región o trayectoria de flujo de una pieza se contrae de forma diferente a otra, se desarrollan tensiones internas. El componente acabado se curva entonces hacia el lado o la dirección con mayor contracción.
El efecto no se limita a la fibra de vidrio. La fibra de carbono, los refuerzos minerales, los sistemas de fibra larga y las cargas híbridas pueden influir en la contracción direccional. Sus consecuencias difieren porque difieren la longitud de la fibra, la relación de aspecto, el nivel de carga, el tratamiento superficial y la interacción con la matriz polimérica. Aun así, la regla práctica se mantiene: el refuerzo mejora las propiedades mecánicas, pero hace que el historial de flujo sea más importante para el comportamiento dimensional.
Un mayor contenido de fibra no significa automáticamente una pieza más plana. Puede reducir la contracción total al tiempo que aumenta la diferencia entre la contracción longitudinal y transversal. Para un componente estrecho con nervaduras, esto puede ser manejable. Para un panel ancho y delgado con una exigente especificación de planitud, puede convertirse en el principal riesgo de moldeo.
La orientación de las fibras está determinada por todo el patrón de llenado
Es tentador considerar la orientación de las fibras como una propiedad fija del material. No lo es. El material proporciona las fibras; el molde y el proceso determinan gran parte de su disposición final. En la pared del molde, la capa congelada tiende a llevar las fibras en la dirección del flujo. En el núcleo, la orientación puede ser más compleja, especialmente cuando la masa fundida cambia de dirección, pasa por una restricción o se encuentra con otro frente de flujo.
Por lo tanto, la ubicación de la compuerta es una decisión dimensional, no solo una decisión de llenado. Una única compuerta lateral en una cubierta rectangular a menudo crea un patrón de orientación fuerte en una sola dirección. Si la geometría es simétrica pero el llenado no lo es, la pieza puede alabearse a pesar de un espesor de pared aparentemente equilibrado. Una compuerta central, varias compuertas equilibradas o una posición de compuerta revisada pueden, en algunos casos, reducir el desequilibrio de orientación, aunque cada opción también debe evaluarse en cuanto a líneas de soldadura, requisitos estéticos, compactación y complejidad de la herramienta.
Las nervaduras, los resaltes, las aberturas, los giros pronunciados y los cambios repentinos de espesor también redirigen el flujo. Las fibras siguen esa trayectoria y crean diferencias locales de rigidez. Por lo tanto, un panel plano puede curvarse debido a una característica de su cara posterior incluso cuando la superficie visible parece uniforme. Cuando se dispone de simulación, el análisis de orientación de fibras y alabeo puede ser útil antes de cortar el acero. La simulación no debe sustituir las pruebas de moldeo, pero resulta especialmente valiosa para comparar conceptos de compuerta e identificar regiones donde es probable que se concentre la anisotropía inducida por el flujo.
La interacción entre el enfriamiento y la orientación
Una pieza moldeada no es dimensionalmente estable en el instante en que se abre el molde. Su forma final refleja la distribución de temperatura, la tensión residual, la morfología del polímero y el acondicionamiento posterior al moldeo. La orientación de las fibras añade rigidez en direcciones preferentes; el enfriamiento no uniforme proporciona la fuerza que revela el desequilibrio.
Si un lado de una pieza se enfría más rápido que el otro, puede solidificarse antes y fijar un estado de tensión diferente. Las temperaturas desiguales de la superficie del molde, una disposición deficiente de las líneas de agua, los canales de enfriamiento bloqueados, el contacto inconsistente alrededor de insertos y las condiciones de expulsión desiguales pueden contribuir a ello. En las resinas semicristalinas, la temperatura del molde también puede afectar la cristalización. El resultado puede ser una pieza dimensionalmente aceptable durante la inspección, pero que cambia después del almacenamiento, el montaje, la exposición a la humedad o los ciclos térmicos.
Los materiales sensibles a la humedad requieren especial atención. La poliamida reforzada con fibra de vidrio puede absorber humedad después del moldeo, cambiando sus dimensiones y respuesta mecánica. Secar correctamente la resina es necesario para la calidad del procesamiento, pero no elimina la necesidad de definir la condición en la que se miden las dimensiones. Un plano que especifica planitud sin definir el acondicionamiento, el momento de inspección y la temperatura de referencia puede generar desacuerdos innecesarios entre el moldeador, el proveedor de material y el usuario final.
Qué deben comprobar los operarios antes de cambiar la receta
Cuando aparece el alabeo, una comprobación disciplinada es más rápida que un ajuste aleatorio. Confirme si la deformación es repetible en dirección y magnitud, si ocurre inmediatamente o después del acondicionamiento, y si es consistente entre cavidades. A continuación, compare el registro real del proceso con la ventana de procesamiento recomendada por el proveedor de material. La temperatura de fusión, la temperatura del molde, la velocidad de inyección, el perfil de compactación, el tiempo de enfriamiento y la estabilidad del colchón deben revisarse en conjunto, en lugar de hacerlo uno por uno.
- Compruebe la humedad y la contaminación de la resina antes de suponer que la herramienta tiene la culpa.
- Compare el enfriamiento entre cavidades, las temperaturas reales del molde y las condiciones de flujo de agua.
- Inspeccione el vestigio de compuerta, las marcas de flujo, las ubicaciones de las líneas de soldadura y el equilibrio de llenado para detectar signos de comportamiento de flujo alterado.
- Verifique que la extracción de piezas, los dispositivos y la manipulación mediante cinta transportadora no impongan deformación mientras la pieza aún está caliente.
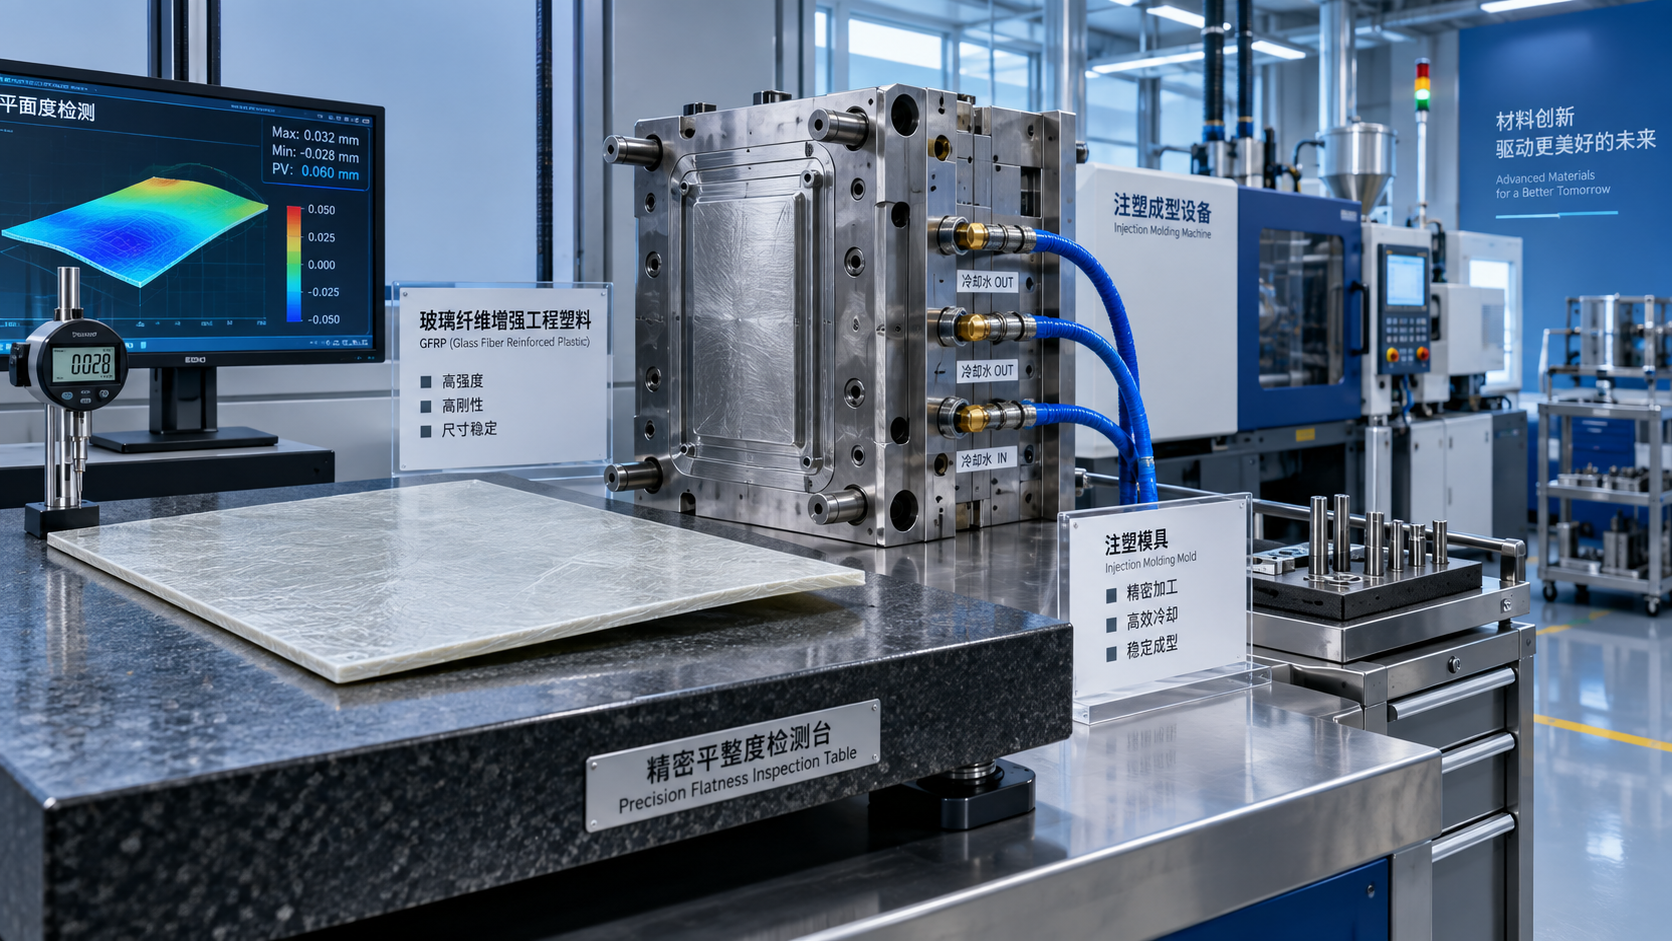
- Mida la planitud utilizando un método de soporte definido; las piezas flexibles pueden aparentar “fallar” porque se sujetan o apoyan de forma diferente durante la inspección.
La presión de compactación merece un enfoque equilibrado. Una compactación insuficiente puede dejar contracción local y distorsión relacionada con hundimientos. Una compactación excesiva puede añadir tensión, crear desequilibrio en el área de la compuerta o empeorar la deformación tras la expulsión. El objetivo no es la mayor presión posible; es una masa estable, dimensiones consistentes y una forma repetible dentro de la ventana de proceso validada.
La elección del material importa, pero no puede corregir una geometría inadecuada
La selección del compuesto debe comenzar con la función real de la pieza: carga, temperatura de servicio, exposición química, requisitos eléctricos, apariencia superficial, tolerancia dimensional y entorno de acondicionamiento previsto. Un grado con alta carga puede estar justificado para un componente portante, pero puede ser una elección innecesariamente difícil para una cubierta estética delgada. Por el contrario, reducir el contenido de fibra para resolver el alabeo puede comprometer la rigidez lo suficiente como para trasladar el problema del moldeo al montaje o al servicio en campo.
La familia de polímeros es igualmente importante. Un material amorfo reforzado y un material semicristalino reforzado pueden responder de manera diferente a las mismas condiciones de herramienta y procesamiento. Los grados comercializados como de bajo alabeo o dimensionalmente estables pueden ser puntos de partida útiles, pero su rendimiento debe verificarse en la geometría real. Las fichas técnicas de los proveedores suelen indicar rangos de contracción bajo condiciones de ensayo especificadas; son valiosas para la selección preliminar, no una garantía de planitud a nivel de pieza.
El diseño de la pieza suele ofrecer la mayor mejora. Un espesor de pared más uniforme reduce el enfriamiento diferencial. El espesor de las nervaduras debe controlarse con respecto a la pared nominal para evitar crear secciones gruesas que se enfrían más tarde. Las características simétricas y las trayectorias de flujo equilibradas reducen el sesgo direccional. Cuando una superficie plana larga es inevitable, una precurvatura calculada o una característica de soporte puede ser más eficaz que intentar eliminar todo rastro de orientación mediante el procesamiento.
Normas y disciplina de medición
No existe un “número de alabeo” universal aplicable a todos los componentes moldeados. Los requisitos del plano deben definir la característica pertinente: planitud, rectitud, perfil, angularidad, holgura de montaje o alineación funcional. El método de inspección necesita el mismo nivel de atención. Una medición en estado libre puede ser adecuada para una pieza, mientras que otra debe verificarse en un dispositivo de montaje porque el rendimiento funcional depende de cómo se instala.
Para la comparación de materiales, los métodos de ensayo reconocidos para la contracción y el contenido de fibra pueden proporcionar un lenguaje técnico común, pero la aceptación de la pieza debe seguir vinculada al plano acordado, la condición de medición y el plan de muestreo. Cuando los componentes se suministran a través de fronteras, la documentación debe identificar claramente la designación del grado, la trazabilidad del lote, los requisitos de manipulación y la documentación regulatoria aplicable. Esta claridad es tan útil para un operario que soluciona problemas en una célula de moldeo como para un equipo de compras o calidad que revisa el material entrante.
La misma mentalidad de trazabilidad se aplica a las cadenas de suministro químico. Una empresa que maneja tanto materiales relacionados con polímeros como productos químicos especializados debe mantener claros los límites de aplicación. Por ejemplo,Óxido de neodimio CAS#1313-97-9 es un compuesto de tierras raras utilizado en áreas como la coloración de vidrio, la cerámica, los condensadores cerámicos y la catálisis; no sustituye al refuerzo con fibra en polímeros moldeados. Su mención aquí es relevante únicamente como recordatorio de que la identidad del grado, las expectativas de pureza, el embalaje y la documentación deben corresponder a la aplicación real, en lugar de a una categoría amplia de material.
Una vía práctica para obtener piezas con menor alabeo
El enfoque más fiable es tratar el alabeo como un efecto del sistema. Comience con la tolerancia funcional de la pieza y la condición de medición. Revise la geometría y las direcciones probables de flujo. Seleccione un nivel de refuerzo que respalde el rendimiento mecánico sin añadir anisotropía evitable. A continuación, establezca una ventana de moldeo estable con secado controlado, llenado equilibrado, compactación adecuada y enfriamiento del molde verificado. Si se requiere un cambio, modifique una variable significativa cada vez y compare las piezas después del mismo periodo de acondicionamiento.
Para muchos plásticos de ingeniería reforzados, la pregunta decisiva no es “¿La fibra causa alabeo?”. La fibra puede contribuir a ello, pero la pregunta más útil es: “¿Dónde se orientarán las fibras, dónde se contraerá la pieza de forma diferente y cómo afectará esa forma a la función?”. Una vez que estos puntos son visibles, la solución se vuelve más concreta: reposicionar una compuerta, equilibrar una sección de pared, corregir el enfriamiento, revisar un grado o redefinir una condición de inspección poco realista.
A medida que el comercio químico mundial exige mayor estabilidad de suministro, cumplimiento normativo y tiempo de respuesta, el apoyo a los materiales también debe ser técnicamente específico. Con sede en Shandong, un importante centro de la industria química, Huafeng Chemical presta apoyo a clientes internacionales mediante capacidades integrales de comercio exterior y una amplia cartera de productos. Para un proyecto de polímero reforzado, el siguiente paso útil es alinear el grado de material, las directrices de procesamiento, la documentación del lote y los criterios de aceptación a nivel de pieza antes de que comience la producción regular, no después de que las piezas alabeadas lleguen al montaje final.
Envíenos hoy su consulta