Navegación rápida de productos
Solicitar una cotización
Cómo la humedad en la resina PET causa defectos durante el moldeo por inyección
La humedad en la resina PET puede convertir rápidamente un proceso de moldeo por inyección estable en una fuente de defectos costosos para los operarios y equipos de producción.
Comprender cómo un secado inadecuado afecta la viscosidad del fundido, la calidad superficial, las dimensiones y la resistencia de las piezas es esencial para mantener una producción uniforme y evitar desperdicios prevenibles.
Por qué la humedad es un problema crítico en el procesamiento de resina PET
La resina PET es higroscópica, lo que significa que sus pellets absorben agua del aire circundante durante el almacenamiento, el transporte, la transferencia y la exposición en la máquina de moldeo.
A diferencia de algunos materiales sensibles a la humedad, el PET puede parecer normal antes del procesamiento incluso cuando su contenido interno de humedad ya es demasiado alto para el moldeo.
Una vez que la resina PET húmeda entra en el cilindro calentado, el agua absorbida reacciona con las cadenas poliméricas mediante hidrólisis, reduciendo permanentemente el peso molecular durante la fusión.
No se trata simplemente de un problema estético. La hidrólisis modifica la propia resina, por lo que aumentar la presión de compactación o cambiar la temperatura del molde no puede restaurar completamente el rendimiento.
Los operarios suelen detectar primero una producción inestable, en lugar de un único defecto evidente. El peso de inyección, la posición del colchón, el comportamiento de llenado y la apariencia de la pieza pueden cambiar simultáneamente.
Un principio operativo útil es simple: si las piezas de PET presentan repentinamente defectos estéticos y debilidad mecánica, verifique las condiciones de secado antes de ajustar los parámetros de moldeo.
Qué ocurre con la resina PET cuando no se seca correctamente
Las cadenas poliméricas de PET proporcionan la resistencia del fundido necesaria para un llenado, compactación y solidificación controlados. El agua rompe esas cadenas a temperaturas elevadas de procesamiento.
A medida que disminuye la longitud de las cadenas, baja la viscosidad del fundido. El material puede fluir con mayor facilidad, pero esta aparente mejora suele indicar degradación y no un mejor procesamiento.
El PET de baja viscosidad puede llenar rápidamente zonas delgadas, pero puede producir una compactación inconsistente, rebaba excesiva, baja estabilidad dimensional y menor resistencia a los esfuerzos.
La hidrólisis también reduce la viscosidad intrínseca, comúnmente denominada IV. Dado que la IV está relacionada con el peso molecular, una disminución medible de la IV confirma que el procesamiento térmico causó degradación del polímero.
La degradación se vuelve más grave cuando la resina permanece húmeda durante períodos prolongados en una tolva caliente, garganta de alimentación, cilindro o zona estancada del husillo.
Las altas temperaturas del cilindro pueden acelerar la reacción, pero la temperatura por sí sola no es la causa principal. La resina PET correctamente seca puede tolerar temperaturas normales de procesamiento.
Por esta razón, reducir los ajustes del cilindro puede ocultar temporalmente los síntomas mientras crea otros problemas, incluidos llenado incompleto, líneas de soldadura deficientes y reproducción superficial inadecuada.
Defectos comunes de moldeo por inyección causados por la humedad
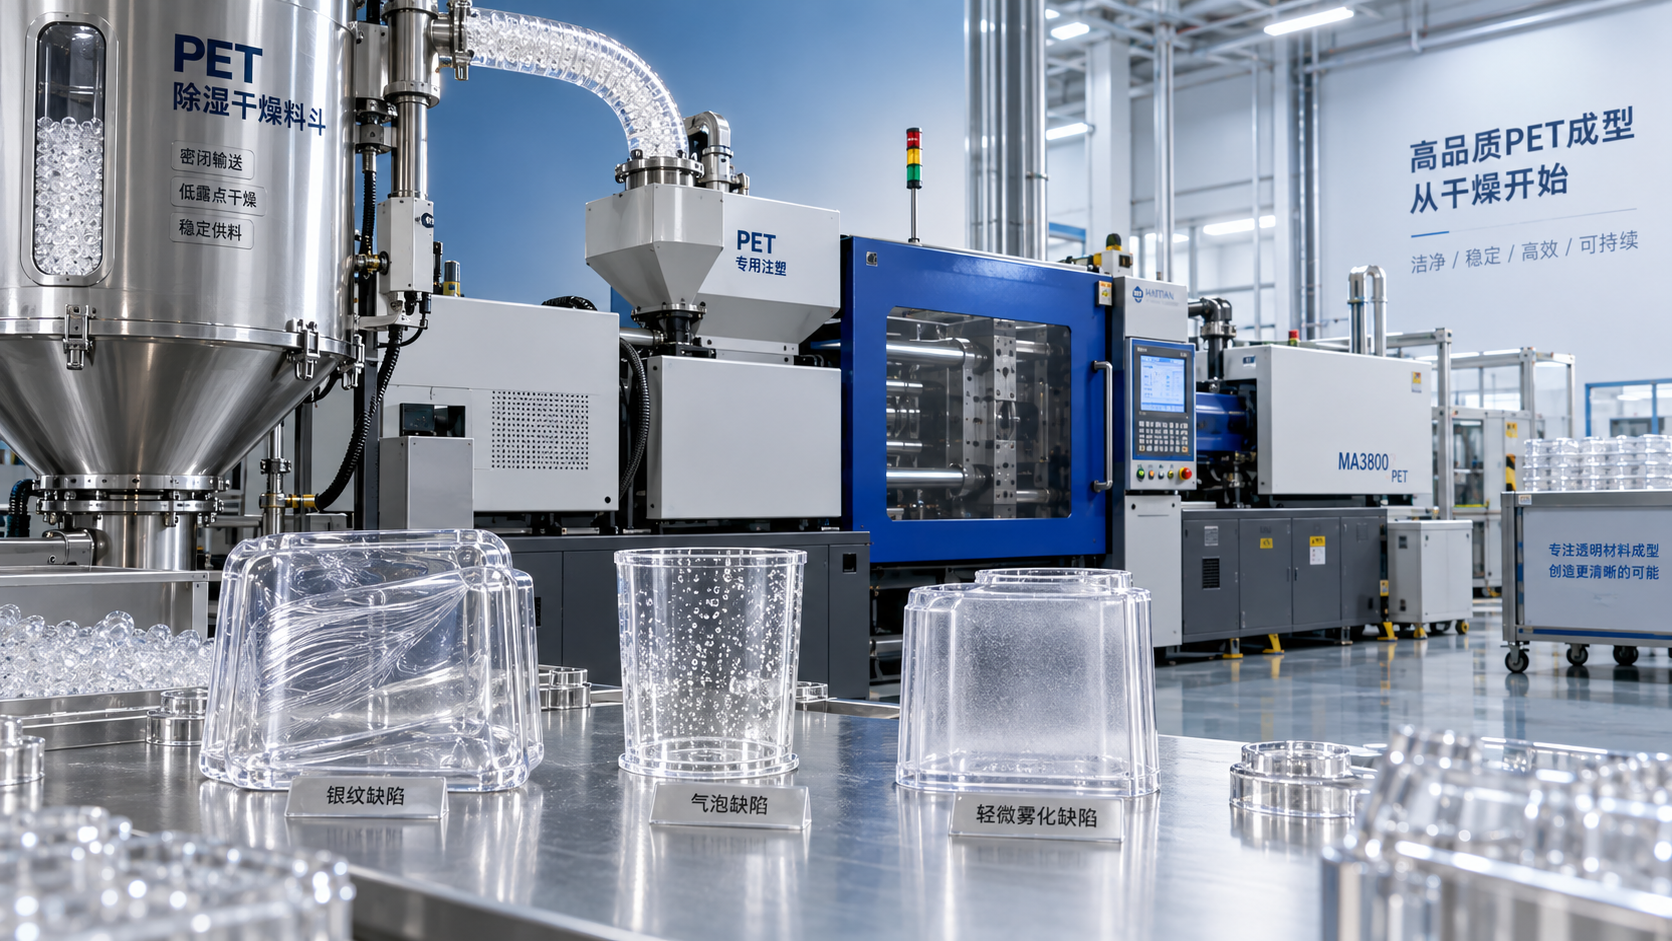
Estrías, vetas plateadas y rayas superficiales
Las marcas de estrías se encuentran entre los defectos de PET relacionados con la humedad más reconocibles. Aparecen como patrones plateados, blanquecinos o en forma de vetas que se extienden en la dirección del flujo del fundido.
El agua se convierte en vapor dentro del fundido caliente. A medida que el fundido entra en la cavidad, el vapor atrapado crea vetas visibles cerca de las compuertas, secciones delgadas o frentes de flujo.
Marcas similares también pueden deberse a contaminación, ventilación deficiente o cizallamiento excesivo. Sin embargo, la humedad debe revisarse primero cuando los registros de secado del PET son inciertos.
Burbujas, vacíos y ampollas
El vapor generado por la humedad puede formar burbujas internas o ampollas superficiales. Estos defectos pueden ser visibles de inmediato o aparecer más tarde después de que las piezas se enfríen y estabilicen.
Los componentes de PET transparente hacen que las burbujas sean especialmente inaceptables, ya que incluso los pequeños vacíos reducen la transparencia, crean distorsión óptica y debilitan el producto moldeado terminado.
Las piezas con paredes gruesas son particularmente vulnerables porque la capa exterior puede solidificarse antes de que escapen los gases internos, dejando vacíos debajo de una superficie aparentemente aceptable.
Reducción de resistencia y fragilidad
El PET hidrolizado puede parecer aceptable pero fallar durante el uso. La reducción del peso molecular disminuye la resistencia al impacto, el rendimiento a la tracción, la vida a fatiga y la resistencia al agrietamiento.
Este riesgo es importante para envases, componentes eléctricos, piezas automotrices, elementos de electrodomésticos y cualquier producto moldeado expuesto a cargas repetidas o cambios de temperatura.
Los operarios no deben aceptar una muestra visualmente limpia como prueba de que el secado es adecuado. Las pruebas mecánicas o el control de IV pueden ser necesarios para aplicaciones críticas.
Decoloración y turbidez
El exceso de humedad puede contribuir al amarilleamiento, la turbidez y la reducción de claridad, particularmente cuando un tiempo de residencia prolongado permite que continúen la hidrólisis y la degradación térmica secundaria.
La decoloración puede empeorar cuando hay material reciclado, concentrados de color o aditivos incompatibles, lo que hace aún más importante una segregación y un secado rigurosos del material.
Rebaba, variación dimensional y peso variable de las piezas
Cuando la humedad reduce la viscosidad del fundido, el polímero puede penetrar con mayor facilidad en las holguras. La rebaba puede aumentar aunque la fuerza de cierre y los ajustes de moldeo permanezcan sin cambios.
La menor viscosidad también puede alterar el comportamiento de compactación. Los operarios pueden observar un peso de pieza inconsistente, contracción variable, dimensiones inestables o deformación después del enfriamiento.
Estos síntomas a menudo se diagnostican erróneamente como desgaste del molde o problemas de control de presión. Revisar el historial del material puede evitar cambios innecesarios en las herramientas o los equipos.
Cómo distinguir los defectos por humedad de otros problemas de proceso
Muchos defectos de moldeo por inyección tienen múltiples causas, por lo que el diagnóstico debe basarse en evidencia y no solo en la apariencia. Comience con la medición de humedad y la verificación del secado.
Utilice un analizador de humedad adecuado para PET y mida los pellets en la máquina, no solo el material tomado de embalajes de almacén sin abrir.
Para muchos grados de PET para moldeo por inyección, los procesadores suelen fijar como objetivo un contenido de humedad inferior a 50 ppm antes del moldeo. Siga siempre la ficha técnica del proveedor de resina.
Si la humedad medida es alta, corrija primero el proceso de secado y moldee muestras de comparación controladas antes de cambiar la presión, velocidad, temperatura o los ajustes del molde.
Registre la fecha, el número de lote, el resultado de humedad, la temperatura del secador, el punto de rocío, el tiempo de residencia, el método de carga de la tolva y el patrón de defecto observado en cada investigación.
Este enfoque estructurado ayuda a distinguir la resina húmeda de una ventilación deficiente, contaminación, cizallamiento excesivo, material reciclado degradado, anillos de retención desgastados o un control inadecuado de la temperatura del molde.
Una prueba diagnóstica rápida consiste en moldear piezas utilizando PET virgen confirmado como seco bajo condiciones sin cambios. Una mayor claridad y estabilidad indican claramente la participación de la humedad.
Secado correcto de la resina PET antes del moldeo por inyección
La resina PET debe secarse utilizando equipos de secado con desecante capaces de suministrar aire con un punto de rocío constantemente bajo, en lugar de usar únicamente una tolva básica de aire caliente.
El aire caliente elimina lentamente la humedad superficial, pero puede no reducir suficientemente la humedad interna. Los secadores desecantes proporcionan aire seco que favorece una eliminación eficaz de la humedad.
Las condiciones típicas de secado del PET suelen estar entre 150 y 180 grados Celsius durante cuatro a seis horas, según el grado, tamaño de pellet, equipo y humedad inicial.
Estos valores son referencias operativas, no instrucciones universales. Una temperatura excesiva o un tiempo de residencia excesivo pueden provocar pegado de pellets, amarilleamiento o degradación antes de que comience el moldeo.
El flujo de aire del secador debe ser suficiente para el tamaño de la tolva y el rendimiento. Una temperatura correctamente ajustada no puede compensar un flujo de aire deficiente ni un equipo de secado sobrecargado.
El punto de rocío es igualmente importante. Muchas operaciones de secado de PET buscan aire desecante con un punto de rocío de menos 40 grados Celsius o inferior.
Controle el punto de rocío real en el secador, no solo el punto de ajuste del controlador. El desecante saturado, las fugas de aire o una regeneración deficiente pueden causar fallos de secado ocultos.
El tiempo de secado comienza solo después de que los pellets alcanzan la temperatura objetivo del material. Cargar material frío en una tolva no significa que esté listo de inmediato.
Mantenga un sistema de primeras entradas, primeras salidas cuando sea posible. Los tiempos de residencia mezclados pueden hacer que una parte de la tolva esté seca mientras el material recién añadido permanece húmedo.
Prácticas de manejo de materiales que previenen la absorción de humedad
Un secado correcto puede desperdiciarse rápidamente cuando los pellets calientes y secos se exponen al aire húmedo de la planta. Proteja la resina desde la descarga del secador hasta el moldeo.
Utilice sistemas de transporte sellados o de circuito cerrado correctamente diseñados cuando sea práctico. Los recipientes de transferencia abiertos y la carga de tolvas sin cubrir introducen una exposición innecesaria a la humedad.
Mantenga cerradas las tapas de las tolvas e inspeccione los sellos alrededor de las conexiones del cargador, mirillas, líneas de vacío y mangueras de material. Las fugas pequeñas pueden afectar las tiradas de producción prolongadas.
No deje la resina PET seca en contenedores abiertos junto a la prensa. La resina puede comenzar a absorber humedad de nuevo antes del siguiente turno o cambio de producción.
Al cambiar lotes de material, etiquete claramente los contenedores con el grado de resina, color, lote del proveedor, hora de inicio del secado y estado confirmado de la prueba de humedad.
El material reciclado requiere un control separado porque puede contener humedad, polvo, finos, contaminación o historial térmico previo. No asuma que el material reciclado está seco porque haya sido moldeado anteriormente.
Limite el porcentaje de material reciclado según los requisitos del producto y las indicaciones del proveedor. Los niveles elevados de material reciclado pueden amplificar la variación de viscosidad y ocultar la causa de los defectos.
La disciplina de almacenamiento se aplica a todos los materiales químicos. Por ejemplo, los productos higroscópicos comoSulfuro de sodio CAS#1313-82-2 requieren un manejo estrictamente controlado, ya que la exposición a la humedad puede generar graves riesgos de seguridad y calidad.
Condiciones de la máquina que pueden intensificar el daño por humedad
Incluso el PET adecuadamente seco puede degradarse cuando las condiciones de la máquina generan una exposición térmica excesiva. El cilindro debe adaptarse al tamaño real de inyección y al tiempo de ciclo.
Inyecciones muy pequeñas en un cilindro grande aumentan el tiempo de residencia. El material permanece fundido durante más tiempo, lo que incrementa la probabilidad de degradación térmica y formación de acetaldehído.
Evite períodos prolongados de inactividad con PET en el cilindro. Siga un procedimiento establecido de purga o parada cuando se detenga la producción, especialmente a temperaturas de procesamiento elevadas.
Una alta contrapresión, velocidad excesiva del husillo, boquillas restringidas y compuertas estrechas pueden añadir calor por cizallamiento. Estas condiciones pueden agravar defectos ya iniciados por la humedad.
Verifique si hay zonas muertas alrededor de la garganta de alimentación, punta del husillo, válvula antirretorno, boquilla y sistema de canal caliente. El PET estancado se degrada y contamina el fundido fresco.
La ventilación del molde sigue siendo importante. Una buena ventilación no corrige la resina húmeda, pero una ventilación deficiente puede intensificar las marcas de gas y hacer más visibles las estrías relacionadas con la humedad.
Utilice perfiles de temperatura del fundido estables en lugar de perseguir defectos a corto plazo con grandes cambios de temperatura. Los ajustes frecuentes hacen que el análisis de causa raíz sea menos fiable.
Una secuencia práctica de solución de problemas para operarios
Cuando aparezcan estrías, burbujas, turbidez, piezas frágiles o peso inestable, comience con una secuencia controlada de solución de problemas en lugar de ajustar todos los parámetros de la máquina a la vez.
Primero, inspeccione la materia prima. Confirme el grado de PET, identidad del lote, estado del embalaje, exposición durante el almacenamiento, porcentaje de material reciclado y si los pellets se dejaron sin cubrir.
Segundo, mida la humedad de la resina en la entrada de la máquina. Compare el resultado con el requisito del proveedor y conserve la lectura junto con el registro de trabajo.
Tercero, verifique el rendimiento del secador. Compruebe la temperatura real del aire, el punto de rocío, el flujo de aire, el ciclo de regeneración, el tiempo de residencia en la tolva, el estado del filtro y la práctica de carga.
Cuarto, moldee una muestra limitada después de confirmar el secado. Mantenga estables los principales ajustes de inyección para que los cambios en la calidad de las piezas puedan atribuirse a la condición del material.
Quinto, evalúe tanto la apariencia como la funcionalidad. Inspeccione la claridad, vetas, burbujas, rebaba, dimensiones, peso de la pieza, calidad de la compuerta y comportamiento de rotura cuando corresponda.
Sexto, inspeccione las condiciones del proceso solo después de controlar el problema de humedad. Revise el tiempo de residencia, el perfil del cilindro, la recuperación del husillo, la contrapresión y la ventilación del molde.
Este orden reduce las pruebas de producción desperdiciadas. También protege a los operarios de ser responsabilizados por defectos causados aguas arriba por fallos de almacenamiento, secado o manejo de materiales.
Establecimiento de una rutina fiable de control de calidad de resina PET
Un moldeo de PET fiable depende de controles repetibles, no de la memoria del operario. Las normas escritas de secado deben definir cada grado de resina, el rango de humedad aceptable y la frecuencia de verificación.
Capacite a los operarios para reconocer señales tempranas de defectos, especialmente vetas leves, cambios de transparencia, posición fluctuante del colchón, olor inusual y comportamiento alterado de recuperación del husillo.
Establezca alarmas o acciones de respuesta documentadas para desviaciones del punto de rocío, fallos de mantenimiento del secador, fugas en el transportador y exposición no planificada de material seco al aire húmedo.
Coordine con compras y proveedores cuando se repitan los problemas de humedad. La calidad del embalaje, las condiciones de tránsito, la humedad del almacén y la consistencia de los lotes pueden afectar los resultados del moldeo antes de que comience la producción.
Para las cadenas de suministro químico orientadas a la exportación, la documentación y la comunicación ágil son importantes porque los procesadores necesitan información trazable del material para mantener operaciones estables y conformes en distintos centros.
Las pruebas rutinarias de humedad cuestan mucho menos que clasificar piezas defectuosas, reacondicionar moldes, investigar fallos en campo o perder tiempo de producción tras una reclamación de calidad.
Conclusión
La humedad en la resina PET causa defectos porque el agua hidroliza el polímero durante la fusión, reduciendo el peso molecular, la resistencia del fundido, la apariencia de las piezas y el rendimiento mecánico.
Para los operarios de moldeo por inyección, la respuesta más eficaz es medir la humedad, verificar el secado con desecante, proteger los pellets secos del aire húmedo y documentar las condiciones del proceso.
Cuando se produzcan defectos de PET, no compense inmediatamente con cambios de presión o temperatura. Confirme primero el estado de la resina y, después, realice ajustes controlados de la máquina basados en evidencia.
Una rutina disciplinada de secado y manejo produce piezas más claras, dimensiones más estables, productos moldeados más resistentes, menores tasas de desperdicio y un proceso de moldeo por inyección más predecible.
Envíenos hoy su consulta