









Navegación rápida de productos
Solicitar una cotización
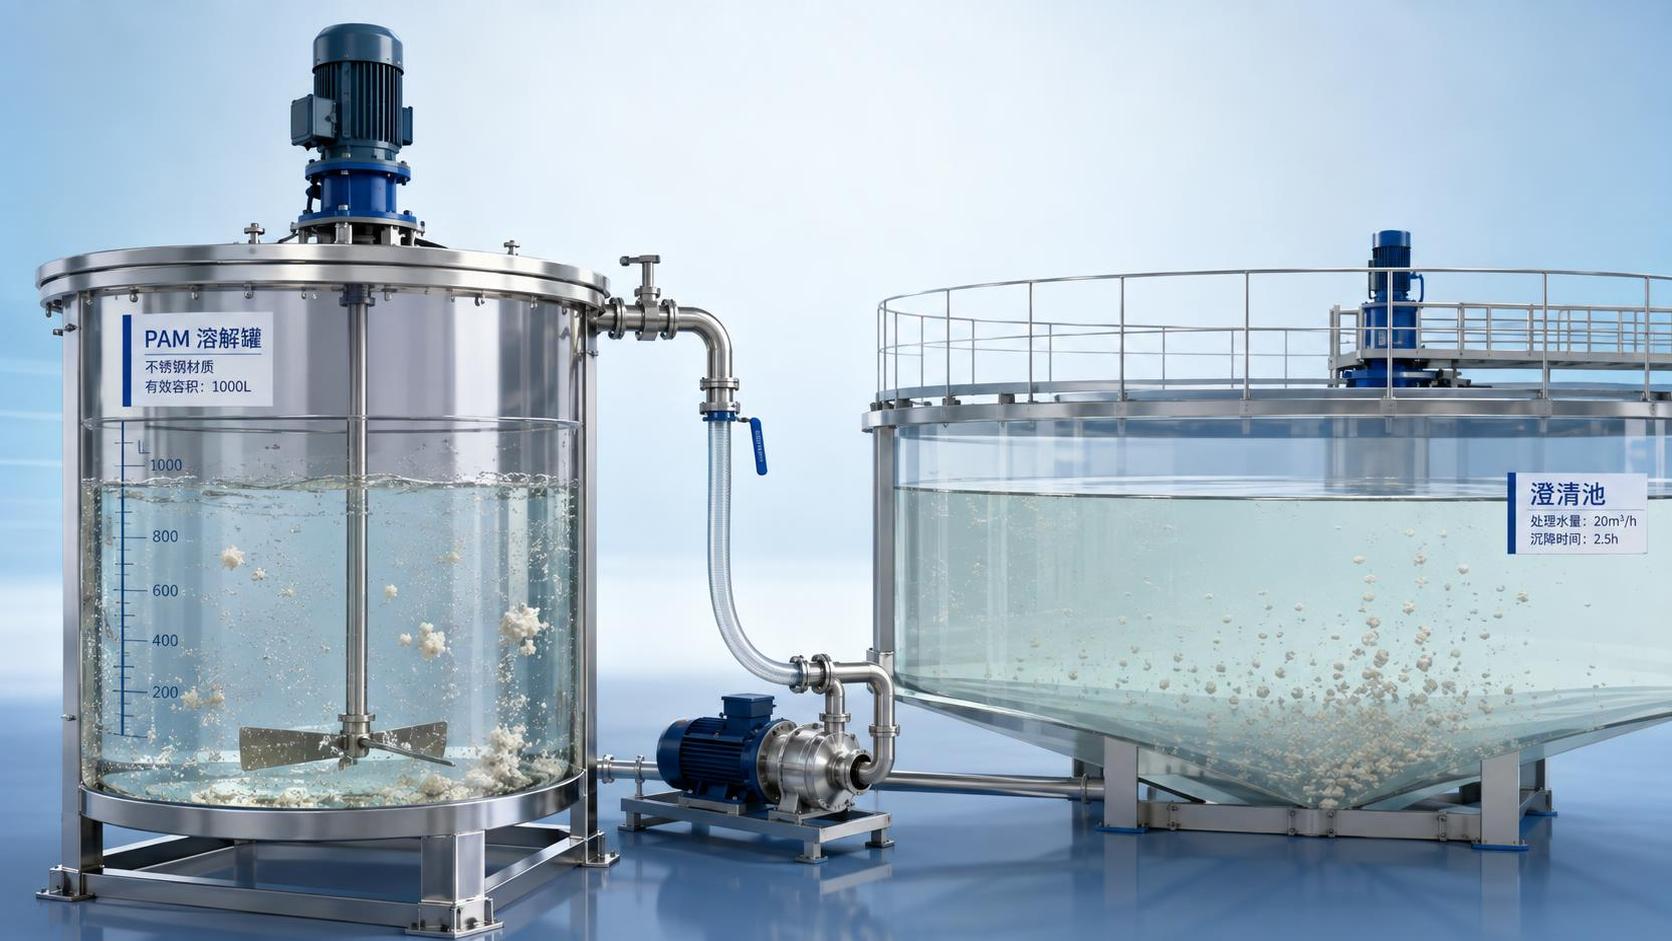
Un proceso de clarificación puede parecer normal al inicio de un turno y luego volverse difícil de controlar después de preparar un nuevo lote de solución polimérica. La bomba de alimentación está funcionando, el ajuste de dosificación no ha cambiado, pero los flóculos son más pequeños, la sedimentación es más lenta, el filtrado se vuelve turbio o los lodos contienen un exceso de agua. Es tentador culpar al agua bruta, al coagulante o al propio floculante de poliacrilamida.
En muchas de estas situaciones, la pérdida real ocurre antes de que el producto llegue a la línea de tratamiento. Una mala mezcla durante la preparación de la solución puede dejar parte del polímero sin hidratar, romper sus largas cadenas moleculares o producir una solución no uniforme de un punto a otro del tanque. Un floculante actúa extendiendo cadenas poliméricas a través del agua y formando puentes entre partículas suspendidas. Cuando esas cadenas no se activan correctamente o son dañadas por un cizallamiento excesivo, puede añadirse más producto químico sin restablecer una formación estable de flóculos. La respuesta práctica es comprobar el agua de dilución, la humectación del polvo, la intensidad del mezclador, el tiempo de maduración y las condiciones en el punto final de dosificación.
El problema de mezcla suele estar oculto en el tanque de preparación
La poliacrilamida suele suministrarse como polvo seco, aunque también se utilizan grados en emulsión y dispersión. Las partículas de polímero seco no se disuelven como una sal simple. Cada partícula debe primero entrar en contacto con el agua, dispersarse sin aglomerarse, absorber agua y desplegarse en una cadena polimérica de alto peso molecular. Este proceso de hidratación es sensible a la forma en que el producto entra en el tanque.
Cuando el polvo se vierte demasiado rápido en un recipiente, puede formar grumos gelatinosos denominados con frecuencia “ojos de pez”. La capa exterior se hidrata primero y se vuelve pegajosa, mientras que el material seco queda atrapado en el centro. Estos grumos pueden seguir circulando en el tanque y dar la impresión de que la solución está lista. En realidad, solo una parte del producto añadido está activa. El material no disuelto puede posteriormente obstruir filtros, ensuciar equipos de dosificación o aparecer como fragmentos flotantes en el agua tratada.
Un problema diferente ocurre cuando el mezclador es demasiado agresivo. La misma energía de mezcla que ayuda a distribuir el polvo al principio puede dañar un polímero hidratado si se mantiene a un nivel elevado. Los polímeros de cadena larga son vulnerables al cizallamiento. Los impulsores de alta velocidad, las bombas centrífugas de tolerancia estrecha, las válvulas restrictivas y la recirculación repetida pueden acortar las cadenas que crean puentes entre partículas. La solución puede parecer completamente transparente, pero su capacidad de floculación ya ha disminuido.
Cómo se manifiesta una mala mezcla en el proceso de tratamiento
Los fallos de mezcla no siempre producen un síntoma evidente. Sus efectos suelen parecerse a una subdosificación, a cambios en la calidad del afluente o a un grado de polímero inadecuado. Observar el patrón ayuda a diferenciar estos problemas.
Estos síntomas deben interpretarse junto con los cambios en el pH, la carga de sólidos, la temperatura y la dosis de coagulante. Sin embargo, cuando las condiciones del proceso son en general estables y el rendimiento empeora poco después de preparar la solución, el sistema de preparación del polímero merece atención antes de aumentar la dosis.
La humectación incompleta desperdicia polímero activo
La primera etapa de preparación no consiste en forzar que el producto se disuelva lo más rápido posible. Consiste en exponer las partículas individuales de polímero al agua antes de que puedan adherirse entre sí. Una velocidad de alimentación controlada es más importante que una gran adición inicial. El polvo debe entrar en una zona bien humectada y de circulación suave, en lugar de caer sobre la pared del tanque, flotar sobre una superficie inmóvil o acumularse en un vórtice.
Un vórtice fuerte puede parecer útil porque arrastra el polvo hacia abajo, pero también puede introducir aire en la solución. El aire arrastrado hace que la humectación sea menos uniforme, genera espuma y puede interferir con el cebado o la dosificación de la bomba. Una mejor disposición proporciona suficiente movimiento superficial para dispersar el polvo, evitando al mismo tiempo un embudo profundo que aspire aire.
La calidad del agua también afecta a la humectación y la hidratación. Los sólidos suspendidos en el agua de preparación pueden consumir o recubrir el polímero antes de que esté completamente preparado. El agua que contiene coagulante residual, agentes oxidantes, productos químicos incompatibles o altos niveles de contaminantes reactivos puede reducir la calidad de la solución. El agua de preparación debe estar tan limpia como lo permita el proceso, y el tanque de preparación no debe utilizarse como un punto conveniente para añadir productos químicos no relacionados.
No evalúe la preparación solo por su aspecto
Una solución polimérica puede volverse visualmente uniforme antes de que las cadenas moleculares se hayan hidratado por completo. Una solución transparente es alentadora, pero no demuestra que el floculante de poliacrilamida haya alcanzado su condición de trabajo. El uso prematuro suele provocar un ciclo de aumentos de dosis, resultados inestables y ajustes repetidos de los equipos aguas abajo.
Deje que la solución preparada madure de acuerdo con las instrucciones de manipulación del producto y el procedimiento de la planta. El tiempo requerido depende de la forma del polímero, la concentración, la temperatura y la calidad del agua, así como del diseño de la unidad de preparación. El agua fría puede ralentizar la hidratación. Una solución madre concentrada también puede tardar más en desarrollarse de manera uniforme que una preparación más diluida. En lugar de aplicar un único tiempo a todos los productos, establezca el requisito de maduración para el grado utilizado y manténgalo constante entre lotes.
Un exceso de cizallamiento puede hacer que una solución totalmente disuelta funcione mal
Los operadores a veces responden a una disolución lenta aumentando la velocidad del mezclador o prolongando la recirculación a alta velocidad. Esto puede reducir los grumos visibles, pero puede introducir otro modo de fallo. La floculación depende de que las cadenas poliméricas conserven suficiente longitud para conectar partículas. Una vez que las cadenas se degradan mecánicamente, un envejecimiento adicional no las reconstruirá.
La distinción crítica es entre la mezcla de dispersión y la mezcla posterior a la hidratación. Al inicio del proceso, se necesita energía moderada para distribuir el polvo en el agua. Después de que el producto se haya dispersado e hidratado, el propósito de la mezcla cambia: debe mantener la solución uniforme sin someterla repetidamente a un esfuerzo elevado.
Las posibles fuentes de cizallamiento no se limitan al agitador del tanque. Revise todo el recorrido desde la preparación hasta la inyección:
- Los agitadores de alta velocidad o mal seleccionados pueden crear un cizallamiento local innecesariamente intenso cerca del impulsor.
- La recirculación rápida a través de tuberías estrechas puede dañar las cadenas poliméricas con el tiempo.
- Las bombas centrífugas de transferencia pueden no ser adecuadas para algunas soluciones de alto peso molecular, especialmente cuando se requiere bombeo repetido.
- Las válvulas parcialmente cerradas, los filtros de tamaño insuficiente, los codos pronunciados y las lanzas de inyección obstruidas generan pérdidas de presión locales y turbulencia.
- Una mezcla excesivamente violenta en el punto de tratamiento puede romper los flóculos recién formados después de que el polímero haya cumplido su función.
El último punto es fácil de pasar por alto. La solución polimérica debe entrar en contacto con los sólidos suspendidos con la rapidez suficiente para distribuirse por la corriente, pero la formación de flóculos normalmente requiere posteriormente una zona de menor energía. Un entorno de mezcla rápido y agresivo puede dispersar el producto químico, pero impedir el crecimiento de flóculos frágiles. La secuencia correcta suele ser un contacto inicial controlado seguido de una floculación más suave, no la máxima turbulencia durante todo el proceso.
Los errores de concentración cambian más que el ajuste de la bomba
La concentración de la solución madre afecta a la viscosidad de la solución, el comportamiento de hidratación, la capacidad de bombeo y la precisión de dosificación. Cuando la solución se prepara demasiado concentrada, el polvo resulta más difícil de humectar, la circulación se vuelve desigual y es más probable la formación local de gel. Una solución concentrada también puede imponer una carga adicional a los mezcladores y las bombas, aumentando la posibilidad de degradación mecánica.
La sobredilución tiene una consecuencia diferente. Puede ser más fácil de preparar, pero puede requerir mayores volúmenes de alimentación y hacer que el control de la dosificación sea menos sensible. En un tanque pequeño de solución madre, una solución débil también puede acortar el tiempo de operación disponible y generar transiciones frecuentes entre lotes antiguos y nuevos. Estas transiciones pueden aparecer en el proceso de clarificación como variaciones inexplicables.
Utilice el rango de concentración específico del producto establecido para el grado y el equipo. Si el proceso requiere una dilución adicional antes de la inyección, realice dicha dilución con un flujo constante y suficiente mezcla para obtener una concentración uniforme. Evite utilizar una línea de dilución que alterne entre descargas ricas en agua y ricas en polímero. Una bomba dosificadora puede tener una frecuencia de carrera estable mientras la concentración real de polímero activo que entra al proceso está cambiando.
Una forma práctica de investigar una caída repentina del rendimiento
Cuando los flóculos se debiliten, no comience realizando un gran aumento de dosis. Esto puede ocultar el problema de preparación y generar un exceso de polímero residual, una mala liberación de agua de los lodos o arrastre. Comience con el lote más reciente y siga su recorrido.
- Inspeccione el contenido del tanque. Busque partículas de gel, polvo superficial, espuma, zonas muertas, residuos sedimentados o material acumulado alrededor de deflectores y esquinas. Inspeccione únicamente mediante métodos seguros aprobados por la planta; los derrames de polímero pueden hacer que las superficies de tránsito sean extremadamente resbaladizas.
- Verifique la secuencia de preparación. Confirme que el tanque contenía el volumen de agua requerido antes de añadir el polvo, que el mezclador operaba en la condición prevista y que el producto se alimentó a una velocidad controlada.
- Confirme el tiempo de maduración real. Registre cuándo terminó la adición, no solo cuándo comenzó la preparación del lote. Un lote iniciado temprano no está necesariamente listo si la alimentación de polvo continuó durante gran parte de ese período.
- Compruebe la concentración mediante el cálculo de preparación. Compare la masa de producto y el volumen de agua con la receta aprobada. Investigue errores de báscula, cantidades incorrectas de sacos, errores de indicación de nivel y agua de reposición no medida.
- Revise las condiciones de transferencia. Escuche si hay cavitación en la bomba, inspeccione los cambios de presión a través de los filtros y compruebe si la recirculación o la transferencia dura más de lo normal.
- Compare el punto final de inyección. Una lanza obstruida, un patrón de flujo modificado o un cambio en el punto de adición del coagulante pueden impedir un contacto adecuado incluso cuando la solución polimérica está en buenas condiciones.
Las pruebas pequeñas y controladas son más útiles que los cambios amplios. Una vez corregido el método de preparación, compare la respuesta del tratamiento con la dosis establecida antes de modificar las suposiciones sobre la demanda de polímero. Observe el tamaño de los flóculos, el comportamiento de sedimentación, el aspecto del agua clarificada, el rendimiento del filtro cuando corresponda y la respuesta del manejo de lodos. Una observación favorable no es suficiente; el objetivo es un comportamiento repetible bajo variaciones normales de operación.
Separe la preparación del polímero de la química del proceso
El rendimiento del floculante está influido por la química de la corriente tratada. El equilibrio de carga, el pH, la alcalinidad, el tipo de partículas, el contenido de aceite y la selección del coagulante son factores importantes. Sin embargo, estas variables no deben confundirse con la activación del polímero. Un producto bien seleccionado no puede compensar una preparación mal controlada, y una solución correctamente preparada no puede corregir por completo una condición de coagulación inadecuada.
Esta separación resulta útil durante la resolución de problemas. Primero establezca que la solución polimérica es uniforme, ha madurado por completo y está protegida de un cizallamiento excesivo. Después evalúe si han cambiado el punto de alimentación, la secuencia del coagulante, la condición de pH o el flujo del proceso. Mantener estas cuestiones separadas evita que los operadores cambien varias variables a la vez y pierdan la capacidad de identificar la causa real.
Hábitos que mantienen resultados consistentes de un lote a otro
Un rendimiento fiable suele proceder de una rutina repetible, más que de una dosis inusualmente alta. Mantenga limpio el tanque de preparación, evite que depósitos de gel antiguos entren en lotes nuevos y utilice la misma secuencia de adición validada en todos los turnos. Marque el rango operativo previsto para la velocidad del mezclador, el volumen de preparación, la duración de la alimentación de polvo, el período de maduración y la ruta de transferencia. Cuando se utilicen equipos de preparación automática, verifique que el flujo de agua, el alimentador de producto seco y la sección de envejecimiento funcionen correctamente, en lugar de asumir que la automatización garantiza una hidratación correcta.
Registre los cambios que pueden afectar la mezcla: una fuente de agua diferente, agua de preparación más fría, un impulsor de sustitución, una bomba modificada, una relación de dilución alterada o un nuevo grado de polímero. Estos detalles suelen ser más útiles que un único valor de dosificación cuando un proceso previamente estable comienza a desviarse.
Una buena mezcla no significa utilizar el mezclador más potente ni el ciclo de preparación más rápido. Significa que cada partícula de polímero se humecta, hidrata y entrega al proceso con su estructura de cadena intacta. Cuando esta condición se controla, el floculante de poliacrilamida puede formar flóculos más fuertes y predecibles, con menor necesidad de ajustes reactivos de dosis.
Envíenos hoy su consulta
