









Navegación rápida de productos
Solicitar una cotización
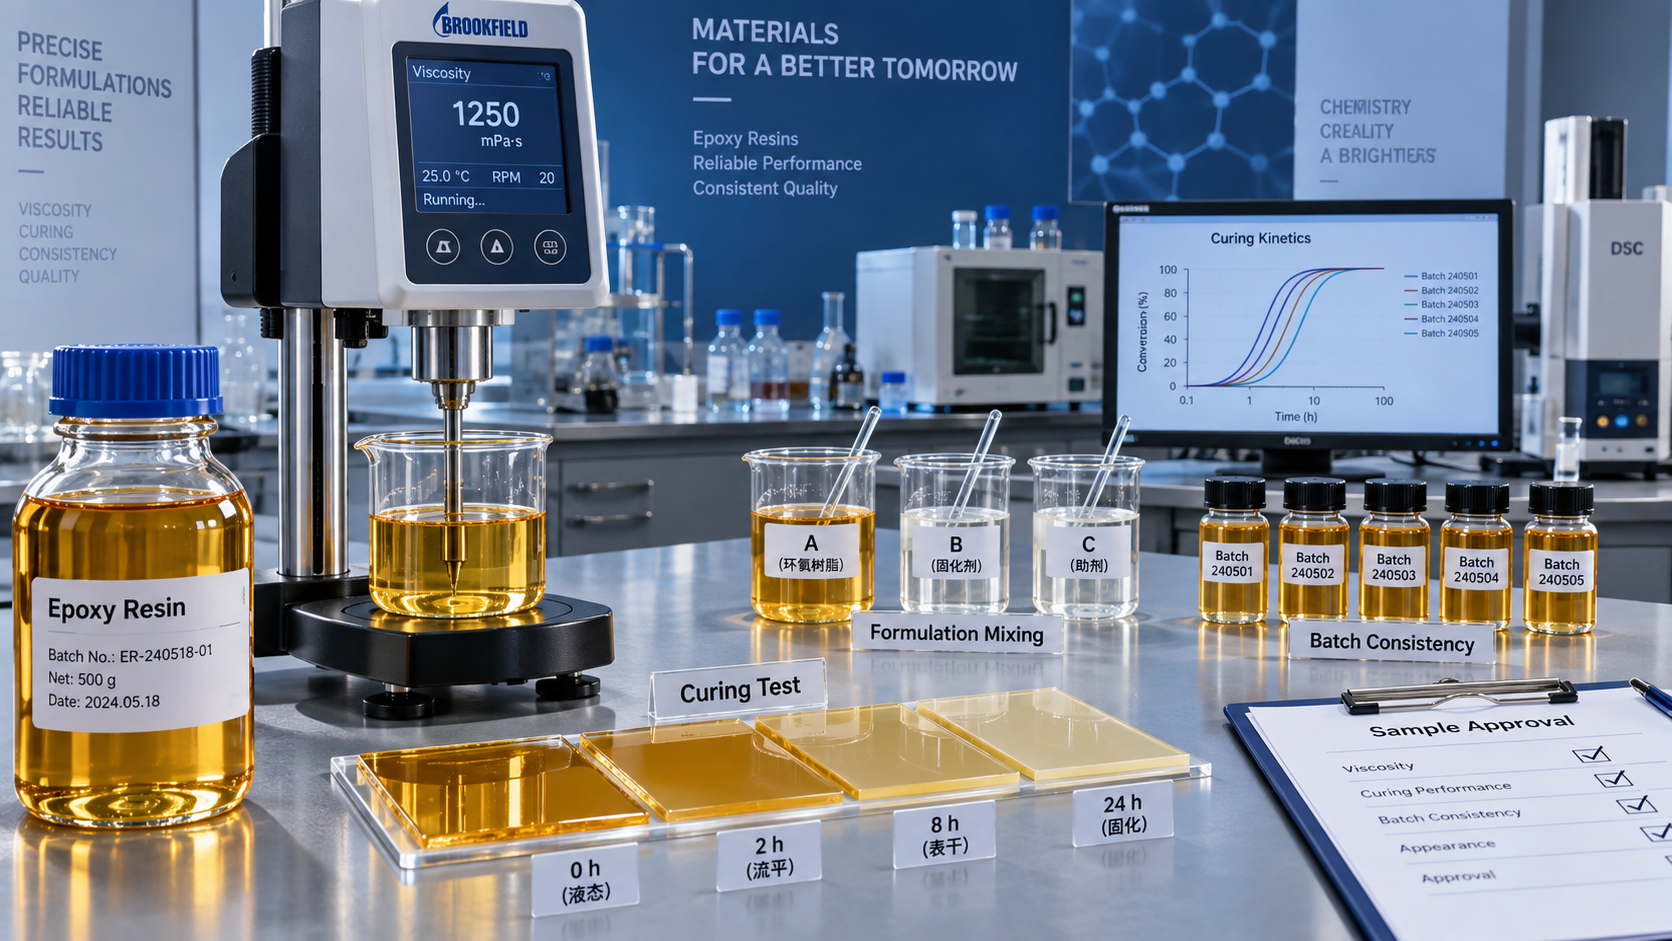
La aprobación de una muestra de resina epoxi debe tratarse como una decisión sobre el rendimiento del proceso, no como una comparación rápida de un certificado de análisis. Una resina puede tener un aspecto transparente, situarse dentro de un rango de viscosidad indicado y aun así generar problemas en aplicaciones de recubrimientos, adhesivos, compuestos, moldeo o eléctricas. Las especificaciones más importantes son las que controlan la reactividad, el equilibrio de la formulación, la ventana de procesamiento y la consistencia de una entrega a otra.
Para la mayoría de los compradores, el peso equivalente epoxi, la viscosidad, el color, el cloruro hidrolizable o el cloro total cuando corresponda, la humedad y el comportamiento de curado constituyen el punto de partida. Su importancia cambia según el sistema previsto. Una resina utilizada en una formulación de pavimento de curado rápido no debe aprobarse con la misma lógica que una resina destinada al bobinado de filamentos o a un compuesto de encapsulado de alta tensión.
Comience por la aplicación, no por la ficha técnica
Antes de establecer límites de aceptación, defina qué debe hacer la resina después de incorporarse a la formulación. La misma resina epoxi base puede ser viable en un sistema e inadecuada en otro porque el endurecedor, el diluyente reactivo, el paquete de pigmentos, la carga de relleno, la temperatura y los equipos de producción afectan al resultado.
Esto es similar a la pregunta: «¿Cómo pruebo la compatibilidad de un superplastificante de policarboxilato?». Un valor de laboratorio por sí solo rara vez responde a la cuestión comercial. El material debe probarse con los ingredientes reales posteriores y en condiciones suficientemente próximas a la producción para revelar incompatibilidades. Para la resina epoxi, la prueba pertinente suele ser un ensayo de formulación pequeño pero representativo, en lugar de una inspección de la resina sola.
Un informe útil para la aprobación de muestras debe indicar:
- El grado de resina y el uso final previsto.
- El agente de curado, acelerante, diluyente, relleno, pigmento o refuerzo que se utilizará en el ensayo.
- La temperatura de mezcla requerida, el método de aplicación y el tiempo de procesamiento permitido.
- Las propiedades de rendimiento que determinan la aceptación, como la velocidad de curado, dureza, adhesión, resistencia química, comportamiento eléctrico o apariencia.
- Qué propiedades son controles críticos de liberación y cuáles son únicamente valores de referencia.
Sin esta definición, los compradores pueden dar demasiada importancia a propiedades fáciles de medir y pasar por alto las variables que posteriormente provocan lotes rechazados o una producción inestable.
El peso equivalente epoxi establece la base de la formulación
El peso equivalente epoxi, comúnmente abreviado como EEW, suele ser la primera especificación que se revisa porque determina la cantidad de agente de curado necesaria para el equilibrio estequiométrico. Expresa la masa de resina que contiene un equivalente de funcionalidad epoxi. Cuando cambia el EEW, también cambia la dosificación necesaria de endurecedor.
Con una proporción fija de endurecedor, una resina con un EEW superior al esperado puede dejar la red curada con una reticulación insuficiente. Un EEW inferior puede llevar la formulación hacia un exceso de endurecedor o un curado más rápido y menos controlable. El resultado puede incluir propiedades mecánicas reducidas, películas más blandas, resistencia química incompleta, cambios en la vida útil de la mezcla o variaciones en la exotermia.
Por lo tanto, la pregunta correcta para la aprobación no es simplemente si el valor de EEW del proveedor parece razonable. Es si el rango entre lotes es lo suficientemente estrecho para el método de dosificación y la tolerancia de formulación del comprador. Un ajuste manual de laboratorio puede ocultar un rango que resulta costoso en una planta que trabaja con recetas fijas o dosificación automatizada.
Solicite el rango de especificación declarado por el proveedor y compárelo con el rango de ajuste permitido por la formulación. Si la adición de endurecedor se ajusta lote por lote, verifique que el método de ajuste sea práctico, trazable y suficientemente rápido para la producción. Si el proceso utiliza una proporción fija, un control más estricto del EEW generalmente merece mayor peso durante la calificación.
La viscosidad importa porque controla el procesamiento, no porque defina la calidad
La viscosidad suele ser la especificación más visible de la resina en una evaluación de muestras; sin embargo, es fácil interpretarla de manera demasiado amplia. Un valor de viscosidad solo es significativo cuando se comprenden la temperatura de ensayo, el método de ensayo y el estado de la resina. Los cambios de temperatura pueden modificar drásticamente la viscosidad, y un resultado medido a una temperatura de laboratorio puede no predecir el comportamiento en una sala de mezcla más cálida o en un almacén más frío.
En recubrimientos y adhesivos, la viscosidad afecta a la humectación, nivelación, resistencia al descuelgue, pulverizabilidad e incorporación de rellenos. En compuestos, influye en la impregnación de fibras y la liberación de aire. En moldeo y encapsulado, afecta al llenado de moldes, la eliminación de burbujas y la transferencia de calor durante el curado.
Por tanto, una muestra debe comprobarse tanto en la condición de ensayo declarada como a la temperatura real de procesamiento del comprador. Observe más que la viscosidad inicial. Registre cómo se comporta la resina después de añadir el endurecedor, diluyente, rellenos o pigmentos previstos. Una resina que se mezcla fácilmente por sí sola puede espesarse de forma inesperada tras añadir relleno, mientras que otra puede presentar un flujo inicial aceptable pero un aumento de viscosidad demasiado rápido durante el período de trabajo.
La viscosidad también debe relacionarse con el almacenamiento. Si una resina se transportará a través de distintos climas o se mantendrá en inventario, evalúe si una exposición temporal a bajas temperaturas provoca cristalización, turbidez o un cambio persistente de viscosidad. Un material puede superar una prueba con una muestra fresca y aun así volverse difícil de manejar operativamente después del transporte o almacenamiento.
El comportamiento de curado es donde muchas aprobaciones de muestras tienen éxito o fracasan
La resina epoxi no ofrece su rendimiento final hasta que reacciona con el sistema de curado seleccionado. Esto hace que la evaluación del curado sea más importante que la apariencia por sí sola, especialmente cuando el comprador utiliza una mezcla propietaria de endurecedores, acelerante o sistema cargado.
Como mínimo, el ensayo debe examinar el tiempo de gelificación, la vida útil de la mezcla, el tiempo hasta alcanzar resistencia de manipulación, la temperatura de curado, la tendencia exotérmica y el estado final curado. La secuencia exacta de ensayos depende de la aplicación, pero el principio es coherente: medir la ventana de procesamiento además de la propiedad final.
Una resina que cura más rápido de lo esperado no es automáticamente mejor. En un proceso de alto rendimiento, puede mejorar el tiempo de ciclo. En un moldeo grande, un recubrimiento grueso o una operación de laminado manual, el mismo cambio puede generar calor excesivo, burbujas atrapadas, menor tiempo de trabajo o un curado desigual en toda la sección. Por el contrario, un material más lento puede mejorar el flujo y la impregnación, pero retrasar el desmoldeo o crear un cuello de botella en la línea.
Evalúe la muestra utilizando la proporción de mezcla y el programa de curado previstos. Evite aprobar una resina basándose únicamente en un «mejor resultado» obtenido después de cambiar la dosificación de endurecedor, la temperatura de curado o el nivel de acelerante, a menos que esos cambios sean aceptables para la producción normal. El propósito es calificar una opción de suministro repetible, no optimizar un panel de laboratorio puntual.
Busque consistencia de curado, no solo rendimiento máximo
Una placa curada con buena dureza o adhesión constituye una evidencia útil, pero no demuestra que el sistema tenga una ventana de procesamiento estable. Compare mezclas duplicadas y observe si el tiempo de gelificación, el pico exotérmico, el tiempo hasta quedar libre de pegajosidad y la apariencia final se mantienen próximos. Una gran variación en estos resultados puede indicar que un pequeño cambio en las propiedades de la resina será difícil de gestionar a escala.
Para aplicaciones con condiciones de servicio exigentes, los ensayos finales deben reflejar el modo de fallo real. Un recubrimiento decorativo puede priorizar el brillo, la estabilidad del color y el flujo superficial. Un adhesivo estructural puede requerir resistencia de unión después de la exposición a humedad o calor. Un compuesto eléctrico puede necesitar rendimiento dieléctrico y baja contaminación iónica. Los criterios de aprobación deben vincularse a la función del producto, en lugar de a una lista genérica de propiedades de resina epoxi.
El color, la claridad y la humedad pueden indicar riesgos posteriores
El color suele especificarse mediante escalas Gardner o de tipo APHA, según la resina y la práctica local. Es importante directamente para recubrimientos transparentes, sistemas de pavimento de colores claros, moldeos decorativos y formulaciones con carga limitada de pigmento. Incluso cuando el color no es un requisito visible para el cliente, un cambio inesperado puede indicar oxidación, historial de almacenamiento, variación de materias primas o contaminación.
Las inspecciones visuales deben incluir claridad, partículas en suspensión, turbidez, partículas de gel y evidencia de cristalización. Estas observaciones no sustituyen los ensayos analíticos, pero pueden revelar rápidamente una muestra que no representa un material comercial limpio y estable.
La humedad merece atención cuando el agente de curado o la aplicación es sensible a la humedad. El agua puede contribuir a defectos superficiales, rubor amínico, menor adhesión, burbujas o comportamiento de curado inconsistente, según el sistema. El nivel aceptable debe definirse mediante la formulación completa, en lugar de copiarse de un grado de resina no relacionado. Un nivel de humedad tolerable en un compuesto cargado robusto puede ser inaceptable en un recubrimiento transparente o un sistema de aislamiento eléctrico.
Compruebe las especificaciones relacionadas con impurezas cuando el uso final lo requiera
No todas las aplicaciones de resina epoxi requieren los mismos controles de impurezas. Sin embargo, el cloruro hidrolizable, el cloro total, la contaminación iónica y parámetros relacionados pueden adquirir importancia en aplicaciones eléctricas, electrónicas, sensibles a la corrosión y de alta fiabilidad. Estos valores pueden afectar al comportamiento de aislamiento, el riesgo de corrosión, la química de curado o la fiabilidad de servicio a largo plazo.
Los compradores deben evitar considerar que una especificación de resina de uso general es automáticamente adecuada para una aplicación de alta fiabilidad. Si el producto terminado tiene un requisito interno de cloruros, extraíbles, residuos iónicos o baja contaminación, determine si el método de ensayo de la resina y el límite informado se ajustan realmente a ese requisito. Métodos diferentes pueden producir valores que no son directamente comparables.
La misma precaución se aplica al contenido de solvente residual o de volátiles cuando una formulación es sensible al olor, defectos de película, porosidad o emisiones. El certificado estándar de un proveedor puede no incluir todos los elementos necesarios para un uso posterior especializado. Esas adiciones deben acordarse antes de la calificación comercial, no después de que aparezca un problema de producción.
La documentación regulatoria debe revisarse junto con la muestra
El rendimiento físico y el cumplimiento normativo son vías de aprobación independientes. Una resina puede funcionar bien en una formulación de laboratorio y, aun así, ser inadecuada para un mercado objetivo si su documentación no respalda las obligaciones regulatorias, del cliente o sobre sustancias restringidas del comprador.
Para una cadena de suministro de exportación, los compradores normalmente necesitan confirmar la identidad de la resina, la documentación de seguridad, la clasificación de transporte cuando corresponda, el estado en inventarios químicos específicos de cada país y la disponibilidad de declaraciones requeridas por el mercado del producto terminado. Los documentos exactos dependen del destino y del uso. Las aplicaciones de contacto alimentario, médicas, de consumo, electrónicas e industriales pueden tener expectativas muy diferentes.
No suponga que una ficha de datos de seguridad establece todas las declaraciones de cumplimiento posteriores. Está diseñada principalmente para la comunicación de peligros. Las declaraciones sobre composición del producto, sustancias y evidencias de cumplimiento específicas de la aplicación pueden requerir una revisión independiente. Cuando una declaración depende del artículo curado y no solo de la resina líquida, evalúe todo el sistema, incluidos el endurecedor, los aditivos, los pigmentos y las condiciones de procesamiento.
Apruebe el grado comercial, no solo la muestra de laboratorio
Una muestra puede ser técnicamente aceptable, pero aun así insuficiente para su aprobación si su identidad de producción no está clara. Confirme si representa producción comercial rutinaria, un lote piloto, existencias retenidas o un lote especialmente seleccionado. Esto es particularmente importante cuando el material se obtiene internacionalmente y el comprador espera un suministro repetido durante múltiples ciclos de compra.
La ficha de especificaciones debe definir el grado, los métodos de ensayo, los rangos de aceptación, el embalaje, las condiciones de almacenamiento, la vida útil y la trazabilidad de los lotes. Para las propiedades que afectan notablemente a la formulación, acuerde qué sucede cuando un lote se sitúa cerca de cualquiera de los extremos del rango declarado. Un rango amplio del proveedor puede ser comercialmente válido y, sin embargo, seguir siendo demasiado amplio para una formulación determinada.
Una secuencia de calificación práctica consiste en probar la muestra inicial y después verificar uno o más lotes posteriores mediante un plan de ensayos reducido pero específico. Los lotes de seguimiento no necesitan repetir cada ensayo de desarrollo, pero deben confirmar las propiedades con mayor probabilidad de alterar la producción: EEW, viscosidad, color, respuesta de curado y cualquier control de impurezas específico de la aplicación.
La aprobación de muestras se vuelve fiable cuando el comprador puede responder claramente tres preguntas: ¿La resina se encuentra químicamente dentro del rango de control de la formulación? ¿Se procesa de forma predecible con el sistema de curado previsto? ¿Puede el proveedor documentar y reproducir el mismo grado comercial a lo largo del tiempo? Cuando esas respuestas están respaldadas por ensayos definidos, en lugar de por una primera impresión favorable, la decisión de aprobación es mucho más defendible.
Envíenos hoy su consulta
