Navegación rápida de productos
Solicitar una cotización
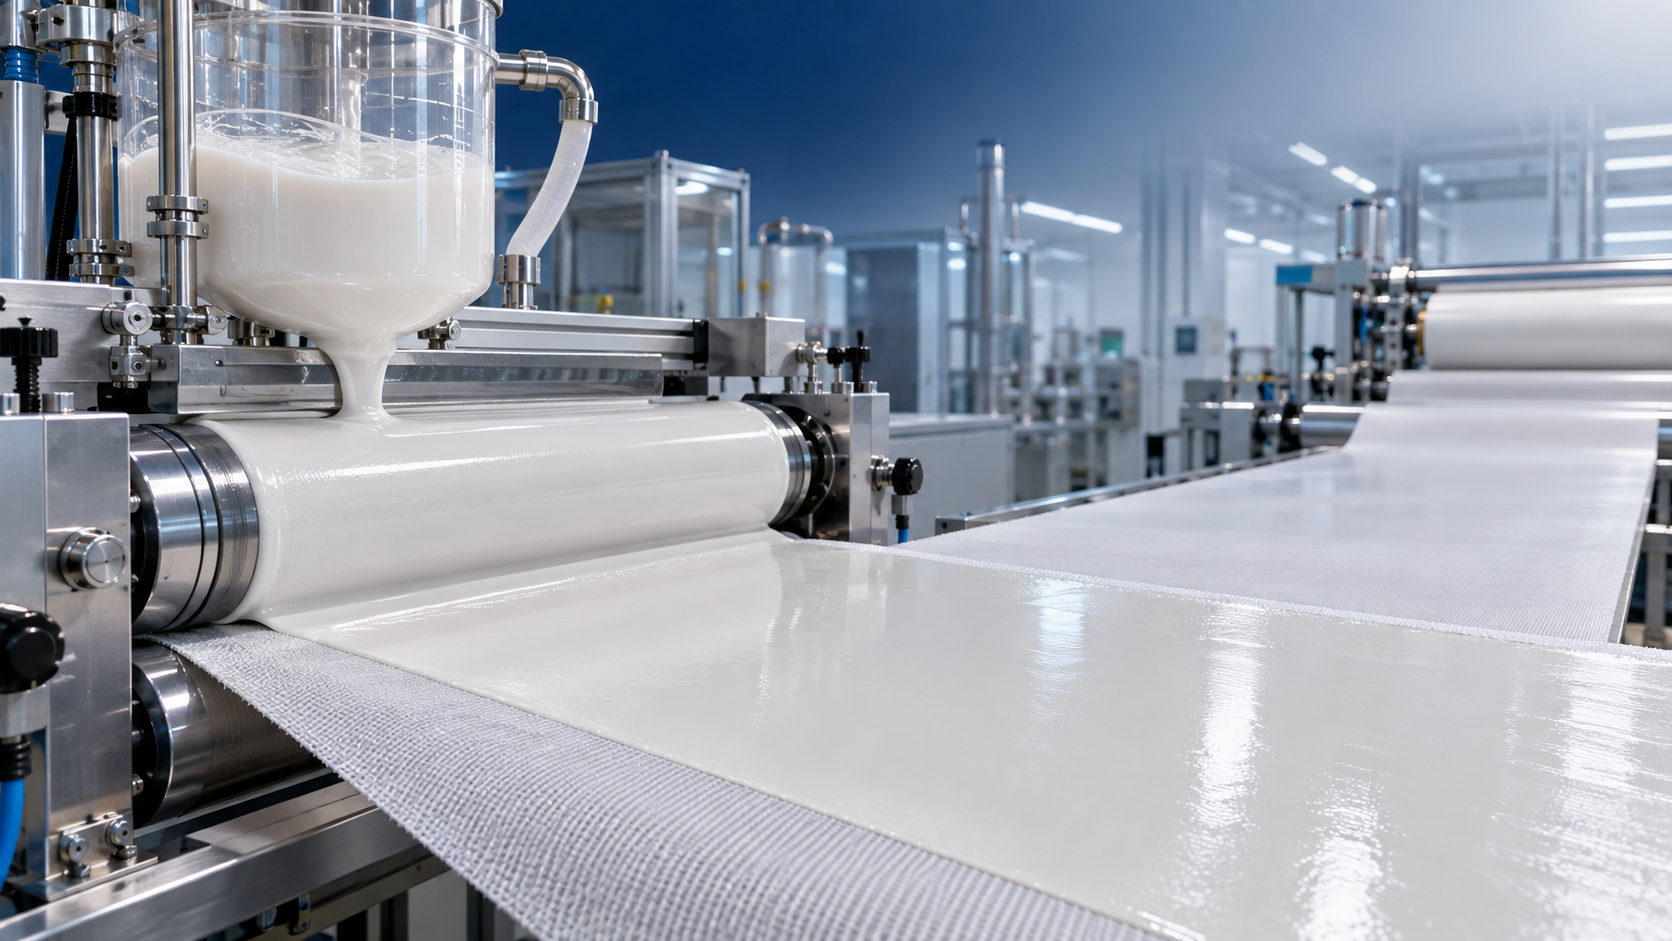
El mejor grado de resina de pasta de PVC para una aplicación de recubrimiento rara vez es el que tiene el precio cotizado más bajo o la viscosidad nominal más alta. Es el grado que produce un plastisol estable al nivel de sólidos requerido, se aplica limpiamente en la línea seleccionada y proporciona el tacto, la cobertura, la adhesión y la durabilidad necesarios después de la fusión.
Para la mayoría de los trabajos de recubrimiento, una resina de pasta de PVC en emulsión de viscosidad media es el punto de partida práctico. Ofrece un equilibrio manejable entre absorción de plastificante, dispersión y control del gramaje de recubrimiento. Sin embargo, el recubrimiento textil, el cuero artificial, los suelos, los revestimientos murales, las bandas transportadoras y los recubrimientos industriales protectores no exigen lo mismo a la resina. Un grado que funciona bien en una formulación textil de recubrimiento con cuchilla sobre rodillo puede no ser adecuado para un recubrimiento de alto espesor o una capa de cuero espumado.
Por lo tanto, la pregunta no debe responderse con una única designación universal de resina. Los compradores deben definir primero el proceso de recubrimiento y el rendimiento esperado del artículo acabado, y después comparar los grados de resina mediante una formulación representativa y una prueba de procesamiento.
Comience por el proceso de recubrimiento, no por el nombre de la resina
La resina de pasta de PVC se selecciona según su comportamiento después de mezclarla con plastificante, estabilizantes, pigmentos, cargas y aditivos. El plastisol resultante debe seguir siendo manejable durante el almacenamiento y el transporte, fluir correctamente durante la aplicación y fusionarse en una película uniforme bajo las condiciones de calentamiento disponibles.
El equipo de recubrimiento reduce considerablemente el rango de viscosidad aceptable. Un plastisol para serigrafía rotativa necesita una reología controlada y una liberación uniforme a través de la pantalla. El recubrimiento con cuchilla requiere una nivelación predecible y suficiente cuerpo para evitar una penetración excesiva en un sustrato textil. El recubrimiento con rodillo puede requerir un equilibrio diferente entre fluidez y espesor de película. El recubrimiento por inmersión y el moldeo por vertido suelen favorecer grados que puedan formar una capa uniforme sin espesamiento prematuro.
Una primera distinción útil es entre grados de resina de pasta de baja, media y alta viscosidad. Estas categorías no son completamente intercambiables, ya que los proveedores pueden utilizar diferentes métodos de ensayo, sistemas de plastificantes y condiciones de reporte. Aun así, proporcionan una orientación práctica para la evaluación inicial.
Para un comprador que pregunta qué grado es el “mejor”, la resina de viscosidad media suele ser el candidato inicial más seguro para la producción general de recubrimientos. No debe considerarse una elección final automática. La reología del compuesto completo es más importante que el valor de viscosidad de la resina seca considerada de forma aislada.
La estructura de las partículas y la absorción de plastificante afectan el comportamiento del recubrimiento
La resina de pasta de PVC se produce habitualmente mediante polimerización en emulsión o polimerización por microsuspensión. Ambas pueden utilizarse en formulaciones de recubrimiento, pero las características de sus partículas influyen en la mezcla, el desarrollo de viscosidad, la liberación de aire, la fusión y la calidad superficial. Una especificación de compra que solo indique “resina de pasta de PVC” deja demasiado margen para variaciones de rendimiento.
Una distribución de partículas fina y relativamente uniforme generalmente favorece la formación de un plastisol homogéneo y una superficie de recubrimiento más uniforme. Las partículas gruesas, los aglomerados o una morfología de partículas inconsistente pueden crear defectos que se hacen visibles después de la fusión: rugosidad, poros, geles, brillo desigual o desarrollo de color débil. Estos defectos pueden atribuirse a pigmentos, cargas o a la línea de recubrimiento cuando la propia resina está contribuyendo al problema.
La absorción de plastificante merece el mismo nivel de atención. Una resina con alta absorción puede favorecer formulaciones flexibles y ayudar a aumentar la viscosidad, pero también puede requerir un control más riguroso de la selección del plastificante y del orden de adición. Si el compuesto se espesa demasiado rápido después de la mezcla, los operarios pueden perder la ventana de procesamiento antes de que comience el recubrimiento. Si la viscosidad aumenta de forma impredecible durante el almacenamiento, el gramaje de recubrimiento y la apariencia superficial se vuelven difíciles de controlar.
Siempre que sea posible, los compradores deben solicitar datos de viscosidad que reflejen el sistema de plastificante previsto. Una viscosidad reportada medida con un plastificante estándar no siempre puede predecir el comportamiento con otro. Lo mismo se aplica a formulaciones que contienen una carga sustancial de rellenos, material reciclado, retardantes de llama, agentes espumantes o plastificantes especiales. Estas adiciones pueden alterar el comportamiento del plastisol lo suficiente como para que una comparación de resinas basada únicamente en una ficha técnica del proveedor resulte engañosa.
Ajuste el grado a los requisitos del recubrimiento acabado
El cuero artificial y los textiles recubiertos normalmente requieren una resina que permita una formación de película uniforme, buena flexibilidad, color estable y una superficie que pueda aceptar grabado en relieve o capas superiores posteriores. Para una capa base compacta, la resina debe humectar y adherirse al textil sin traspasarlo en exceso. Para una capa superior, la apariencia, el control del brillo y la resistencia a defectos superficiales adquieren mayor importancia. Las capas espumadas introducen requisitos adicionales porque el plastisol debe permanecer estable el tiempo suficiente para una expansión controlada y conservar una estructura celular adecuada durante la fusión.
En suelos, revestimientos murales y recubrimientos de tejidos industriales pesados, la película deseada puede ser más gruesa y contener más carga. La resina debe tolerar la formulación requerida sin un aumento excesivo de viscosidad ni una mala fusión alrededor de las partículas de carga. Un grado de baja viscosidad puede parecer atractivo para la mezcla, pero puede dificultar el mantenimiento del espesor de película sobre sustratos verticales o texturizados. Por el contrario, una resina de viscosidad excesivamente alta puede provocar una mala nivelación y dejar marcas de aplicación.
Los recubrimientos protectores suelen poner mayor énfasis en la adhesión, la resistencia a la abrasión, la resistencia química o la durabilidad bajo flexión. La selección de la resina sigue siendo importante, pero no puede compensar un sustrato incompatible, una imprimación inadecuada, una elección incorrecta de plastificante o una fusión insuficiente. Cuando se producen fallos de adhesión, cambiar a un grado de resina de pasta de PVC “más resistente” no es necesariamente la respuesta correcta. La interfaz entre el sustrato, el pretratamiento, la imprimación y la capa de PVC debe revisarse en conjunto.
Para aplicaciones en las que el recubrimiento estará en contacto con la piel, componentes de envases relacionados con alimentos, artículos médicos o bienes de consumo estrictamente regulados, el grado de resina es solo una parte del control de conformidad. La formulación completa, incluidos los plastificantes, estabilizantes, pigmentos y auxiliares de procesamiento, debe evaluarse frente a los requisitos del mercado y del uso final. Una resina base conforme no hace conforme a un compuesto que, por lo demás, sea inadecuado.
No elija únicamente por la viscosidad inicial
La viscosidad inicial del plastisol es importante porque afecta a la mezcla y al recubrimiento, pero la estabilidad de la viscosidad suele ser más valiosa en producción. Un compuesto que comienza con la viscosidad deseada, pero aumenta bruscamente después de uno o dos días, puede generar material rechazado, gramaje de recubrimiento inconsistente y reformulación de emergencia en la línea.
El comportamiento de la viscosidad durante el almacenamiento depende de la resina, el plastificante, la temperatura, la energía de mezcla, el paquete de cargas y los aditivos. Debe evaluarse durante el tiempo previsto entre la preparación del compuesto y su uso, en lugar de hacerlo solo inmediatamente después de la mezcla. Esto es especialmente relevante para las cadenas de suministro de exportación, donde el material puede almacenarse antes de la formulación y luego mantenerse nuevamente antes de la producción. Una resina técnicamente aceptable en una prueba de laboratorio realizada el mismo día puede resultar difícil de gestionar operativamente en un ciclo de producción más largo.
Otros controles de procesamiento deben incluir la calidad de dispersión, la liberación de aire, el contenido de partículas de gel, la nivelación del recubrimiento, la respuesta a la fusión y la consistencia después del calentamiento. Para el tejido recubierto, el control de penetración y la resistencia de unión son esenciales. Para superficies decorativas, el brillo, la uniformidad del color, la definición de impresión y la respuesta al grabado en relieve pueden tener mayor importancia. La especificación debe reflejar estas prioridades en lugar de basarse en un código genérico de grado de resina.
Un enfoque práctico de homologación para compradores
Antes de aprobar una resina de pasta de PVC para la producción regular de recubrimientos, utilice la misma formulación y las condiciones de línea que tienen importancia comercial. Pequeños cambios en la proporción de plastificante o en el nivel de carga pueden ocultar diferencias entre grados en una muestra de laboratorio, por lo que la prueba debe parecerse lo máximo posible al compuesto previsto para producción.
- Defina el método de aplicación, el gramaje objetivo de recubrimiento, el sustrato, las condiciones de fusión y las propiedades requeridas de la película antes de solicitar muestras.
- Compare los grados de resina con la misma formulación, en lugar de cambiar varias variables a la vez.
- Mida la viscosidad inicial y la viscosidad después del intervalo de almacenamiento previsto.
- Revise la película húmeda aplicada en cuanto a nivelación, poros, penetración en el sustrato y consistencia de espesor.
- Evalúe el recubrimiento fusionado en cuanto a apariencia, flexibilidad, adhesión, olor cuando sea pertinente y las propiedades de resistencia requeridas por el uso final.
- Confirme la consistencia entre lotes, el estado del embalaje, la documentación técnica y la fiabilidad de entrega antes de pasar del volumen de prueba al suministro regular.
También es razonable acordar el método de ensayo que respalda cada especificación de compra. La viscosidad, la materia volátil, las características de las partículas y los límites de impurezas pueden parecer similares en documentos de diferentes proveedores, aunque se midan en condiciones distintas. Los métodos de ensayo claros reducen las disputas cuando un material se comporta de manera diferente a la esperada.
Cuándo un grado diferente es la mejor respuesta
Un grado de menor viscosidad puede ser la mejor elección cuando se necesita humectación rápida, detalles finos o una penetración controlada en el sustrato. También puede reducir la necesidad de una dilución agresiva, lo que puede ayudar a preservar el rendimiento de la película. La contrapartida es que la formulación puede necesitar modificadores reológicos o ajustes de proceso para evitar una fluidez excesiva.
Un grado de mayor viscosidad puede justificarse para recubrimientos gruesos, aplicación vertical, grabado profundo en relieve o formulaciones que necesiten más cuerpo antes de la fusión. También puede ser adecuado para algunos sistemas espumados, siempre que se prueben conjuntamente la expansión, la gelificación y el acabado superficial. No se debe utilizar una viscosidad más alta simplemente para corregir una formulación mal diseñada; puede crear problemas de mezcla y bombeo que cuesten más que el beneficio aparente.
Los grados basados en microsuspensión pueden merecer evaluación cuando se requiera un acabado superficial particular, un perfil de baja viscosidad o una respuesta de procesamiento específica. Su idoneidad depende de la formulación concreta y debe establecerse mediante pruebas, en lugar de asumirse únicamente a partir de la ruta de producción.
Para muchos compradores, la mejor decisión es homologar dos grados: un grado principal optimizado para la producción normal y una alternativa aprobada con un comportamiento de procesamiento comparable. Esto es especialmente útil cuando los programas de recubrimiento son sensibles a interrupciones de suministro o cuando la logística de exportación genera plazos de reposición más largos. La alternativa debe probarse realmente; una descripción similar sobre el papel no es suficiente.
Por lo tanto, la respuesta más fiable es condicional: elija una resina de pasta de PVC consistente y de viscosidad media para trabajos generales de recubrimiento, y pase a una viscosidad menor o mayor solo cuando el proceso de aplicación y los requisitos de la película acabada lo justifiquen. Una prueba de formulación bien definida revelará más que una etiqueta amplia de grado y mostrará si la resina permite una producción repetible, en lugar de simplemente una primera muestra aceptable.
Envíenos hoy su consulta