









Navegación rápida de productos
Solicitar una cotización
Por qué el amarilleamiento merece ser investigado
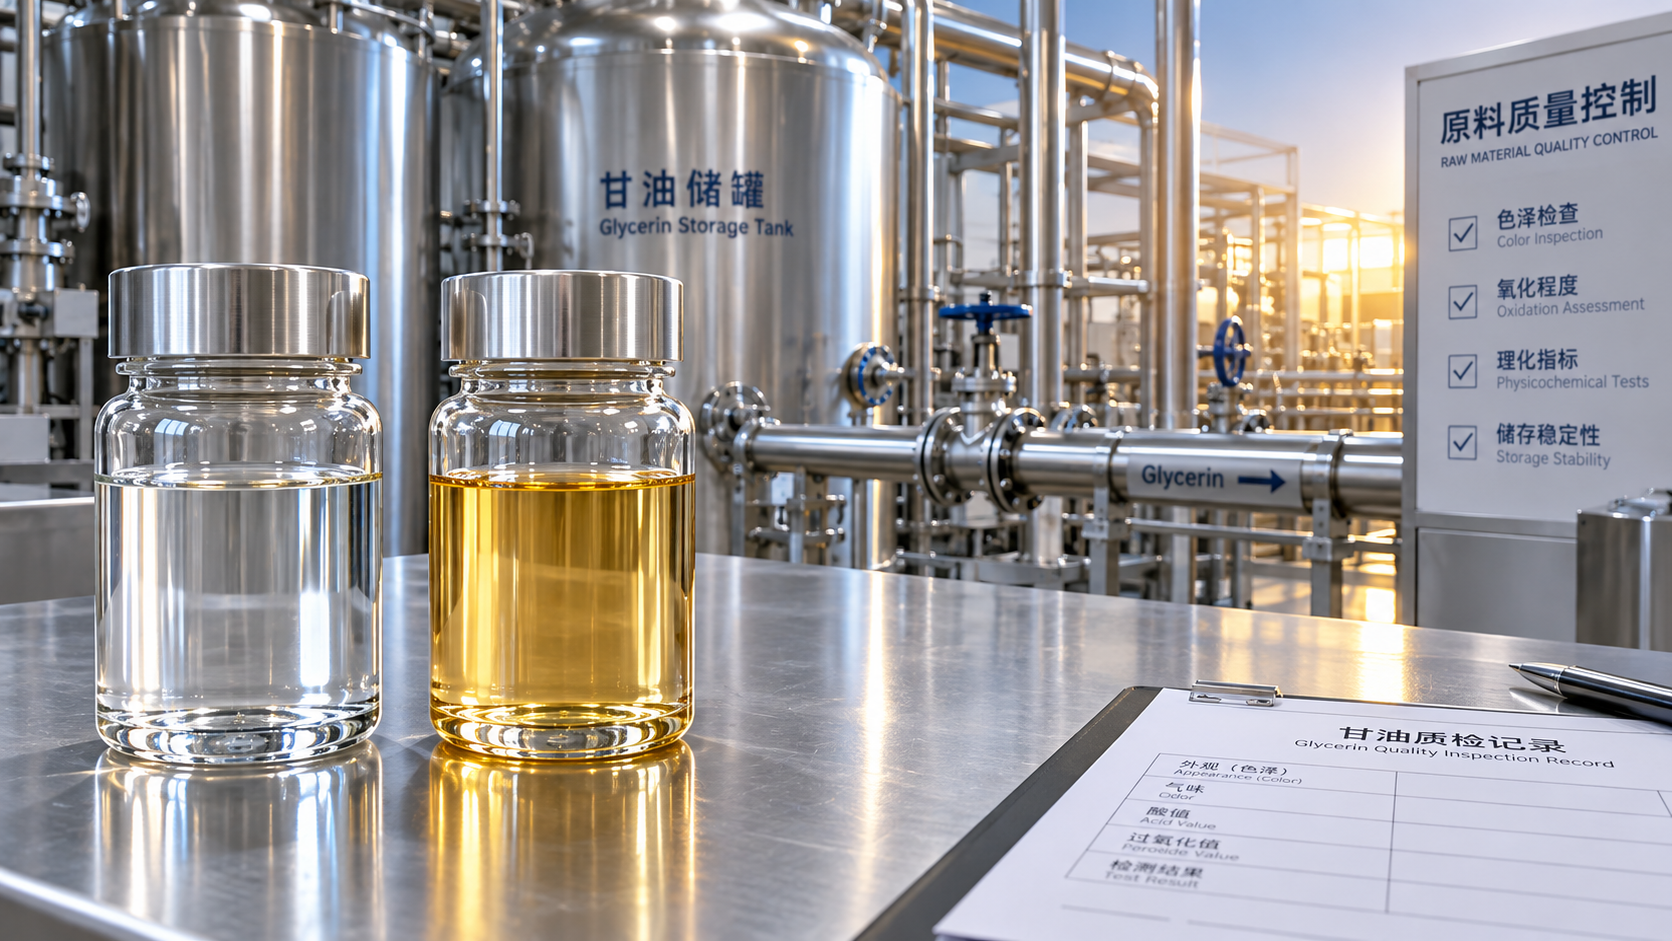
Normalmente se espera que la glicerina fresca sea transparente e incolora. Por lo tanto, un tono amarillento que se desarrolla durante el almacenamiento es una señal de calidad, incluso cuando el material todavía parece homogéneo y no ha formado sedimentos visibles. La causa puede ser relativamente limitada, como una contaminación trazable procedente de un cierre o una manguera de transferencia, pero también puede indicar oxidación, estrés térmico previo o impurezas ya presentes cuando el producto fue envasado.
La cuestión práctica no es simplemente si la glicerina ha cambiado de color. Los compradores y usuarios deben determinar si el cambio es superficial, está localizado en el envase, permanece estable después de la mezcla o va acompañado de cambios en el olor, la acidez, el contenido de agua o el comportamiento posterior en el proceso. El color por sí solo no define la idoneidad para el uso, pero no debe descartarse como una cuestión estética cuando la aplicación requiere pureza controlada, bajo color o un rendimiento constante de la formulación.
La propia glicerina es químicamente estable bajo condiciones de almacenamiento razonables. Un amarilleamiento pronunciado se asocia con mayor frecuencia a su entorno, su historial de producción o el contacto con otros materiales que al envejecimiento normal de un producto de alta pureza almacenado correctamente. Esta distinción ayuda a acotar rápidamente una investigación.
La oxidación y la exposición al calor pueden generar compuestos coloreados
La oxidación es uno de los primeros mecanismos que deben considerarse. La glicerina puede sufrir una degradación oxidativa lenta cuando se expone al aire, a temperaturas elevadas, a la luz o a determinados metales traza. Los productos de degradación pueden estar presentes en concentraciones muy bajas y, aun así, producir una tonalidad amarilla o ámbar perceptible en un líquido normalmente incoloro.
La temperatura suele ser el factor que convierte una condición de almacenamiento marginal en un problema visible. Una permanencia prolongada en un almacén caluroso, el almacenamiento cerca de equipos de proceso, la exposición al calor del verano durante el transporte en contenedores o los ciclos repetidos de calentamiento y enfriamiento pueden acelerar reacciones que, de otro modo, avanzarían demasiado lentamente como para ser relevantes. Las altas temperaturas también pueden amplificar el efecto de las impurezas introducidas anteriormente en la cadena de suministro.
La exposición a la luz merece una atención similar, especialmente cuando la glicerina se conserva en recipientes translúcidos, contenedores intermedios para granel transparentes o sistemas conectados a mirillas cerca de ventanas o zonas de carga exteriores. La luz solar directa es más preocupante que la iluminación interior habitual, pero ni el calor ni la luz necesitan ser extremos para generar riesgo cuando el tiempo de almacenamiento es prolongado y los requisitos de pureza del producto son estrictos.
El amarilleamiento relacionado con la oxidación no siempre se presenta con un olor fuerte o un fallo analítico evidente. En las primeras etapas, el color puede ser la primera advertencia visible. Un comprador que evalúe un lote sospechoso debe compararlo con una muestra retenida o un envase sin abrir del mismo envío y, después, revisar si las condiciones de exposición fueron diferentes tras la recepción.
La contaminación traza suele ser más probable que la degradación masiva
Cuando solo una parte de una entrega se ha amarilleado, la contaminación suele ser una explicación más sólida que un problema general de estabilidad. La glicerina es higroscópica y se manipula habitualmente mediante bombas, mangueras, válvulas, tanques de almacenamiento, bidones y equipos de dispensación. Cada punto de contacto puede introducir pequeñas cantidades de material extraño. Unas pocas partes de residuos orgánicos coloreados, productos de corrosión, lubricantes, agentes de limpieza o carga previa pueden ser suficientes para afectar la apariencia.
Las fuentes habituales incluyen:
- Contaminación por hierro, cobre u otros metales procedente de equipos de transferencia con mantenimiento deficiente, revestimientos dañados o conexiones inadecuadas.
- Partículas de óxido o productos de corrosión disueltos procedentes de equipos de acero al carbono en los que se ha producido entrada de agua o una protección interna insuficiente.
- Residuos de un producto anterior en un tanque, manguera, bomba o línea de llenado compartidos.
- Migración desde componentes de embalaje inadecuados, incluidos tapones, juntas, revestimientos, etiquetas, adhesivos o recipientes de plástico reciclado de baja calidad.
- Productos químicos de limpieza que no se eliminaron por completo antes de devolver el sistema de almacenamiento al servicio de glicerina.
La contaminación metálica merece una atención especial porque algunos metales pueden favorecer la oxidación, además de aportar color directamente. Un producto amarillo que se oscurece con el tiempo después de una transferencia puede reflejar este efecto combinado. La inspección visual de la salida del tanque, los componentes internos de la bomba, la carcasa del filtro y los materiales de cierre puede ser tan informativa como el análisis del líquido a granel.
El amarilleamiento relacionado con el embalaje puede identificarse por su patrón. Si el producto cerca del tapón, el espacio de cabeza o la pared del recipiente es más oscuro que el líquido a granel, inspeccione el envase antes de asumir que todo el lote está fuera de especificación. Si varios envases muestran el mismo color uniforme, la fuente puede estar aguas arriba, como un problema de producción, almacenamiento a granel o carga.
Las impurezas de producción pueden hacerse más evidentes durante el almacenamiento
La glicerina comercial puede proceder de distintos procesos y suministrarse con diferentes niveles de pureza. Las sales residuales, la materia orgánica, los componentes relacionados con ácidos grasos, los catalizadores, los jabones, los ésteres o los subproductos del proceso pueden estar suficientemente controlados para una aplicación, pero seguir siendo inadecuados para otra. El almacenamiento puede no generar todas estas impurezas, pero puede hacer más visible su presencia mediante reacciones lentas, separación o efectos de concentración.
Esto es especialmente relevante cuando un producto se compró según una descripción de grado amplia sin un acuerdo de calidad suficientemente específico. Una glicerina destinada a uso técnico puede ser aceptable con un nivel de color que sería inapropiado en una formulación final transparente, un sistema de resinas, una base para cuidado personal o un proceso de laboratorio controlado. Por lo tanto, la cuestión no es si la glicerina amarilla es universalmente defectuosa; es si cumple la especificación acordada y sigue siendo compatible con el uso previsto.
El contenido de agua puede complicar el diagnóstico. Dado que la glicerina absorbe humedad del aire, la apertura frecuente de bidones o un almacenamiento mal sellado pueden aumentar el contenido de agua. La humedad en sí misma no causa necesariamente un color amarillo, pero puede modificar las condiciones de corrosión, favorecer vías de contaminación y cambiar el comportamiento del material en las etapas posteriores del proceso. En aplicaciones sensibles a la concentración o la viscosidad, una investigación sobre el color debe incluir la verificación del contenido de agua en lugar de tratar la apariencia como un parámetro aislado.
La misma disciplina se aplica a otros materiales químicos. Una búsqueda como “¿Qué causa la inestabilidad de viscosidad de la resina de pasta de PVC?” puede llevar a debates sobre la estructura de las partículas, la compatibilidad con plastificantes, el historial térmico y la contaminación. El amarilleamiento de la glicerina tiene una química diferente, pero la lección operativa es similar: un cambio externo debe vincularse al historial del material, las condiciones de almacenamiento y los requisitos del proceso final antes de poder evaluar su importancia.
Cómo investigar una reclamación por amarilleamiento
Comience por detener la mezcla o transferencia innecesaria del material afectado. Mezclar un envase cuestionable con inventario en buen estado puede eliminar evidencia útil y ampliar el problema comercial. Mantenga el producto identificado por lote, número de recipiente, fecha de recepción y ubicación de almacenamiento.
A continuación, compare las muestras de forma controlada. Cuando sea práctico, tome muestras representativas de la parte superior, media e inferior del recipiente de almacenamiento, así como de un envase sin abrir del mismo lote. Observe si el color es uniforme, si hay turbidez o partículas presentes y si la apariencia cambia después de que la muestra repose. Una diferencia entre niveles puede indicar contaminación, estratificación o contacto localizado con el equipo.
El trabajo analítico debe seguir el uso previsto y la especificación de compra. La medición del color proporciona una base objetiva para la comparación, pero debe complementarse, cuando corresponda, con verificaciones de pureza, agua, acidez, cenizas, olor e identidad. Si se sospecha contaminación, una investigación específica de metales o residuos orgánicos puede ser más útil que repetir únicamente los ensayos estándar de liberación. Un resultado puede mantenerse dentro de un valor principal de pureza y, aun así, ser inadecuado para una aplicación sensible al color.
También es importante revisar cuidadosamente el certificado de análisis. Un certificado confirma los resultados del lote analizado en el momento de la liberación; no explica un cambio ocurrido después de la entrega. Compare el valor de liberación, el resultado actual, las muestras retenidas y los registros de almacenamiento. Esta secuencia diferencia un problema de calidad de entrada de un problema de almacenamiento o manipulación y hace que las conversaciones con el proveedor sean más precisas.
Controles de almacenamiento que reducen el riesgo
La glicerina debe almacenarse en recipientes limpios, compatibles y cerrados, minimizando la exposición a la luz directa y al calor innecesario. El objetivo no es contar con una infraestructura de almacenamiento compleja para cada grado, sino mantener un control coherente sobre los factores que generan variaciones evitables.
- Utilice equipos de transferencia dedicados o con limpieza exhaustivamente validada, especialmente cuando el producto se use en formulaciones transparentes o sensibles a la pureza.
- Confirme la compatibilidad de tanques, mangueras, bombas, sellos, revestimientos de bidones, tapones y medios filtrantes con la glicerina y el grado de producto requerido.
- Mantenga los recipientes bien cerrados y evite dejar abiertos los bidones parcialmente utilizados durante las interrupciones de producción.
- Proteja las existencias de la luz solar directa y de la exposición prolongada a altas temperaturas durante el almacenamiento y el transporte.
- Utilice una práctica definida de primero en entrar, primero en salir, reconociendo al mismo tiempo que la antigüedad por sí sola no explica un amarilleamiento anormal.
- Conserve una muestra de referencia de entrada de cada lote cuando la consistencia del color tenga importancia comercial o técnica.
- Registre la ubicación de almacenamiento, la ruta de transferencia y los eventos de apertura de envases para materiales que permanecerán almacenados durante períodos prolongados.
Para los usuarios a granel, la limpieza del tanque y el control de la carga anterior suelen ser más importantes que la duración nominal del almacenamiento. Un tanque que ha contenido un producto reactivo, coloreado o difícil de eliminar puede generar reclamaciones de calidad recurrentes incluso cuando cada nuevo envío de glicerina cumple su especificación de liberación. La limpieza debe evaluarse según el riesgo de contaminación, no tratarse como una tarea genérica de mantenimiento.
Cuándo la glicerina amarilla aún puede ser utilizable
Un ligero cambio de color no significa automáticamente que la glicerina deba desecharse. La decisión depende de la especificación acordada, el grado del producto, la intensidad y evolución del cambio de color y la sensibilidad de la aplicación posterior. Algunos procesos técnicos pueden tolerar una desviación menor de apariencia si los ensayos de confirmación demuestran que las propiedades que afectan al rendimiento siguen siendo aceptables. Otros usos pueden rechazar el mismo material porque el color puede transferirse al producto terminado, dificultar el control visual de calidad o indicar una desviación de proceso que no puede aceptarse.
No confíe en la dilución, la filtración o la decoloración como remedio automático. La filtración puede eliminar la contaminación por partículas, pero no corregirá los compuestos coloreados disueltos. La mezcla puede reducir el color aparente mientras distribuye un material incierto en el inventario conforme. El tratamiento químico puede introducir nuevas impurezas o alterar el estado del producto para su aplicación prevista. Cualquier enfoque de recuperación debe evaluarse frente a la especificación original, los controles de proceso y las obligaciones regulatorias aplicables al uso final.
El amarilleamiento de la glicerina almacenada se gestiona mejor como un problema de trazabilidad y compatibilidad antes de que se convierta en un problema de eliminación. Determine si el color proviene del calor y el oxígeno, del contacto con equipos, de materiales de embalaje o de los niveles iniciales de impurezas. Una vez identificada esa fuente, la acción correctiva suele ser sencilla: mejorar las condiciones de almacenamiento, aislar una ruta de transferencia inadecuada, reforzar el control del embalaje o comprar conforme a una especificación que se ajuste al requisito real posterior.
Envíenos hoy su consulta
