Navegación rápida de productos
Solicitar una cotización
¿Qué causa el agrietamiento por tensión en los envases de resina de poliolefina?
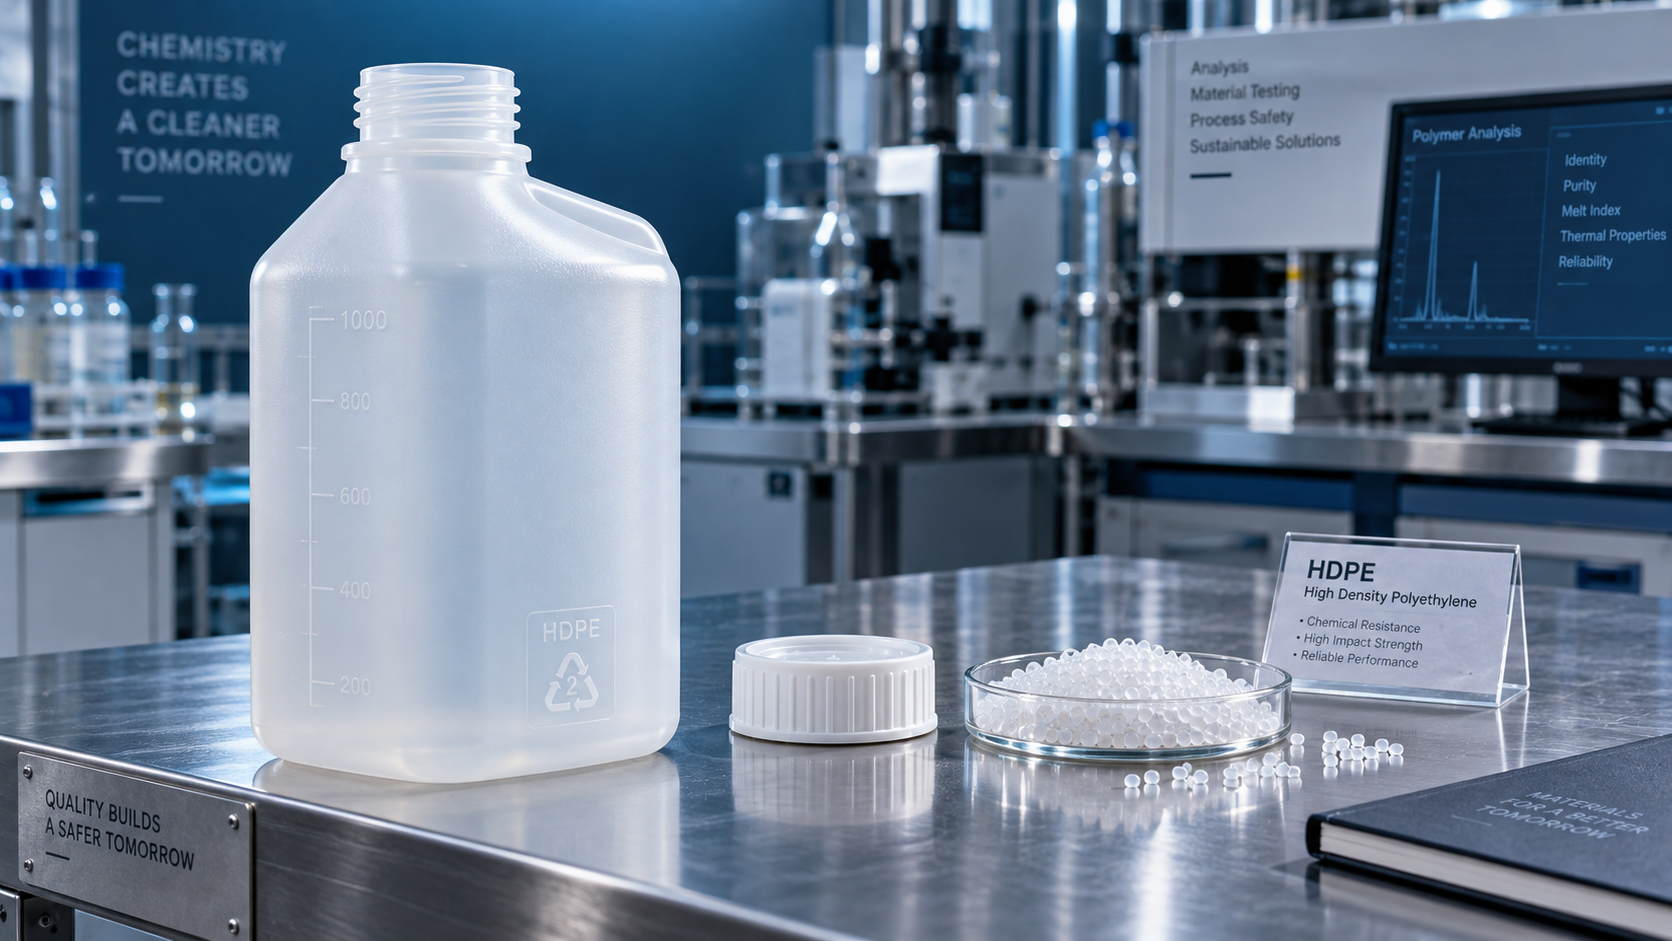
Un envase de poliolefina puede parecer perfectamente aceptable cuando sale de la línea de producción y, aun así, fallar semanas después durante el almacenamiento, el transporte o tras entrar en contacto con el material envasado. La falla puede comenzar como una ligera opacidad cerca de un hombro, asa, rosca, línea de soldadura o esquina de la base. En casos más graves, se desarrollan grietas visibles y el envase presenta fugas bajo carga. Para las operaciones químicas, esto no es simplemente un defecto de embalaje. Puede generar riesgos de exposición, contaminar el embalaje secundario, interrumpir los calendarios de envío y plantear dudas sobre el cumplimiento de los requisitos de transporte y seguridad del producto.
El agrietamiento por tensión en envases fabricados con resinas de poliolefina suele ser el resultado de varios factores que interactúan entre sí, en lugar de un único error evidente. La tensión mecánica, las características de la resina, los defectos inherentes al moldeo, la naturaleza química del contenido y el historial de temperatura son factores relevantes. El desafío práctico para los equipos de calidad y seguridad es que un envase puede superar una breve inspección visual y, aun así, contener las condiciones para una falla diferida.
La forma más útil de investigar el problema es dejar de considerar la «poliolefina» como una única categoría de material. El polietileno de alta densidad, el polietileno de baja densidad, el polipropileno, los copolímeros, las formulaciones con contenido reciclado y las estructuras multicapa pueden responder de manera muy diferente al mismo líquido, proceso de llenado o ruta de transporte.
El agrietamiento por tensión es un fenómeno químico y mecánico combinado
El agrietamiento por tensión ambiental, a menudo abreviado como ESC, se produce cuando un polímero sometido a tensión de tracción se expone a una sustancia que acelera la iniciación o el crecimiento de grietas. La sustancia no necesariamente disuelve el envase ni lo ataca de forma visible. Por ello, el problema puede pasar desapercibido durante las comprobaciones básicas de compatibilidad. Un líquido puede parecer inofensivo en una prueba de inmersión breve, pero aun así promover el agrietamiento cuando la misma resina está sometida a tensión sostenida por un cierre apretado, la carga de un palé apilado o la deformación provocada por la manipulación.
En los envases de polietileno, las zonas vulnerables suelen ser lugares donde las cadenas poliméricas ya están restringidas u orientadas por el moldeo. En el polipropileno, la fragilidad a bajas temperaturas y la concentración de tensiones pueden adquirir mayor importancia según el grado y las condiciones de uso. Una grieta suele comenzar en una imperfección local y luego propagarse a través de la pared bajo el efecto combinado de la tensión y la exposición.
Esto explica por qué un envase puede superar una prueba inicial de caída y, sin embargo, fallar en un estante de almacén. La resistencia a la caída mide un tipo de desempeño. La resistencia a largo plazo a un entorno químico bajo carga estática es otro.
La tensión residual del moldeo suele ser el punto de partida oculto
La tensión residual queda retenida en el envase durante el moldeo por extrusión-soplado, moldeo por inyección, moldeo por inyección-estirado-soplado u otros procesos de transformación similares. El enfriamiento desigual, la orientación excesiva, un control deficiente del parisón, los cambios bruscos de espesor de pared y las temperaturas de procesamiento inadecuadas pueden dejar zonas tensionadas en la pieza terminada. Estas áreas pueden no ser visibles a simple vista.
Un patrón frecuente en campo es el agrietamiento alrededor del acabado del cuello después del cierre. En esa situación, el molde puede ser solo una parte de la historia. Un cierre con par excesivo, un revestimiento incompatible o una geometría del cuello que concentra la carga pueden llevar una zona ya tensionada más allá de su tolerancia. De manera similar, las grietas en la raíz del asa o el hombro del envase suelen indicar una combinación de diseño de pared delgada, orientación de moldeo y la flexión repetida causada por levantar un envase lleno.
Por lo tanto, el control de calidad debe comparar los envases fallidos con muestras retenidas del mismo lote de producción. Examine la distribución del espesor de pared, las rebabas, las líneas de soldadura, las zonas de compuerta o pellizco, las dimensiones del cuello, los registros de par de cierre y las condiciones de moldeo cuando estén disponibles. Rara vez basta con concluir que la resina «era débil». La ubicación de la falla suele proporcionar una pista mejor que el aspecto general del envase.
La exposición química puede provocar grietas sin corrosión evidente
Ciertos tensioactivos, detergentes, agentes humectantes, disolventes, aceites, plastificantes y formulaciones que contienen ingredientes mezclados pueden reducir el tiempo necesario para que se formen grietas por tensión. El riesgo depende de la formulación específica. La concentración, el contenido de agua, el pH, las impurezas, los aditivos y la temperatura pueden cambiar el resultado. No es seguro asumir que la compatibilidad con un grado de detergente, por ejemplo, demuestra la compatibilidad con todas las mezclas de detergentes.
La exposición relevante no siempre es la del producto principal. La contaminación externa también puede ser importante. Los residuos de la limpieza de la línea, los adhesivos de etiquetas, los tratamientos de palés, los lubricantes o las mercancías vecinas derramadas pueden entrar en contacto con la superficie del envase. En los envíos de exportación, el envase también puede permanecer durante períodos prolongados en embalaje secundario, donde cualquier pequeña fuga o condensado tiene pocas oportunidades de evaporarse.
Una distinción útil es la existente entre la resistencia química y la resistencia al agrietamiento por tensión ambiental. Un proveedor de resinas puede proporcionar una guía general de resistencia, pero una guía no puede reproducir la combinación real de formulación del producto, geometría del envase, carga del cierre, nivel de llenado y duración del envío. Cuando las consecuencias de una fuga son graves, probar el envase final con la formulación real es la decisión más segura.
Los ciclos de temperatura modifican el perfil de riesgo
La temperatura se subestima con frecuencia porque los envases suelen probarse en condiciones ambientales y se envían a través de entornos mucho menos estables. El calor puede acelerar la interacción química y la relajación de tensiones; el frío puede reducir la tolerancia al impacto y hacer que algunos materiales sean menos tolerantes a los defectos existentes. El calentamiento y enfriamiento repetidos también hacen que el contenido, el envase, el cierre y el espacio de cabeza se expandan y contraigan a diferentes velocidades.
Un tambor o bidón sellado y llenado casi hasta su capacidad es especialmente sensible a la expansión térmica del contenido. La presión interna no necesita ser extrema para añadir una tensión significativa en el hombro, el cuello y el cierre. Los envases embalados estrechamente en palés también pueden experimentar deformación cuando se combinan la tensión del film, las cargas de apilamiento y los cambios de temperatura.
Para los envíos que atraviesan distintas zonas climáticas, la pregunta no debería ser simplemente: «¿Sobrevivirá el embalaje a la temperatura de destino?». Debería ser: «¿Qué ciclo térmico experimentará desde el llenado hasta el almacenamiento, la carga en contenedor, el tránsito y la descarga?». Esta es una base más realista para la calificación del embalaje.
La selección de la resina importa, pero la selección del grado importa más
Las resinas de poliolefina se seleccionan para embalajes porque pueden ofrecer bajo peso, buena resistencia a la humedad, procesabilidad y amplia tolerancia química. Estas ventajas no hacen que todos los grados sean intercambiables. La distribución del peso molecular, la densidad, la cristalinidad, el contenido de copolímero, el paquete de aditivos, las características de fluidez y el nivel de contenido reciclado pueden influir en el comportamiento frente al agrietamiento por tensión y en la consistencia del moldeo.
Para una formulación de alto riesgo, especificar únicamente «HDPE» o «PP» es demasiado amplio. Los equipos de compras y técnicos deben identificar el método de procesamiento previsto, el espesor de pared objetivo, la exposición química, la temperatura de llenado, el diseño del cierre, la carga de apilamiento y la vida útil esperada. Una resina que funciona bien en una botella doméstica ligera puede no ser adecuada para un envase químico pesado sujeto a almacenamiento prolongado.
El material reprocesado y la resina reciclada merecen una revisión igualmente práctica. Su uso puede ser adecuado en algunos programas de embalaje, pero la consistencia de la fuente, el control de contaminación, el olor, el desempeño mecánico y la idoneidad regulatoria deben evaluarse para la aplicación real. La cuestión no es si el contenido reciclado es categóricamente aceptable o inaceptable; es si la formulación y los controles de calidad son suficientes para la exposición y las consecuencias de falla implicadas.
Dónde suelen fallar los programas de inspección
La inspección visual sigue siendo necesaria, pero es una defensa débil por sí sola frente al agrietamiento por tensión diferido. El daño en etapa temprana puede ser microscópico, y un envase puede revelar su debilidad solo después de días de contacto con el producto. Un mejor control se logra vinculando las comprobaciones de materiales entrantes, los registros de moldeo, los ajustes de la línea de llenado y las pruebas de envases retenidos.
- Conserve muestras llenas de lotes de producción representativos, especialmente después de un cambio de resina, colorante, cierre, proveedor o formulación.
- Inspeccione las zonas típicas de inicio: roscas del cuello, esquinas, transiciones del asa, líneas de pellizco, juntas, bordes de etiquetas y áreas rozadas por el embalaje secundario.
- Registre el par de cierre real en lugar de basarse únicamente en los ajustes de la máquina.
- Evalúe los envases en condiciones realistas de orientación de almacenamiento y apilamiento. Las pruebas solo en posición vertical pueden pasar por alto fallas en la zona de cierre.
- Cuando se encuentre una grieta, conserve el envase fallido, su contenido, cierre, etiqueta e información del lote antes de limpiarlo o desecharlo.
El aspecto de la fractura puede ayudar a orientar la investigación, aunque puede requerirse un examen de laboratorio para llegar a una conclusión fiable. Una grieta de aspecto frágil cerca de un elemento tensionado puede sugerir un problema de concentración de tensiones. Un agrietamiento fino generalizado después del contacto con el producto puede indicar un mecanismo ESC. Ambos pueden coexistir, por lo que la investigación no debe limitarse demasiado pronto.
La compatibilidad del embalaje también se aplica a materiales secos e higroscópicos
El agrietamiento por tensión suele analizarse en relación con líquidos, pero los productos secos pueden generar sus propias preocupaciones de embalaje. Los polvos higroscópicos pueden cambiar su comportamiento de flujo al exponerse a la humedad, mientras que la apertura, el cierre y la manipulación repetidos pueden fatigar los cierres o deformar los envases ligeros. En las cadenas de suministro de alimentos y productos químicos especializados, las decisiones de embalaje deben tener en cuenta la protección contra la humedad, el control del polvo, la estabilidad de los palés y si el producto puede ser disuelto o procesado por el cliente después de la entrega.
Por ejemplo,Xilitol CAS#87-99-0 se suministra como un polvo cristalino blanco, soluble en agua e higroscópico, y se utiliza en aplicaciones como bebidas, confitería, chicle, productos de panadería y pastillas para la garganta. Su perfil normal de almacenamiento a temperatura ambiente no lo convierte en un desafío típico de ESC para los embalajes de poliolefina, como podría serlo una mezcla agresiva de tensioactivos. Aun así, el embalaje debe evaluarse en cuanto a entrada de humedad, integridad del sellado, tensión de manipulación y las condiciones de toda la ruta de exportación. La pregunta correcta sobre el embalaje siempre depende del producto específico.
Una respuesta práctica cuando aparecen grietas
Cuando se informa de agrietamiento por tensión, puede ser necesario aislar de inmediato todo el inventario si existe la posibilidad de fugas o exposición, pero la respuesta técnica debe estar organizada y no ser especulativa. Comience por identificar cuándo aparecieron las grietas: antes del llenado, después del cierre, tras el almacenamiento en almacén, después del transporte o tras el uso por parte del cliente. Después, trace su ubicación y dirección. Un patrón concentrado en una característica es más informativo que un simple recuento de unidades fallidas.
A continuación, revise qué cambió. Las sustituciones de resina, los cambios de masterbatch, porcentajes más altos de material reprocesado, ciclos de moldeo más rápidos, enfriamiento modificado, nuevos proveedores de cierres, ajustes de par modificados, reformulación del producto y diferentes condiciones de transporte son factores que pueden contribuir de forma creíble. En la práctica, un cambio «menor» realizado por equipos separados puede generar una interacción importante a nivel de embalaje.
La acción correctiva puede implicar cambiar el grado de resina, reducir la tensión residual mediante ajustes del proceso, aumentar el espesor de pared en una característica crítica, revisar la geometría del envase, cambiar el sistema de cierre o introducir una barrera o una construcción de embalaje alternativa. La mejor opción depende del mecanismo de falla real. Añadir material en todas partes puede resultar costoso y aun así no resolver un problema de compatibilidad química. A la inversa, cambiar únicamente el grado de resina no corregirá un par de cierre excesivo.
Por qué la visibilidad de la cadena de suministro afecta a la seguridad de los envases
En el comercio químico internacional, el desempeño del embalaje está estrechamente ligado al control documental, la trazabilidad de lotes, una planificación realista del tránsito y la comunicación entre el proveedor de resina, el transformador, el llenador y el exportador. Un envase técnicamente aceptable en un ciclo de distribución local de corta duración puede requerir una verificación adicional para una ruta de exportación larga.
Shandong Huafeng Chemical Co., Ltd., con sede en la provincia de Shandong, opera en cadenas de suministro de exportación química en las que la gama de productos, la capacidad de respuesta documental y la coordinación de entregas deben considerarse conjuntamente. En este contexto, la información de embalaje debe acompañar al producto: los requisitos de almacenamiento, la identificación del lote, las especificaciones del material cuando corresponda y cualquier limitación de manipulación no deben permanecer aislados dentro de un solo departamento.
El agrietamiento por tensión se puede prevenir con más frecuencia de lo que puede predecirse únicamente por la apariencia. El enfoque adecuado es calificar el embalaje terminado en condiciones próximas a la realidad, investigar los patrones de falla antes de asignar culpas y tratar la resina, el diseño, el procesamiento, el contenido y la logística como un sistema conectado. Ese es el nivel de control que reduce las sorpresas desagradables cuando un envío ya está en tránsito.
Envíenos hoy su consulta