









Navegación rápida de productos
Solicitar una cotización
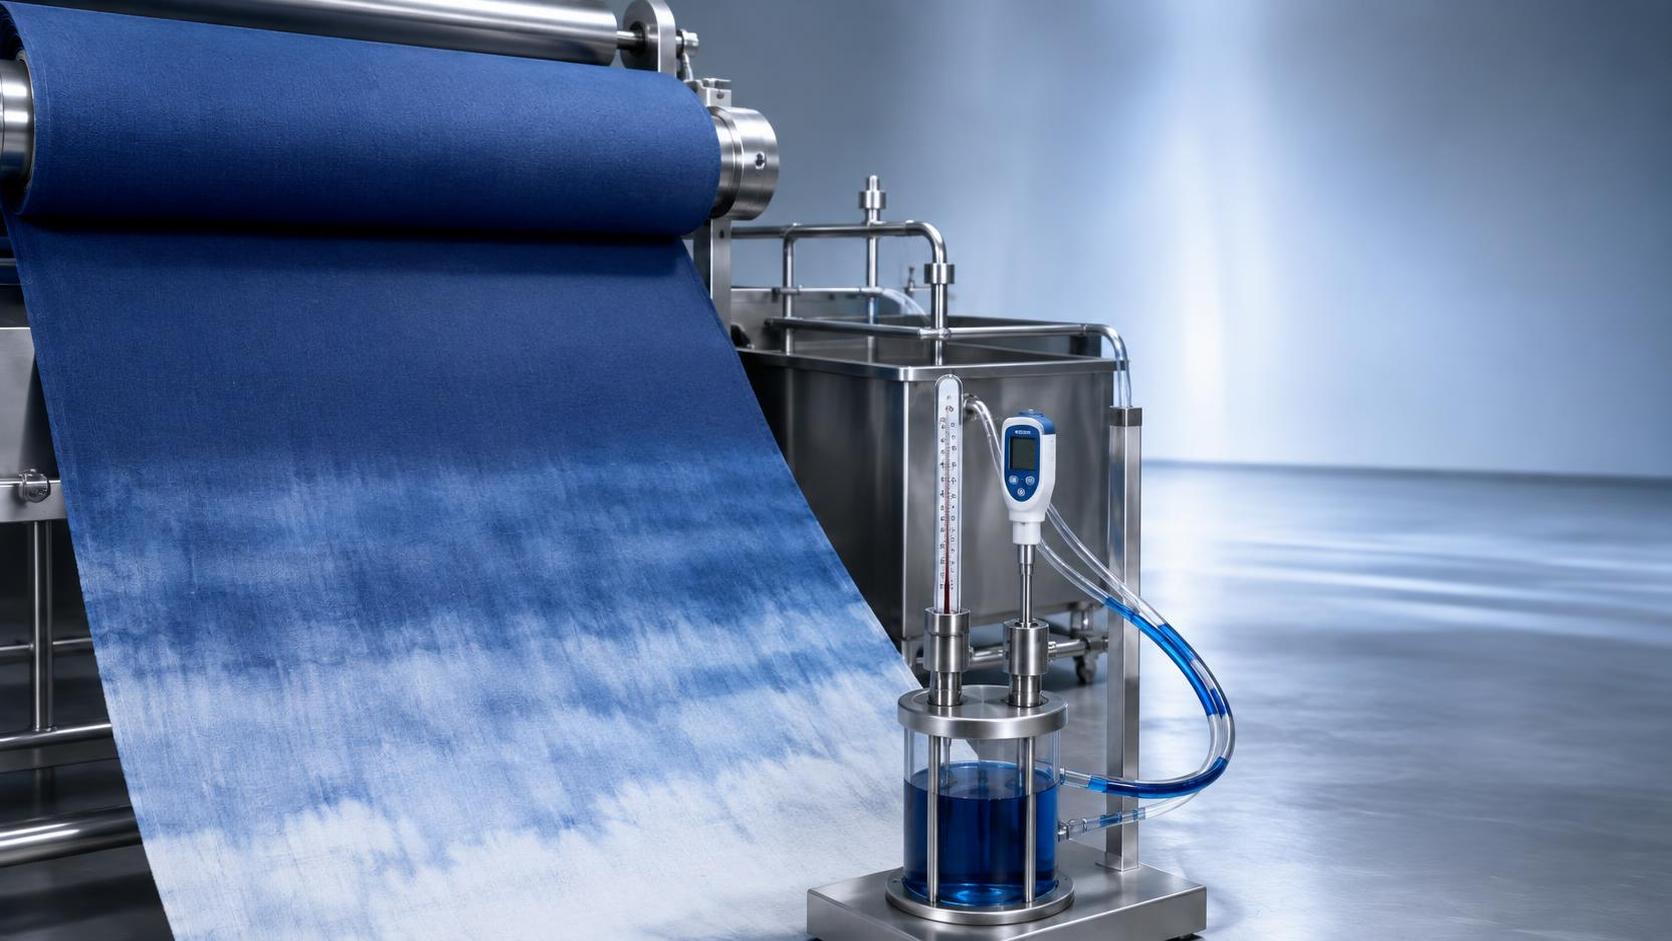
¿Qué causa tonos desiguales al aplicar colorantes textiles?
Los tonos desiguales pueden convertir un proceso de teñido bien planificado en retrabajos costosos, calidad inconsistente y reclamaciones de clientes. Al aplicar colorantes textiles, los operarios deben controlar variables clave como la preparación del tejido, la dispersión del colorante, la calidad del agua, la temperatura, el pH y la agitación.
Comprender las causas fundamentales de la variación de tono ayuda a mejorar la consistencia entre lotes, reducir los desperdicios y lograr resultados de color fiables en diferentes materiales textiles. La mayoría de los problemas de teñido desigual no se deben a un único error.
Normalmente son el resultado de varias pequeñas variaciones del proceso que ocurren en diferentes etapas. Por ello, una investigación práctica debe comenzar con la preparación y continuar con la aplicación del colorante, la fijación, el lavado y la inspección final.
Para los operarios, la cuestión clave no es simplemente por qué un tejido presenta un aspecto desigual. La verdadera cuestión es en qué punto el proceso perdió el control por primera vez y cómo puede prevenirse esa condición.
Comience por identificar el tipo de tono desigual
No todas las variaciones de tono tienen la misma causa. Los operarios deben identificar primero si el defecto aparece como rayas, manchas, variación de un lado a otro, diferencias entre el centro y los bordes o inconsistencia entre lotes.
Las rayas suelen indicar mala circulación, pliegues, humectación desigual o problemas de movimiento relacionados con la máquina. Las manchas nubosas aleatorias pueden indicar mala dispersión del colorante, contaminación o absorción inconsistente del tejido.
Las diferencias entre el centro y los bordes se relacionan con frecuencia con el comportamiento de secado, la distribución del baño, la presión de foulardado o la variación de temperatura. Identificar el patrón visual reduce rápidamente el número de causas probables.
Compare el defecto a lo largo de toda la anchura y longitud del tejido. Compruebe si aparece antes del lavado, después de la fijación o únicamente después del secado y acabado.
Si el problema de tono se repite en la misma zona de la máquina, inspeccione las condiciones del equipo antes de cambiar la fórmula del colorante. La repetición en una misma posición suele indicar un problema mecánico o de circulación.
Cuando la variación cambia de lote a lote, las diferencias de materia prima, la calidad del agua, la precisión del pesaje y la disciplina operativa son causas más probables que un defecto aislado del equipo.
Conserve muestras físicas de lotes aceptables e inaceptables. Estas referencias ayudan a los operarios a distinguir la tolerancia normal de tono de problemas reales de absorción desigual o migración del colorante.
Una descripción clara del defecto también mejora la comunicación con los proveedores de colorantes, el personal de laboratorio y los equipos de calidad. Descripciones imprecisas como “color desigual” hacen que el análisis de la causa raíz sea más lento y menos fiable.
La preparación del tejido suele ser la primera causa
Los colorantes textiles no pueden producir un resultado uniforme cuando la superficie del tejido absorbe el colorante de forma desigual. Por ello, la calidad de la preparación es una de las bases más importantes del teñido uniforme.
Las fibras naturales pueden contener aceites, ceras, pectinas, lubricantes de hilatura, suciedad o residuos de procesamiento. Los materiales sintéticos pueden retener aceites, agentes antiestáticos, silicona y productos químicos de acabado.
Estos materiales crean barreras locales entre el baño de tintura y la fibra. Las zonas con más residuos absorben el colorante más lentamente, produciendo zonas claras, rayas o profundidad de tono irregular.
El desencolado inadecuado es un problema común en tejidos de algodón. El apresto residual puede impedir la humectación y crear diferencias visibles, especialmente cuando los tonos oscuros requieren una alta concentración de colorante.
El descrudado debe eliminar las impurezas hidrofóbicas de forma uniforme en toda la anchura del tejido. Si el baño de descrudado pierde concentración, temperatura o circulación, los problemas de teñido posteriores pueden ser ya inevitables.
El blanqueo también afecta a la consistencia del tono. El peróxido residual desigual, la neutralización incompleta o una blancura inconsistente pueden alterar el aspecto final, especialmente en tonos pastel, brillantes y turquesa.
Antes del teñido, los operarios deben comprobar la absorbencia en lugar de asumir que la preparación es suficiente. Una simple prueba de gota, observación de capilaridad o prueba de humectación estandarizada puede revelar una preparación inconsistente.
El contenido de humedad del tejido también es importante. Un tejido secado de forma desigual puede absorber el baño de foulardado de manera diferente, mientras que un material excesivamente seco puede humectarse lentamente durante el teñido por lotes o en jet.
Los operarios deben inspeccionar los rollos en busca de pliegues, marcas de tensión, manchas de aceite, barré y variación del hilo. Algunos defectos aparentes de teñido se originan en el sustrato textil y no en la operación de teñido.
Al procesar tejidos mezclados, debe considerarse cada componente de fibra. Un método de preparación adecuado para el algodón puede no eliminar eficazmente los contaminantes del poliéster, nailon o materiales que contienen elastano.
La disolución o dispersión incorrecta del colorante crea diferencias locales de tono
Muchos tonos desiguales comienzan en la cocina de colorantes. Si los colorantes textiles no se disuelven, dispersan, filtran y añaden correctamente, partículas concentradas pueden alcanzar el tejido de manera desigual.
Los colorantes reactivos generalmente requieren una disolución completa en agua adecuada antes de su adición. Las partículas no disueltas pueden crear puntos oscuros, manchas localizadas o variación de tono durante la circulación.
Los colorantes dispersos requieren atención especial porque se suministran como partículas finamente molidas. Una mala dispersión, una cantidad insuficiente de agente dispersante o la aglomeración de partículas pueden causar una distribución desigual.
Los colorantes a la tina, los colorantes de azufre, los sistemas de pigmentos y los colorantes catiónicos también tienen requisitos específicos de preparación. Los operarios deben seguir la secuencia recomendada por el proveedor químico en vez de aplicar un único método general.
La temperatura del agua durante la preparación del colorante afecta a la solubilidad y estabilidad. Algunos colorantes se disuelven mejor en agua templada, mientras que el exceso de calor puede reducir la estabilidad o provocar reacciones químicas prematuras.
Añadir polvo directamente a una máquina de producción es arriesgado. Aunque el colorante finalmente se disperse, las zonas de contacto inicial pueden recibir una concentración más alta que el resto del tejido.
Utilice un proceso de premezclado controlado con adición gradual, agitación adecuada y dilución suficiente. Filtre la solución preparada cuando sea necesario, especialmente para tonos que contienen varios componentes de colorante.
En recetas multicolores, diferentes colorantes pueden tener distintas velocidades de disolución y comportamientos de migración. Un componente mal preparado puede modificar el tono general o crear zonas de color visiblemente desiguales.
Compruebe la antigüedad y las condiciones de almacenamiento de los productos colorantes. La exposición a la humedad, el sellado deficiente, los períodos largos de almacenamiento y las temperaturas extremas pueden afectar al rendimiento de manipulación y la consistencia del color.
El pesaje preciso es igualmente importante. Pequeños errores de medición pueden ser muy visibles en tonos claros, rojos brillantes, azules intensos y recetas en las que un componente tiene una fuerza colorante excepcional.
La calidad del agua puede cambiar la absorción del colorante y el tono final
El agua no es simplemente un vehículo para el colorante. Su dureza, pH, contenido mineral, nivel de cloro y contaminación pueden influir directamente en la solubilidad, agotamiento, fijación y rendimiento de lavado del colorante.
El agua dura contiene sales de calcio y magnesio que pueden reaccionar con los auxiliares o interferir con la dispersión del colorante. Esto puede producir depósitos, menor igualación y desarrollo de tono inconsistente.
La contaminación por hierro y cobre es especialmente problemática. Incluso concentraciones bajas pueden alterar ciertos tonos de colorante, acelerar la descomposición del colorante o generar opacidad y formación irregular del color.
El pH del agua debe medirse regularmente en lugar de asumirlo a partir de la producción anterior. Un cambio en la calidad del agua de entrada puede afectar al comportamiento del colorante antes de que los operarios detecten un problema visible.
En el teñido reactivo, una alcalinidad no controlada puede provocar una fijación prematura en el baño. Una vez que el colorante se fija antes de llegar uniformemente a la fibra, la migración se limita y la igualación se ve afectada.
En el teñido ácido, el pH controla la velocidad a la que el colorante se fija a la lana, seda, nailon o poliamida. Una caída rápida del pH puede causar una absorción demasiado rápida y producir zonas oscuras y desiguales.
Utilice agentes secuestrantes cuando el proceso requiera protección contra los iones metálicos. Su dosificación debe basarse en las condiciones reales del agua, no copiarse indefinidamente de una antigua hoja de operación.
El agua de proceso reciclada puede respaldar objetivos de costes y sostenibilidad, pero requiere tratamiento y supervisión cuidadosos. Las sales residuales, detergentes, colorantes y aceites pueden afectar a los lotes de teñido posteriores.
Mantenga registros de conductividad, dureza, pH y principales contaminantes. Estos registros pueden revelar si la variación de tono coincide con un cambio en la fuente de agua o el rendimiento del tratamiento.
El control de temperatura determina la rapidez con que el colorante migra y se fija
La temperatura es una de las influencias más importantes sobre la igualación del teñido. Un calentamiento desigual hace que diferentes zonas del tejido absorban, migren o fijen el colorante a diferentes velocidades.
En el teñido por agotamiento, un aumento rápido de temperatura puede provocar que determinados colorantes se fijen a la fibra antes de circular uniformemente. El resultado puede ser rayas, barré o coloración con manchas.
El teñido con colorantes dispersos del poliéster es especialmente sensible al control de temperatura. Un calentamiento insuficiente puede reducir la penetración del colorante, mientras que un calentamiento desigual puede crear diferencias de profundidad de tono y solidez.
Los operarios deben seguir el gradiente de calentamiento especificado para cada fibra y clase de colorante. Aumentar la temperatura más rápidamente para ahorrar tiempo suele incrementar el riesgo de teñido desigual.
Compruebe si el sensor de temperatura de la máquina representa la temperatura real del baño en todo el recipiente. Una lectura correcta no siempre significa que todas las zonas se estén calentando uniformemente.
Los intercambiadores de calor, las válvulas de vapor, las bombas y las líneas de circulación requieren inspección periódica. La acumulación de incrustaciones o un flujo restringido pueden crear diferencias de temperatura invisibles durante la operación normal.
La velocidad de enfriamiento también es importante. Algunos colorantes pueden migrar o cristalizar de manera diferente durante el enfriamiento, especialmente en el teñido de poliéster. Un enfriamiento controlado ayuda a preservar la igualación lograda durante la etapa de alta temperatura.
El secado puede crear diferencias finales de tono incluso después de un teñido en húmedo exitoso. Una temperatura de secadora, flujo de aire o humedad residual desiguales pueden provocar migración, diferencias de oxidación o apariencia de color no uniforme.
Registre los perfiles reales de tiempo y temperatura de los lotes problemáticos. Comparar estos registros con lotes aprobados suele ser más útil que confiar únicamente en la memoria del operario de la máquina.
El pH, la sal y la adición de productos químicos deben controlarse en secuencia
La dosificación química controla la rapidez con que los colorantes textiles pasan del baño a la fibra. Una temporización o concentración incorrecta puede crear una absorción rápida, mala migración y desigualdad permanente.
El teñido reactivo utiliza comúnmente sal para favorecer el agotamiento y álcali para favorecer la fijación. Añadir cualquiera de estos productos demasiado rápido puede hacer que el colorante se fije antes de completarse la distribución.
Normalmente, la sal debe introducirse en porciones controladas según la receta y la profundidad de tono. Los cambios bruscos de concentración tienen más probabilidades de crear zonas oscuras locales o rayas.
La adición de álcali requiere especial cuidado. Si la ceniza de sosa o la sosa cáustica entra en una zona con alta concentración local, los colorantes reactivos pueden fijarse de manera desigual antes de que la circulación iguale el baño.
Para los colorantes ácidos, el ácido también debe añadirse gradualmente cuando se requiere una absorción lenta. Una reducción rápida del pH puede hacer que el colorante se agote demasiado rápido sobre las primeras zonas de tejido contactadas.
Los agentes igualantes, dispersantes, humectantes y retardantes no son intercambiables. Seleccione los auxiliares según el tipo de fibra, la clase de colorante, el diseño de la máquina y el método de teñido requerido.
La sobredosificación de auxiliares puede crear problemas independientes. Un exceso de agente igualante puede reducir el agotamiento, mientras que demasiado detergente o dispersante puede alterar el comportamiento de la espuma y la eficiencia de circulación.
Confirme siempre la concentración química y el rendimiento de entrega. Una bomba dosificadora que entrega de forma inconsistente puede crear un problema de tono incluso cuando la receta escrita es técnicamente correcta.
Documente el orden de las adiciones con tanto cuidado como las cantidades. En el teñido, los mismos productos químicos pueden producir resultados distintos cuando se introducen a diferentes temperaturas, valores de pH o etapas.
La mala circulación del baño y el movimiento del tejido provocan rayas
Ni siquiera una química de teñido adecuada puede compensar unas malas condiciones mecánicas. El baño de tintura y el tejido deben entrar en contacto uniformemente durante todo el ciclo de teñido.
En máquinas jet, overflow, de paquetes, de plegador, de torno y jigger, el patrón de circulación difiere significativamente. Los operarios deben comprender los puntos críticos de control de su equipo específico.
Un caudal bajo de bomba puede reducir el movimiento del colorante y crear zonas estancadas. Un caudal alto puede dañar materiales delicados, crear marcas de cuerda o provocar tensión y aspecto superficial inconsistentes.
La velocidad del tejido debe mantenerse estable. Los cambios de velocidad no controlados pueden alterar el tiempo de permanencia, la tensión y la exposición al baño, especialmente en procesos de teñido continuo o foulardado.
Los sistemas de teñido en cuerda requieren buena apertura y movimiento del tejido. Los enredos, torsiones, nudos y formación irregular de la cuerda pueden producir pliegues oscuros y rayas longitudinales repetidas.
En las operaciones de foulardado, la presión de los rodillos debe estar equilibrada en toda la anchura. Una presión de exprimido desigual crea una absorción desigual, que se hace visible después del secado, vaporizado, curado o lavado.
Compruebe la relación de baño y el nivel de carga de la máquina. La sobrecarga reduce el espacio de circulación e incrementa la compresión del tejido, mientras que la carga insuficiente puede cambiar las condiciones hidráulicas y la repetibilidad del proceso.
Los filtros, boquillas, tamices y tuberías deben limpiarse conforme al programa establecido. Las obstrucciones parciales pueden alterar la distribución del baño sin activar una alarma inmediata de la máquina.
Los operarios deben inspeccionar el tejido con frecuencia durante las primeras corridas de producción. Detectar pliegues, acumulación de espuma o anomalías de circulación antes de la fijación puede evitar que un lote completo se convierta en material rechazado.
El secado, lavado y acabado pueden revelar o crear variación de tono
Un tejido puede parecer uniforme dentro de la máquina de teñido pero desarrollar variación posteriormente. Las etapas posteriores al teñido pueden redistribuir el color no fijado, cambiar la reflectancia superficial o revelar un lavado incompleto.
Un enjuague inadecuado deja colorante reactivo hidrolizado, partículas dispersas, sales y residuos de auxiliares. Estos residuos pueden crear manchas, opacidad, baja solidez al frote y apariencia inconsistente.
Las condiciones de jabonado deben corresponder a la clase de colorante y al sustrato. Una temperatura, tiempo, acción detergente o renovación de baño insuficientes pueden dejar colorante suelto en zonas seleccionadas del tejido.
Un secado desigual puede provocar la migración del colorante hacia zonas más húmedas. Esto es especialmente importante después del foulardado, estampación, recubrimiento y aplicación de pigmentos, donde la absorción en húmedo puede variar a lo ancho del tejido.
Los agentes de acabado pueden cambiar la percepción del color al alterar el brillo, la suavidad, la orientación superficial y las propiedades de refracción. Un tejido teñido uniformemente puede parecer desigual después de una aplicación de acabado inconsistente.
Compruebe los ajustes de la rama, el equilibrio del flujo de aire, la sobrealimentación y el control de anchura del tejido. Las diferencias entre el centro y los bordes pueden hacerse más visibles durante el secado y termofijado.
En tejidos de pelo, materiales cepillados y textiles texturizados, el ángulo de observación también afecta al tono aparente. Confirme si el problema es una desigualdad química o un efecto de dirección superficial.
Evalúe el tejido acabado bajo condiciones de iluminación estandarizadas. La luz diurna, las lámparas blancas frías, las lámparas cálidas y la iluminación de comercios pueden revelar diferentes niveles de variación aparente de tono.
Una rutina práctica de resolución de problemas para operarios
Cuando aparezca un tono desigual, evite cambiar inmediatamente la receta del colorante. Primero aísle la etapa en la que comenzó la variación y compare el lote afectado con un lote aprobado reciente.
Revise los registros de preparación del tejido, la identificación del tejido entrante, la carga de la máquina, la relación de baño, los números de lote de colorante, los números de lote de productos químicos y las adiciones del operario. Estos detalles a menudo revelan la primera diferencia significativa.
Mida el pH, el perfil de temperatura, la conductividad, la dureza del agua y el aspecto del baño de tintura cuando sea posible. Las lecturas objetivas son más útiles que las suposiciones basadas únicamente en la inspección visual.
Inspeccione la cocina de colorantes para detectar disolución incompleta, pesaje incorrecto, filtración deficiente y errores de mezcla. Preste especial atención a productos modificados recientemente, nuevos proveedores o lotes de colorante desconocidos.
Compruebe la circulación de la máquina, la presión de la bomba, el estado de las boquillas, la alineación de rodillos y el equipo de dosificación. Las marcas repetidas a intervalos regulares suelen indicar una fuente mecánica.
Realice una pequeña prueba controlada antes de ajustar un lote completo de producción. Cambie una variable importante a la vez para que el resultado pueda identificar la causa real.
Cree procedimientos operativos estándar para tonos y tipos de tejido frecuentes. Estos deben especificar requisitos de preparación, secuencia de adición, velocidad de calentamiento, rango de pH, comprobaciones de circulación y puntos de muestreo.
Capacite a los operarios para informar de señales de alerta temprana como espuma, mala humectación, color inusual del baño, cambios de presión, movimiento irregular del tejido o respuesta de temperatura retrasada.
Los registros consistentes convierten la experiencia individual en un control de proceso repetible. También ayudan a los equipos de calidad a distinguir un problema de materia prima de un problema de aplicación relacionado con los colorantes textiles.
Conclusión: el teñido uniforme depende del control de todo el proceso
Los tonos desiguales rara vez se resuelven cambiando únicamente la concentración de color. Los resultados más fiables provienen del control de la preparación, manipulación del colorante, calidad del agua, química, temperatura, circulación y acabado.
Para los operarios, el camino más rápido hacia la mejora es la observación sistemática. Identifique el patrón del defecto, verifique los datos del proceso, inspeccione el equipo y compare cada etapa con un lote de referencia aprobado.
Los colorantes textiles ofrecen su mejor rendimiento cuando el tejido se prepara uniformemente y cada adición se controla. Procedimientos sólidos, registros precisos y comprobaciones disciplinadas de la máquina reducen los retrabajos y mejoran la consistencia del color.
Cuando la variación de tono ocurre repetidamente, trátela como un problema de control de proceso y no como un problema puntual de color. Este enfoque genera una producción más estable, menos desperdicio y textiles acabados más fiables.
Envíenos hoy su consulta
