









Navegación rápida de productos
Solicitar una cotización
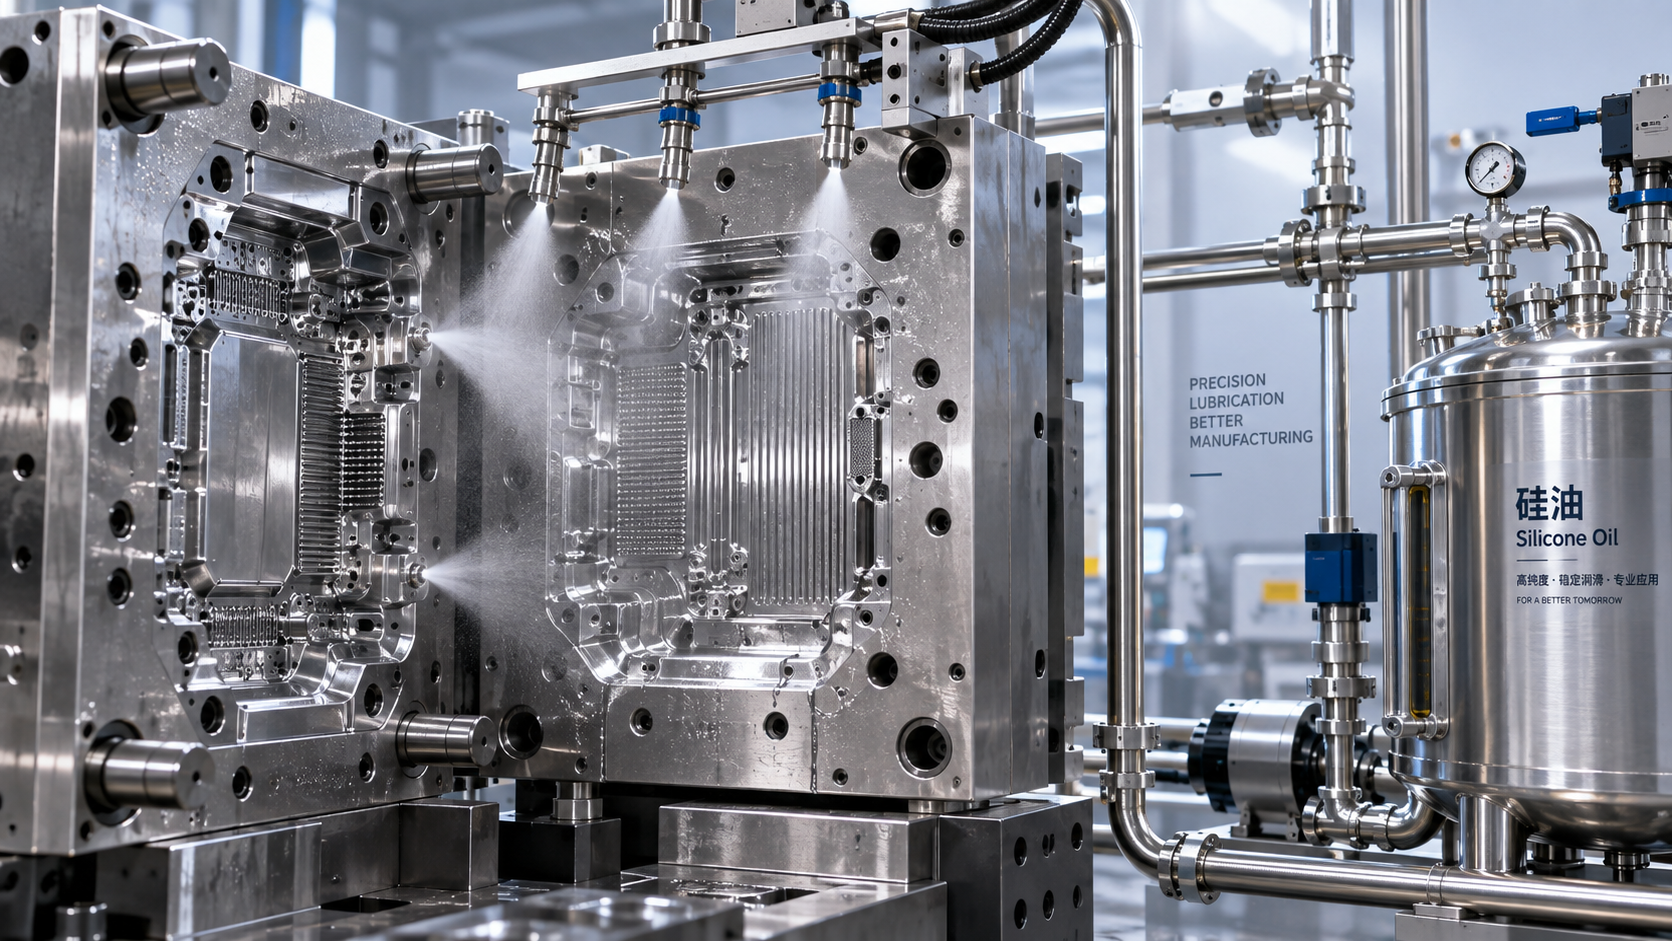
¿Qué viscosidad de fluido de silicona se necesita para el desmoldeo?
No existe una única viscosidad de fluido de silicona “correcta” para el desmoldeo. En la producción práctica, el grado adecuado es el que forma una película continua sobre el molde, permite desmoldar la pieza limpiamente y no genera residuos evitables, defectos superficiales ni problemas posteriores de adhesión. Un fluido que funciona bien en un molde sencillo de compresión para caucho puede fallar por completo en un molde de inyección estrecho, de alta temperatura, con nervaduras profundas y zonas de ventilación reducidas.
Para la mayoría de los operarios, la selección de la viscosidad comienza con una disyuntiva sencilla. Los fluidos de silicona de baja viscosidad se extienden rápidamente y alcanzan con facilidad las superficies detalladas del molde, pero su película desmoldeante puede ser fina y de corta duración. Los grados de mayor viscosidad permanecen más tiempo en su lugar y suelen proporcionar una lubricación más duradera; sin embargo, pueden ser más difíciles de atomizar, acumularse en las esquinas y transferir demasiado aceite a la pieza moldeada si se aplican sin cuidado.
Por tanto, la cuestión práctica no es solo “¿qué cSt debo comprar?”. Es: ¿cuánta persistencia desmoldeante necesita este molde, cómo se aplica el fluido y qué tan limpia debe permanecer la pieza terminada?
Comience por el proceso de moldeo, no por el valor de viscosidad
La viscosidad del fluido de silicona se expresa comúnmente en centistokes, o cSt. Los valores más bajos indican un fluido más delgado y móvil; los valores más altos indican un material más espeso. Esto proporciona información útil al operario, pero por sí solo no predice el rendimiento de desmoldeo. La misma viscosidad nominal puede comportarse de forma diferente según la temperatura del molde, el acabado superficial, la dilución, los aditivos y el material que se está moldeando.
Como punto de partida práctico, los fluidos de muy baja viscosidad suelen considerarse cuando son especialmente importantes la humectación rápida y una cobertura fina mediante pulverización. Los grados de viscosidad media se utilizan con frecuencia para tareas generales de desmoldeo porque equilibran la cobertura y la durabilidad de la película. Los aceites de silicona de alta viscosidad son más adecuados cuando el molde es exigente, la pieza tiende a adherirse o se esperan ciclos repetidos antes de volver a aplicar el producto. Estas son categorías iniciales, no recomendaciones universales.
Para un molde limpio y abierto que produce piezas relativamente sencillas, un fluido de baja viscosidad puede ser totalmente adecuado. Si el fluido se aplica con un paño sin pelusa en lugar de pulverizarse, el operario a menudo puede utilizar una viscosidad algo mayor, ya que la atomización deja de ser el factor limitante. Por otra parte, un molde con ventilación fina, machos delgados, cavidades profundas o textura mate suele requerir primero una excelente humectación. Elegir un aceite extremadamente espeso en esa situación puede dejar zonas sin proteger, aunque el material parezca “más lubricante” en el envase.
Cómo cambia la decisión según la geometría del molde
La geometría del molde es uno de los aspectos más pasados por alto en la selección de un agente desmoldeante. Las superficies planas son tolerantes. Los embutidos profundos, esquinas agudas, logotipos grabados, nervaduras, socavados y canales estrechos no lo son. Un fluido de silicona fino puede penetrar rápidamente en estas zonas, especialmente cuando se aplica como una niebla controlada. Sin embargo, el fluido fino también puede escurrirse de las superficies verticales o desplazarse después de solo unos pocos ciclos.
Si la adherencia se produce solo en una zona localizada, cambiar todo el proceso a un aceite de silicona más pesado suele ser una reacción inicial equivocada. Compruebe si la causa real es una cobertura incompleta, un recubrimiento dañado, acumulación de resina, mala ventilación, un ángulo de desmoldeo desfavorable o un desequilibrio de temperatura. La química de desmoldeo puede compensar algunos problemas del proceso, pero no debe esperarse que solucione un problema mecánico del molde.
Los moldes texturizados o atacados químicamente merecen especial atención. Un fluido de alta viscosidad puede alojarse en la textura y suavizar gradualmente la definición superficial prevista de la pieza moldeada. Para los componentes de consumo visibles, esto puede ser más problemático que una adherencia ocasional. Un producto de menor viscosidad, aplicado en capas muy ligeras con una frecuencia controlada, suele ser más fácil de gestionar cuando el aspecto de la superficie es crítico.
Ajuste el fluido al material moldeado y al requisito de posprocesado
El material que se moldea determina cuánta ayuda de desmoldeo se necesita y cuánta contaminación por silicona se puede tolerar. Los compuestos de caucho, termoestables, materiales compuestos, sistemas de poliuretano y algunos plásticos cargados pueden requerir una película desmoldeante más persistente que el moldeo termoplástico convencional. Sin embargo, “más persistente” no debe significar automáticamente “mayor viscosidad”. La compatibilidad y el comportamiento de transferencia son igual de importantes.
Los residuos de silicona pueden interferir con la impresión, la pintura, el recubrimiento, la adhesión con adhesivos, la metalización y algunas operaciones secundarias de montaje. Cuando una pieza se va a pintar o adherir posteriormente, el agente desmoldeante debe evaluarse teniendo en cuenta esa etapa posterior. Un molde puede desmoldar perfectamente y, aun así, el artículo acabado puede fallar más adelante porque una capa de silicona apenas visible impide una buena adhesión. En estos casos, una tasa de aplicación mínima, una química de menor transferencia o un sistema de desmoldeo sin silicona pueden ser más adecuados.
Los usos finales en contacto con alimentos, cosméticos, productos farmacéuticos u otros usos regulados requieren una revisión independiente. Los operarios no deben asumir que un fluido de silicona utilizado en el moldeo industrial general es aceptable para todas las aplicaciones reguladas. Deben verificarse la formulación pertinente, el uso previsto, los requisitos locales, el procedimiento de limpieza y la documentación antes de que el material entre en producción.
El método de aplicación puede importar más que una diferencia de 100 cSt
Un fluido adecuado aplicado incorrectamente seguirá causando defectos. La aplicación por pulverización generalmente favorece los materiales de menor viscosidad o una formulación diseñada para atomizarse de manera uniforme. Si la pulverización produce gotas en lugar de una niebla fina y homogénea, pueden formarse zonas gruesas cerca de las compuertas, las esquinas y los bordes del molde. Estas zonas pueden provocar variaciones de brillo, marcas de aceite o una transferencia excesiva a la pieza.
La aplicación con paño y pincel permite un mayor control, especialmente en moldes grandes o zonas problemáticas limitadas. También hace más manejables los fluidos de viscosidad media y alta. La desventaja es la variación entre operarios: una persona puede dejar una película casi invisible, mientras que otra puede aplicar suficiente material para crear acumulación después de unos pocos ciclos. Para garantizar la repetibilidad, conviene definir la herramienta de aplicación, la cantidad aproximada, las superficies objetivo y el criterio de reaplicación, en lugar de dejar la decisión por completo al juicio individual.
Para sistemas automatizados, evalúe la viscosidad a la temperatura real de suministro, no solo a temperatura ambiente en una ficha técnica del producto. La capacidad de bombeo, la presión de la línea, el diseño de la boquilla y el patrón de pulverización afectan todos al resultado. Un fluido que circula bien en una zona de producción cálida puede volverse lento en un almacén más frío o durante la puesta en marcha en invierno.
La temperatura y el tiempo de ciclo modifican el intervalo práctico de viscosidad
Los moldes calientes reducen el espesor aparente de los aceites de silicona. Un grado que parece pesado durante la manipulación manual puede volverse muy móvil una vez que alcanza la superficie del molde. Esto puede mejorar la cobertura, pero también puede aumentar la migración, el riesgo de humo debido a contaminación o degradación en otras partes del sistema y el desplazamiento de residuos hacia las líneas de partición. La película desmoldeante debe evaluarse a la temperatura normal de producción, no después de una prueba en frío sobre un molde inactivo.
Los tiempos de ciclo rápidos pueden generar otro concepto erróneo. Cuando un agente desmoldeante parece fallar después de varios ciclos cortos, el problema puede ser un tiempo insuficiente para que la película se establezca de manera uniforme, no una viscosidad insuficiente. Por el contrario, los ciclos largos y calientes pueden desplazar una película fina con mayor rapidez y justificar un grado más persistente. Rara vez basta con observar el molde después del primer ciclo; los operarios deben inspeccionar el comportamiento de desmoldeo después de que el proceso se haya estabilizado.
Una forma práctica de probar fluidos de silicona sin interrumpir la producción
La prueba más útil es controlada y de pequeña escala. Seleccione dos o tres viscosidades candidatas en lugar de pedir una amplia gama. Mantenga la resina o el compuesto, la temperatura del molde, el tiempo de curado o enfriamiento, la herramienta de aplicación y el método del operario lo más constantes posible. Después, compare los materiales durante suficientes ciclos para revelar acumulación o una disminución del rendimiento de desmoldeo.
- Facilidad de aplicación: ¿El fluido humecta las superficies necesarias sin escurrirse ni acumularse?
- Fuerza y consistencia de desmoldeo: ¿Las piezas salen limpiamente durante una producción normal, y no solo en los primeros ciclos?
- Aspecto de la pieza: Compruebe el brillo, la definición de la textura, las manchas, las marcas aceitosas y la contaminación alrededor de los bordes.
- Estado del molde: Observe si hay residuos en las ventilaciones, esquinas, zonas de expulsión y superficies texturizadas.
- Compatibilidad posterior: Si la pieza se va a pintar, imprimir o adherir, incluya esa comprobación en la prueba.
No evalúe el consumo únicamente por la frecuencia con que se aplica el producto. Un fluido más espeso puede requerir menos aplicaciones, pero generar más trabajo de limpieza. Un fluido más fino puede requerir un uso más frecuente, pero dejar menos residuos y favorecer una mejor calidad de acabado. La mejor opción económica suele ser la que causa la menor interrupción total, incluidas las piezas rechazadas, la limpieza del molde, la mano de obra y el retrabajo posterior.
No confunda los aditivos de formulación con los agentes desmoldeantes de silicona
En el trabajo de formulación química, los operarios a veces encuentran lubricantes, tensioactivos, dispersantes, plastificantes y auxiliares de proceso que influyen indirectamente en el flujo o el comportamiento de desmoldeo. Estos materiales no deben sustituirse automáticamente por fluidos de silicona. Su química, respuesta al agua, comportamiento térmico, perfil de residuos e interacción con el sustrato moldeado pueden ser muy diferentes.
Por ejemplo,Polietilenglicol CAS#25322-68-3 es un material químico independiente utilizado en formulaciones industriales, incluidas aplicaciones relacionadas con la dispersión, la emulsificación, el control de viscosidad y el procesamiento. Sus características declaradas incluyen solubilidad en agua y comportamiento higroscópico, que son sustancialmente diferentes del comportamiento esperado de un fluido de silicona típico para desmoldeo. Puede ser relevante en una discusión sobre formulación, pero no debe seleccionarse como sustituto directo de un agente desmoldeante de silicona sin pruebas de compatibilidad y una comprensión clara del objetivo del proceso.
La consistencia del suministro forma parte de la selección de viscosidad
Para la compra de productos químicos orientada a la exportación, la consistencia entre entregas importa casi tanto como la muestra inicial. Un proceso de desmoldeo ajustado a una viscosidad puede volverse inestable si el fluido suministrado varía en comportamiento de flujo, limpieza, estado del embalaje o documentación. Esto es especialmente relevante cuando la producción se distribuye entre países y el material debe recorrer cadenas de suministro largas.
A proveedores como Huafeng Chemical, que operan desde la consolidada base de fabricación y comercio químico de Shandong, a menudo se les solicita no solo un grado de producto, sino también comunicación ágil, gestión estable de exportaciones e información técnica de apoyo. Antes de aprobar un grado, confirme las condiciones de ensayo de viscosidad, el método de identificación de lotes, las recomendaciones de almacenamiento, la idoneidad del embalaje y los documentos requeridos en destino. Un valor cotizado sin estos detalles puede resultar engañoso.
Para el trabajo habitual, comience con un fluido de silicona de viscosidad baja o media cuando la cobertura y el aspecto sean las prioridades. Aumente la viscosidad solo cuando las pruebas demuestren que la película desmoldeante realmente no dura lo suficiente. Si el molde está caliente, tiene una textura profunda, es difícil de limpiar o va seguido de pintura o adhesión, pruebe el proceso completo en lugar de seleccionar únicamente por la viscosidad. Así es como los operarios evitan el ciclo habitual de resolver la adherencia hoy y crear problemas de residuos mañana.
Envíenos hoy su consulta
