Navegación rápida de productos
Solicitar una cotización
Cómo elegir disolventes industriales que dejan menos residuos después de la limpieza
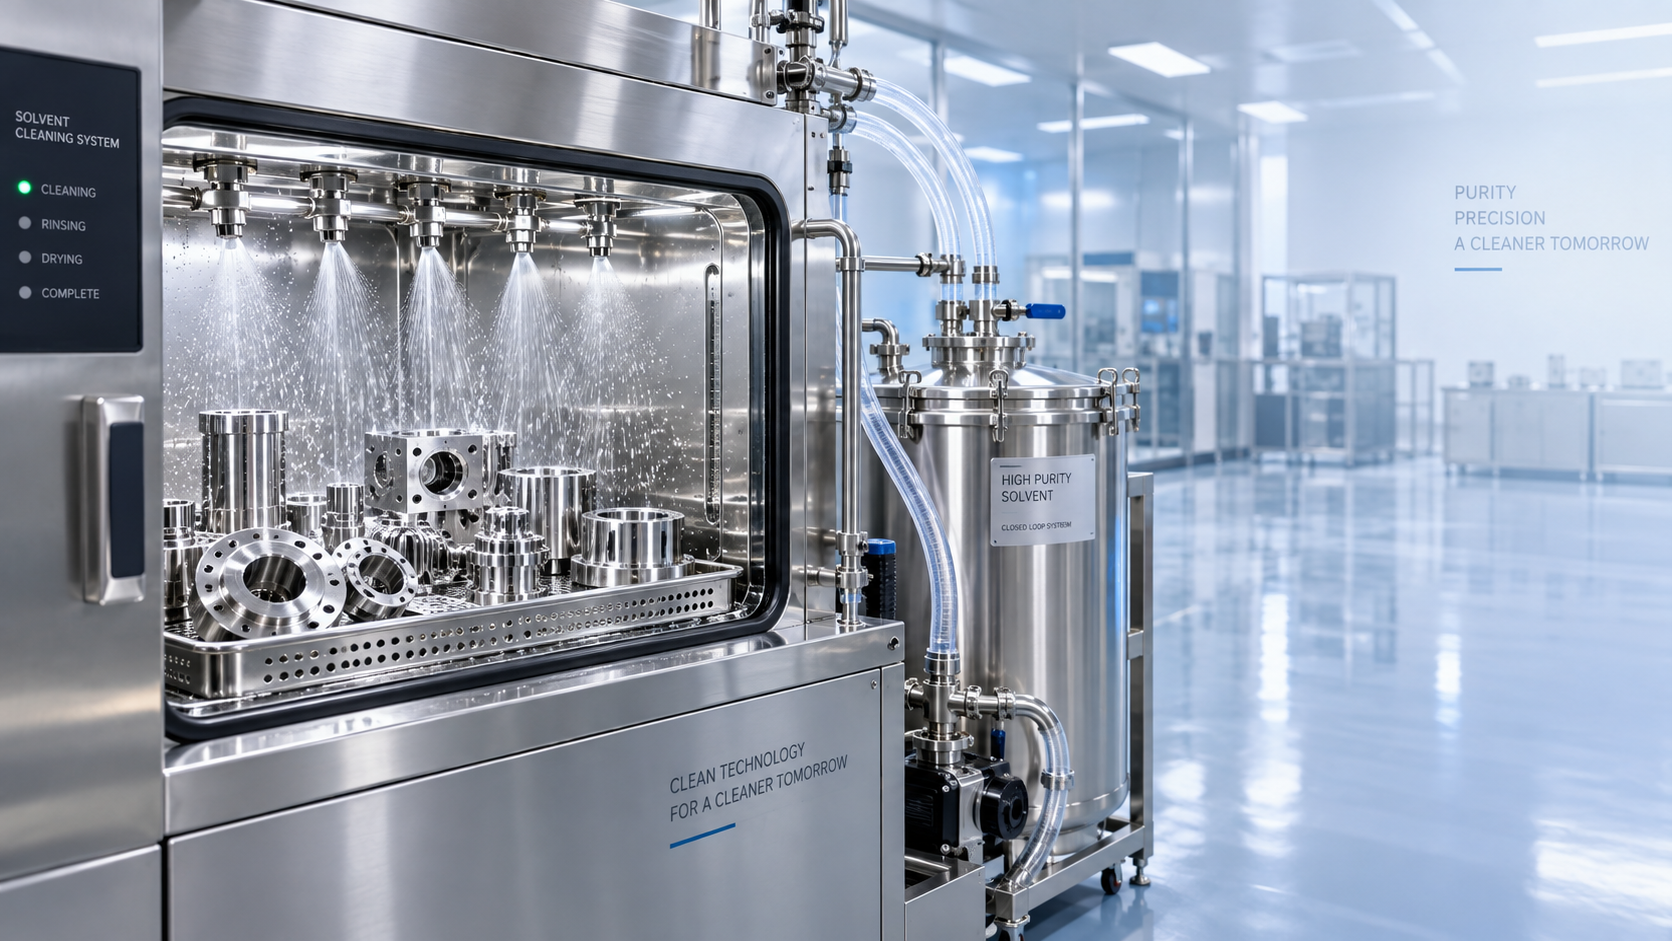
Elegir disolventes industriales que dejen menos residuos después de la limpieza puede mejorar la calidad de la superficie, reducir el retrabajo y favorecer operaciones más seguras y eficientes.
Para los operarios que manipulan piezas metálicas, equipos o herramientas de producción, la elección correcta equilibra la capacidad de limpieza, el comportamiento de evaporación, la compatibilidad, los controles de seguridad y las obligaciones normativas.
El objetivo práctico no es simplemente un líquido de secado rápido. Es un proceso de limpieza repetible que deja la superficie lista para la inspección, el montaje, el recubrimiento, la adhesión o el almacenamiento.
Comience por el requisito de la superficie, no por el nombre del disolvente
Los bajos residuos significan cosas diferentes en distintas operaciones. Un soporte mecanizado puede tolerar marcas leves, mientras que un conjunto electrónico o un componente recubierto puede no hacerlo.
Antes de comparar disolventes industriales, defina qué debe hacer la pieza limpia a continuación. El proceso posterior suele determinar el nivel de residuos aceptable.
Para la pintura, incluso pequeñas películas aceitosas pueden causar cráteres, mala adhesión, brillo desigual o fallos prematuros del recubrimiento. La calidad de limpieza se convierte en un requisito de producción.
Para la unión adhesiva, los residuos invisibles pueden reducir la resistencia de la unión. Los operarios pueden ver una superficie limpia y, aun así, experimentar fallos de montaje durante las pruebas o el servicio en campo.
En las piezas de precisión, los residuos pueden interferir con la medición, la lubricación, el sellado o el contacto eléctrico. El mejor limpiador depende de la tolerancia funcional del componente.
Pregunte si la superficie requiere estar «visiblemente limpia», «sin rotura de película de agua», «lista para recubrimiento» o «limpia analíticamente». Estas especificaciones proporcionan una orientación más clara que las afirmaciones genéricas de bajos residuos.
Una prueba de rotura de película de agua puede ser útil para algunas superficies metálicas. Una película continua de agua suele indicar una mejor limpieza que el agua que forma gotas o se separa.
Sin embargo, esta sencilla prueba no detecta todos los contaminantes. Debe complementar, y no sustituir, los métodos de inspección específicos del proceso y las normas de calidad documentadas.
Los operarios también deben identificar si los residuos proceden del propio disolvente, de suciedad disuelta que se redeposita, de paños sucios, de tanques contaminados o de un secado incompleto.
Comprenda qué genera residuos después de la limpieza
Los residuos pueden ser materiales no volátiles que permanecen tras la evaporación. Pueden incluir aceites, tensioactivos, estabilizantes, sales, polímeros disueltos, pigmentos o contaminantes transferidos durante la manipulación.
Un disolvente puede evaporarse rápidamente y aun así dejar una película si contiene aditivos de alto punto de ebullición o si la suciedad solo se extiende sobre la superficie.
Por el contrario, un limpiador de evaporación más lenta puede producir excelentes resultados cuando disuelve eficazmente la contaminación y va seguido de un enjuague o una etapa de secado controlados.
El rendimiento de la limpieza depende de la capacidad de disolución, el tiempo de contacto, la agitación, la temperatura, el estado del baño y el método de eliminación. La selección del disolvente por sí sola no puede corregir un proceso deficiente.
Los aceites y las grasas suelen requerir suficiente capacidad de disolución no polar. La contaminación polar, las sales y ciertos residuos de proceso pueden requerir disolventes polares, agua o sistemas de limpieza formulados.
La contaminación mixta es común en entornos industriales. El fluido de corte combinado con partículas metálicas, huellas dactilares, residuos de adhesivo y polvo suele requerir un enfoque por etapas.
En estos casos, un disolvente puede desprender la suciedad principal, mientras que un segundo enjuague elimina el material disuelto antes de que pueda volver a depositarse sobre la pieza.
No suponga que un líquido más transparente significa un líquido más limpio. Un baño de lavado puede contener contaminación disuelta mucho antes de que los operarios observen turbidez, sedimentos o cambios de color.
Controle la antigüedad del baño, el arrastre, la pérdida por evaporación, la incorporación de agua y la carga de partículas. Estos factores pueden aumentar gradualmente los residuos incluso cuando la especificación original del disolvente es adecuada.
Ajuste la velocidad de evaporación al trabajo real
La evaporación rápida suele asociarse con bajos residuos porque queda menos líquido en la pieza. Sin embargo, una velocidad excesiva puede crear problemas de limpieza y seguridad.
Un disolvente muy rápido puede evaporarse antes de tener tiempo suficiente para disolver grasa pesada, alcanzar hendiduras o desprender contaminación de superficies texturizadas.
La evaporación rápida también puede enfriar la pieza y provocar condensación en condiciones húmedas. La humedad resultante puede dejar manchas, riesgo de corrosión o contaminación transportada por agua.
Una evaporación más lenta proporciona un mayor tiempo de permanencia y puede mejorar la eliminación de suciedad. Puede ser preferible para la limpieza manual con paño, la limpieza por inmersión o los componentes de geometría compleja.
La contrapartida es el tiempo de ciclo. Los operarios necesitan suficiente tiempo de secado para evitar disolvente atrapado, pero no tanto como para que las piezas limpias acumulen polvo en suspensión o huellas dactilares.
Considere toda la secuencia de trabajo: aplicación, tiempo de permanencia, limpieza con paño, enjuague, secado, inspección y transferencia. El líquido más rápido no siempre crea el proceso fiable más rápido.
En estaciones de trabajo abiertas, la volatilidad también afecta a la exposición al vapor y a los controles contra incendios. Las velocidades de evaporación más altas pueden aumentar las necesidades de ventilación y el consumo de disolvente por pérdidas.
En equipos cerrados, los productos más lentos pueden requerir ciclos de secado o recuperación más largos. Confirme que el vapor residual no afecte a las operaciones posteriores de calentamiento, recubrimiento o embalaje.
Una evaluación práctica compara el tiempo de secado con la eliminación de suciedad, no solo el tiempo de secado. Pruebe el disolvente en piezas representativas bajo condiciones normales de planta.
Compruebe la compatibilidad de los materiales antes de ampliar la escala
Un disolvente de bajos residuos no es útil si ataca el sustrato. Los metales, plásticos, elastómeros, recubrimientos, etiquetas y adhesivos pueden reaccionar de manera muy diferente.
Las aleaciones de aluminio pueden mancharse o corroerse en sistemas inadecuados. El cobre y el latón pueden decolorarse, mientras que algunos plásticos pueden agrietarse, hincharse, ablandarse o perder estabilidad dimensional.
Las juntas de caucho merecen especial atención. Un limpiador que funciona bien sobre metal expuesto puede extraer plastificantes o provocar el hinchamiento de juntas dentro de un componente ensamblado.
Pruebe las superficies ocultas además de las visibles. Los conductos internos, las uniones, las zonas aisladas y los materiales porosos pueden retener el disolvente durante más tiempo que las superficies abiertas y planas.
Las comprobaciones de compatibilidad deben incluir el aspecto visual, el cambio de peso, la dureza, el hinchamiento, la adhesión del recubrimiento, la retención de olores y el rendimiento funcional después del secado completo.
Para aplicaciones críticas, utilice una prueba de muestra controlada con la suciedad real, la concentración prevista, el tiempo de exposición normal y el método de secado planificado.
Documente los resultados por material y proceso. Esto evita que los operarios sustituyan disolventes industriales basándose únicamente en la disponibilidad, el precio o un aspecto similar.
Los datos técnicos del proveedor pueden orientar la evaluación inicial, pero no pueden sustituir la validación en sus piezas. Los residuos de fabricación y los grados de material suelen variar entre plantas.
Utilice la pureza y el control del proceso para evitar la recontaminación
El control de residuos suele depender más de la disciplina de manipulación que de seleccionar un disolvente prémium. El disolvente limpio puede contaminarse rápidamente durante el uso habitual.
Utilice recipientes exclusivos, sistemas de dispensación sellados y herramientas de transferencia etiquetadas. Los cubos abiertos y las botellas reutilizadas permiten la entrada de polvo, agua, aceite y materiales incorrectos.
Para la limpieza con paño, seleccione paños de pelusa controlada compatibles con el disolvente. Los paños de mala calidad pueden depositar fibras, aglutinantes, colorantes o aceite absorbido.
Cambie los paños antes de que se saturen. Un paño sucio redistribuye la suciedad disuelta, especialmente sobre metal liso o superficies pulidas donde las marcas son más fáciles de detectar.
Cuando sea práctico, aplique el limpiador al paño en lugar de inundar el componente. Esto reduce la pulverización excesiva, la liberación de vapor y el arrastre innecesario de disolvente hacia las juntas.
Utilice un patrón de limpieza en una sola dirección en las piezas críticas. Doblar el paño para exponer secciones limpias ayuda a alejar la contaminación en lugar de extenderla repetidamente.
Para sistemas de inmersión, mantenga la filtración y establezca criterios de sustitución. La filtración elimina partículas, pero puede no eliminar aceites disueltos ni contaminantes de alto punto de ebullición.
Cuando intervenga agua, supervise la conductividad, la dureza y la calidad del secado. Los depósitos minerales pueden confundirse con residuos de disolvente, especialmente después del secado con calor.
La calidad del enjuague final es especialmente importante. Un enjuague final limpio suele proporcionar una mejor superficie que lavar repetidamente con un baño primario muy cargado.
Evalúe con antelación la seguridad, la exposición y los límites normativos
El rendimiento en residuos no puede separarse de la seguridad de los trabajadores. Los disolventes industriales adecuados deben poder utilizarse dentro de los controles de ventilación, formación, almacenamiento y emergencias de la instalación.
Revise la ficha de datos de seguridad antes del uso de prueba. Confirme el punto de inflamación, la presión de vapor, los límites de exposición, las preocupaciones sobre absorción cutánea, la toxicidad y las incompatibilidades.
Los operarios no deben evaluar el riesgo solo por el olor. Algunos materiales peligrosos tienen propiedades débiles de advertencia por olor, mientras que otros pueden detectarse muy por debajo de los niveles de exposición peligrosos.
Utilice ventilación de extracción localizada donde puedan formarse vapor o niebla. La ventilación general de la sala puede ser insuficiente para la limpieza manual, el trabajo con tanques, la pulverización o las áreas de equipos confinados.
Los equipos de protección personal deben seleccionarse para el disolvente específico. Los materiales de los guantes varían ampliamente, y el tiempo de penetración puede cambiar según el espesor, la temperatura y la duración del contacto.
Nunca suponga que un disolvente es más seguro porque deja pocos residuos visibles. Un bajo contenido no volátil no significa automáticamente baja toxicidad, baja inflamabilidad o bajo impacto ambiental.
Los requisitos sobre residuos peligrosos también son importantes. Los líquidos de limpieza usados pueden contener aceites, metales, pigmentos o sustancias reguladas que modifican las responsabilidades y el coste de eliminación.
Para las cadenas de suministro internacionales, verifique el estado en los inventarios químicos locales, la clasificación para transporte, el etiquetado y los requisitos de importación antes de introducir un producto nuevo en producción.
No trate los productos químicos intermedios como disolventes de limpieza habituales
Algunos productos químicos tienen propiedades útiles similares a las de un disolvente, pero no son adecuados para la limpieza general. Su valor industrial puede residir en la síntesis, la formulación o las aplicaciones analíticas.
Anilina CAS#62-53-3 es un producto químico intermedio utilizado en colorantes, medicamentos, pesticidas, aditivos para caucho, materiales de resina, fragancias, estabilizadores de aceite y trabajos analíticos.
Es un líquido de incoloro a amarillo pálido con importantes consideraciones de manipulación. Puede oxidarse y oscurecerse durante la exposición al aire o a la luz, lo que entra en conflicto con los objetivos de limpieza sensibles a los residuos.
La anilina también presenta riesgos de toxicidad aguda, absorción cutánea, impacto ambiental y combustión. Requiere almacenamiento estricto, equipos de protección compatibles, ventilación controlada y revisión normativa.
Su punto de ebullición es de aproximadamente 184 grados Celsius, por lo que no es una opción de evaporación rápida para aplicaciones habituales de limpieza de superficies con bajos residuos.
Los operarios deben seleccionar los productos según su uso previsto y los controles de seguridad aprobados. La capacidad de un producto químico para disolver sustancias no lo califica como disolvente de limpieza.
Al evaluar cualquier candidato, distinga entre una formulación de limpieza específica, un disolvente de proceso y una materia prima química. Esto reduce los riesgos evitables de seguridad y calidad.
Realice una prueba práctica de disolvente de bajos residuos
Antes de cambiar un limpiador de producción, realice una prueba documentada utilizando piezas representativas. Incluya las suciedades más difíciles, los materiales más sensibles y las condiciones normales de operación.
Establezca criterios claros de aprobación o rechazo antes de realizar las pruebas. Algunos ejemplos incluyen limpieza visual, comportamiento de rotura de película de agua, energía superficial, adhesión del recubrimiento, recuento de partículas, residuos gravimétricos o rendimiento eléctrico.
Compare al menos dos o tres candidatos en las mismas condiciones. Cambiar simultáneamente el disolvente, el tipo de paño, el tiempo de permanencia y el método de secado dificulta la interpretación de los resultados.
Registre el estado inicial de la suciedad, la cantidad de disolvente, el método de aplicación, el tiempo de contacto, la temperatura, el número de pasadas con paño, el tiempo de secado y el resultado de la inspección para cada muestra.
Cuando corresponda, pruebe tanto disolvente nuevo como envejecido. Un candidato que funciona bien el primer día puede rendir mal después de un uso repetido o de una carga de contaminación.
Incluya los comentarios de los operarios durante las pruebas. La dificultad para controlar la evaporación, los olores fuertes, la limpieza inconsistente con paño o las manchas excesivas pueden revelar problemas antes de la implementación completa.
Mida el coste por pieza limpia aceptada, no solo el precio por litro. El consumo, el tratamiento de residuos, el tiempo de mano de obra, el retrabajo, las necesidades de ventilación y las piezas rechazadas afectan al coste real.
Una vez aprobado, convierta el ensayo en un procedimiento operativo estándar. Defina la concentración, el método de aplicación, los límites del baño, la frecuencia de inspección, las normas de almacenamiento y los intervalos de sustitución.
Elija en función de la repetibilidad, no de un único resultado de limpieza
El mejor limpiador de bajos residuos es el que elimina de forma constante la suciedad objetivo, protege el componente, permite una manipulación segura y se adapta a la siguiente etapa de producción.
Comience por definir el estado de superficie requerido. Después, evalúe conjuntamente la capacidad de disolución, la velocidad de evaporación, la compatibilidad, la pureza, el control del proceso, la exposición de los trabajadores y las obligaciones relativas a residuos.
Para los operarios, la decisión más útil rara vez es «¿qué disolvente es más fuerte?». Es «¿qué proceso aprobado proporciona piezas limpias en cada turno con un retrabajo mínimo?».
Por lo tanto, los disolventes industriales deben seleccionarse mediante pruebas controladas y normas operativas claras. Una evaluación disciplinada reduce los residuos ocultos, la variabilidad de producción y los fallos posteriores.
Envíenos hoy su consulta