









Navegación rápida de productos
Solicitar una cotización
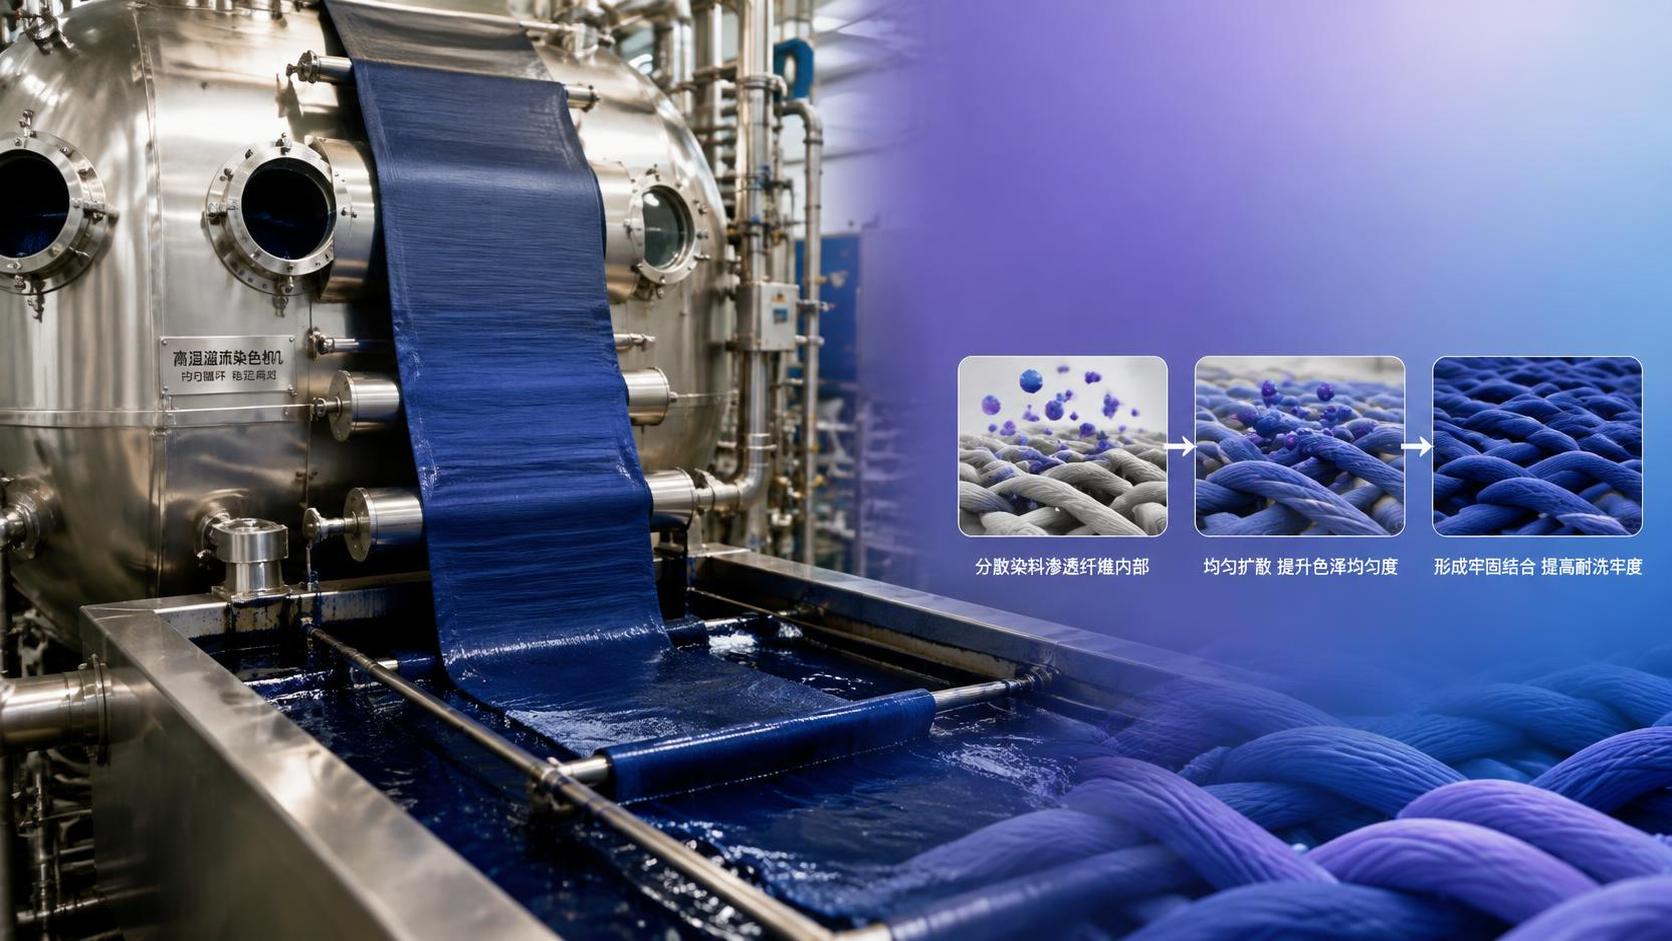
Para los operadores de teñido de poliéster, un tono que parece correcto al inicio del ciclo puede seguir convirtiéndose en un problema al descargar: una ligera marca de pliegue, un borde de cuerda más oscuro, una variación entre lotes o manchas que aparecen solo después del lavado. Estos problemas rara vez se deben únicamente a la selección del color. Con los colorantes dispersos, la uniformidad del tono y la solidez al lavado dependen de cómo interactúan el colorante, el sustrato de poliéster, la maquinaria, el agua, los auxiliares y el perfil de temperatura.
Esto es especialmente cierto en el teñido por agotamiento a alta temperatura, donde las fibras de poliéster se abren gradualmente bajo el calor y permiten que las moléculas de colorante finamente dispersas se difundan en la fibra. Si la estabilidad de la dispersión es deficiente, el calentamiento es demasiado rápido, la circulación es desigual o el lavado reductor es incompleto, el resultado del teñido puede parecer aceptable en la máquina, pero fallar durante el acabado o el uso de la prenda.
El objetivo práctico no es simplemente alcanzar el tono objetivo. Es lograr un tono uniforme y reproducible que permanezca limpio después del lavado, el frote y el contacto con tejidos adyacentes.
Por qué el teñido de poliéster puede volverse desigual
El poliéster es hidrófobo y altamente cristalino. A diferencia del algodón, no absorbe fácilmente colorantes solubles en agua. Los colorantes dispersos están diseñados para este desafío: son colorantes poco solubles que se aplican como una fina dispersión acuosa y luego se difunden en el poliéster a temperaturas elevadas.
Este mecanismo es eficaz, pero sensible. Durante el ciclo de teñido, el colorante debe permanecer uniformemente disperso en el baño, migrar de manera uniforme a través del paquete textil o de la cuerda, y penetrar en la fibra a una velocidad controlada. Una alteración en cualquier punto puede generar desigualdades visibles.
Los indicios habituales incluyen:
- Variación de tono del centro al borde en paquetes, plegadores o hilos bobinados;
- Costuras oscuras, marcas de cuerda, marcas de pliegue o áreas nubosas en el tejido;
- Diferentes tonos entre lotes de teñido a pesar de utilizar la misma receta;
- Manchado superficial después del lavado, especialmente en forros claros o fibras adyacentes;
- Tono inicial aceptable, pero baja solidez al lavado tras el lavado reductor.
Los operadores suelen centrarse primero en la dosificación del colorante. En realidad, la concentración del colorante puede ser solo una parte del problema. Un proceso estable comienza antes de que el colorante entre en la máquina.
Comience con un sistema de colorantes que se ajuste al uso final
No todos los colorantes dispersos se comportan de la misma manera. Su estructura molecular influye en la acumulación, la migración, el comportamiento de sublimación, la compatibilidad con otros colores y las propiedades de solidez. Un colorante adecuado para un tejido ligero de moda puede no ser la mejor opción para textiles de automoción, ropa deportiva, poliéster estampado o ropa de trabajo negra intensa.
Antes de formular una receta, aclare el sustrato y el objetivo de rendimiento. Considere el tipo de fibra y la proporción de mezcla, la estructura del tejido, el equipo de teñido, la intensidad objetivo, las condiciones de termofijado y el estándar de lavado exigido por el cliente. Las mezclas de poliéster/algodón, los tejidos de poliéster/spandex, la microfibra, el poliéster reciclado y el poliéster teñible con colorantes catiónicos pueden requerir un manejo diferente.
Para tonos sólidos, elija combinaciones de colorantes con velocidades de teñido y comportamiento de migración comparables. Una receta tricromática puede volverse inestable cuando un componente se agota rápidamente durante el calentamiento mientras otro continúa migrando más adelante en el ciclo. El resultado puede ser un tono que cambia de un lote a otro incluso cuando el pesaje y la dosificación son precisos.
El abastecimiento fiable también es importante. Cuando los operadores necesitan repetir una receta de producción meses después, la consistencia de las especificaciones del producto, las características de dispersión y la documentación pueden ser tan importantes como el propio color. Los proveedores de exportación de productos químicos, como Shandong Huafeng Chemical, trabajan con clientes internacionales que necesitan información clara del producto, coordinación ágil de lotes y continuidad de la cadena de suministro, no simplemente un nombre de color en una etiqueta.
Prepare el tejido para que el colorante pueda penetrar uniformemente
El teñido uniforme comienza con un sustrato limpio y homogéneo. Los aceites, los acabados de hilatura, los lubricantes de punto, los agentes antiestáticos, la contaminación por silicona y los oligómeros residuales pueden impedir el humectado o crear barreras localizadas para la difusión del colorante. En el poliéster, estos residuos pueden no ser siempre evidentes antes del teñido, pero pueden producir zonas claras o una absorción desigual a alta temperatura.
Un proceso adecuado de descrudado o prelavado debe eliminar los contaminantes superficiales sin introducir nuevos depósitos. El pretratamiento inconsistente es especialmente riesgoso al teñir tejidos procedentes de distintas líneas de producción o al combinar rollos en un mismo lote.
La calidad del agua merece la misma atención. Las sales de dureza, los iones metálicos, los sólidos suspendidos y las variaciones de pH pueden desestabilizar una dispersión o alterar el rendimiento de los auxiliares. Utilice agua de proceso tratada cuando sea necesario y mantenga limpios el tanque de preparación, las líneas de dosificación, los filtros y la máquina. Una buena receta de teñido no puede compensar la circulación de un baño contaminado.
Compruebe estas condiciones antes de cargar la máquina
- El tejido está uniformemente descrudado y libre de manchas visibles de aceite o marcas de silicona.
- Los rollos, paquetes o prendas se agrupan por sustrato, gramaje e historial de pretratamiento.
- La relación de baño y el nivel de carga son adecuados para el diseño de la máquina.
- Los filtros, boquillas, bombas y circuitos de circulación están limpios y funcionan con normalidad.
- La dureza del agua y el pH se encuentran dentro del rango de proceso especificado para los auxiliares seleccionados.
- La dispersión de colorante se ha diluido, agitado y filtrado correctamente antes de su adición.
Controle la dispersión antes de que se convierta en un problema de manchado
La palabra «disperso» es fundamental para la aplicación. Los colorantes dispersos no están realmente disueltos en agua; se mantienen como partículas extremadamente finas. Si esas partículas se aglomeran, sedimentan o se depositan sobre el tejido antes de que ocurra una difusión controlada, los operadores pueden observar motas, manchas oscuras, intensidad desigual o un lavado deficiente.
Prepare la suspensión de colorante gradualmente con agua limpia y agitación suficiente. Evite verter polvo directamente en el baño de una máquina de alta temperatura sin predispersión. Según la forma del colorante y el proceso, puede ser necesario un agente dispersante compatible para mantener la estabilidad de las partículas, especialmente en tonos intensos o ciclos largos.
No suponga que una mayor cantidad de dispersante siempre mejora los resultados. El uso excesivo de auxiliares puede generar espuma, ralentizar demasiado el agotamiento del colorante, complicar el lavado o afectar la reproducción del tono. El enfoque correcto es seguir las indicaciones de aplicación del proveedor del colorante y confirmar después el rendimiento mediante ensayos de laboratorio en condiciones similares a las de producción.
La filtración es un paso pequeño con grandes consecuencias. Un filtro fino en la etapa de preparación puede retener partículas no dispersadas, residuos de embalaje y contaminantes antes de que se conviertan en defectos en un lote de producción completo. Para tonos azul marino oscuro, negro, rojo y tonos de alta acumulación, esta precaución resulta especialmente valiosa.
La curva de calentamiento forma parte de la receta de color
En el teñido de poliéster a alta temperatura, la temperatura hace más que calentar el baño. Controla el punto en el que el poliéster se vuelve más accesible al colorante. Si la temperatura aumenta demasiado rápido a través del rango crítico de absorción, determinados colorantes pueden fijarse rápidamente en la superficie externa de la fibra antes de tener suficiente oportunidad de migrar. Esto puede crear falta de uniformidad, especialmente en paquetes compactos, tejidos pesados o tonos intensos difíciles.
Un aumento controlado de temperatura permite que el colorante se distribuya más uniformemente antes de que ocurra una fijación significativa. La velocidad ideal depende del sustrato, la máquina, la intensidad del color y la selección de colorantes, pero el principio se mantiene: dé al sistema tiempo para circular, nivelarse y equilibrarse.
A la temperatura de mantenimiento, conserve una circulación estable y evite cambios bruscos de presión o caudal. Una máquina con un intercambio de baño deficiente puede producir tonos diferentes entre las zonas internas y externas de los paquetes, incluso cuando la receta es correcta. Compruebe el rendimiento de la bomba, el flujo direccional cuando corresponda, la densidad del paquete y la uniformidad real de la temperatura, en lugar de confiar únicamente en la pantalla del controlador.
El enfriamiento también debe gestionarse cuidadosamente. Los cambios bruscos pueden influir en la deposición de oligómeros y en la calidad de manipulación, mientras que una variación de proceso sin control dificulta la repetibilidad. Registre la curva completa de teñido de los lotes satisfactorios. Cuando un lote posterior presenta una variación de tono, este registro suele ser más útil que una simple lista de adiciones químicas.
Una respuesta práctica cuando la uniformidad comienza a desviarse
Si una muestra de laboratorio parece uniforme pero la producción a granel presenta barrados, vetas o intensidad variable, no aumente inmediatamente la dosificación del colorante. Revise el origen del tejido, la densidad de carga, el patrón de circulación, la velocidad de calentamiento, la preparación de la dispersión y la secuencia de auxiliares. Muchos operadores pierden tiempo corrigiendo un problema de proceso con adiciones de color, para terminar creando un lote más intenso pero aún desigual.
Para determinados sistemas de colorantes, un agente igualador o migratorio puede favorecer la redistribución durante el teñido. Su idoneidad debe confirmarse para el tono y los requisitos de uso final, ya que algunos auxiliares pueden influir en la acumulación o la solidez. Realice ajustes de prueba de manera controlada, modificando una variable clave cada vez siempre que sea posible.
La solidez al lavado depende de lo que permanece fuera de la fibra
Un tejido de poliéster puede parecer completamente teñido, pero las partículas de colorante sueltas o no fijadas pueden permanecer en la superficie de la fibra. Estos residuos son una causa común de baja solidez al lavado y de manchado de tejidos adyacentes. Los tonos oscuros y las concentraciones elevadas son más vulnerables porque la cantidad de colorante superficial es mayor.
Por ello, el lavado reductor no es una consideración opcional posterior en muchas aplicaciones de poliéster. El proceso utiliza normalmente un agente reductor junto con álcali y detergente en condiciones controladas para eliminar de la superficie de la fibra los colorantes dispersos no fijados. Esta etapa de limpieza mejora la solidez al lavado, el comportamiento al frote y la claridad del tono.
Sin embargo, el lavado reductor debe ser compatible con los colorantes utilizados. Algunas estructuras de colorantes pueden ser sensibles a condiciones reductoras fuertes, lo que provoca pérdida de tono o cambio de matiz. Consulte siempre las indicaciones técnicas para la combinación de colorantes y verifique mediante una prueba representativa de producción. Después del lavado, neutralice y enjuague a fondo. Los residuos de álcali o productos químicos reductores pueden causar problemas posteriores durante el suavizado, el acabado o el almacenamiento.
Incorpore la reproducibilidad a la operación diaria
El teñido constante de poliéster depende menos de una única receta «perfecta» que del control disciplinado de variables recurrentes. Pese los colorantes con precisión, utilice soluciones madre estandarizadas cuando corresponda, documente los números de lote y mantenga registros de la temperatura real, no solo la planificada, el pH, la secuencia de dosificación y los tiempos de ciclo.
La transferencia del laboratorio a la producción debe tratarse con cuidado. Una máquina de laboratorio puede tener una relación de baño, respuesta de calentamiento, patrón de agitación y movimiento del tejido diferentes de los equipos de producción. Antes de aprobar un tono crítico, evalúe si la máquina de producción reproducirá las condiciones pertinentes. Esto es particularmente importante para rojos brillantes, azules, negros y combinaciones complejas, donde pequeños cambios en el agotamiento pueden modificar notablemente el matiz.
Los ensayos de solidez deben reflejar el destino real del producto. Un artículo decorativo de poliéster y una prenda deportiva lavada con frecuencia no afrontan los mismos riesgos. Además de la solidez al lavado, considere el frote en seco y en húmedo, la transpiración, la sublimación o la exposición al termofijado cuando corresponda. Los resultados ayudan a determinar si el problema reside en la selección del colorante, la intensidad del teñido, el lavado reductor o el acabado.
Al solucionar problemas, revise el proceso en sentido inverso
Cuando un lote falla, existe una presión comprensible por corregir rápidamente el tono visible. Sin embargo, la corrección más fiable se logra siguiendo el proceso en secuencia: condición del sustrato, agua, dispersión, adiciones, circulación, calentamiento, tiempo de mantenimiento, lavado, enjuague y acabado. Este enfoque evita reprocesos repetidos y reduce el riesgo de dañar el tejido mediante decapado o sobreteñido innecesarios.
Para los operadores que utilizan colorantes dispersos en poliéster, los mejores resultados se obtienen equilibrando la química del color con la realidad de la máquina. Una gama de colorantes bien adaptada, una dispersión estable, un perfil térmico controlado, una circulación eficaz del baño y un lavado reductor correctamente validado crean un proceso más fácil de gestionar turno tras turno. La recompensa es más que un tejido visualmente uniforme: es un tono que se mantiene limpio, fiable y adecuado para su uso previsto después del lavado.
Envíenos hoy su consulta
