









Navegación rápida de productos
Solicitar una cotización
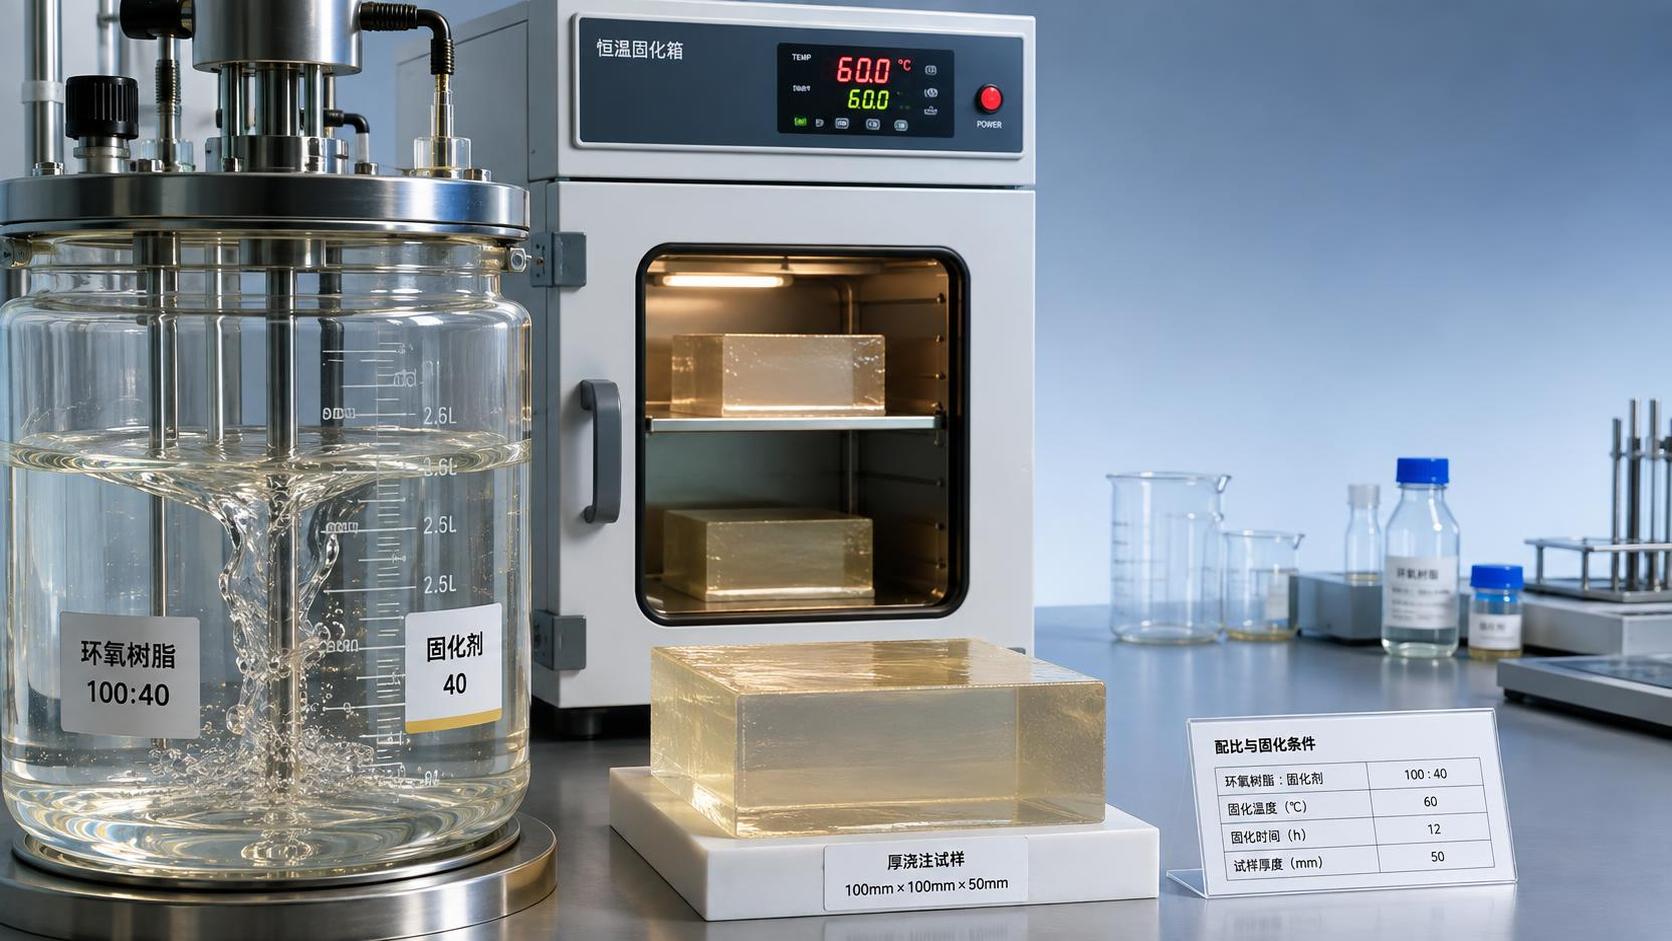
El rendimiento de una resina epoxi no está definido únicamente por la resina. El sistema de curado determina hasta qué punto se desarrolla la red epoxi, con qué uniformidad se forma y si el material terminado proporciona el equilibrio requerido entre resistencia, tenacidad, resistencia térmica, resistencia química, propiedades eléctricas y procesabilidad.
Para una evaluación técnica, la pregunta más útil no es simplemente «¿Qué endurecedor es mejor?». Es:¿qué combinación de resina, endurecedor y temperatura puede alcanzar el estado de curado requerido dentro de las limitaciones reales de fabricación? Una formulación que funciona bien tras un curado prolongado a temperatura elevada puede no ser adecuada para un sustrato sensible al calor, una colada gruesa, una línea de producción rápida o una aplicación en campo a baja temperatura ambiente.
Por lo tanto, la temperatura y la elección del endurecedor deben evaluarse conjuntamente. Cambiar cualquiera de ellas puede modificar el tiempo de gelificación, la vida útil de la mezcla, el desarrollo de la viscosidad, la exotermia, la densidad de reticulación, la reactividad residual y el comportamiento final en servicio.
Qué hace el curado en una resina epoxi
La mayoría de los sistemas de resina epoxi curan mediante una reacción entre los grupos epoxi de la resina y los grupos reactivos de un endurecedor. Antes del curado, la resina puede ser un material líquido, semisólido o sólido que puede fundirse o disolverse para su procesamiento. Después del curado, se convierte en una red termoestable reticulada. A diferencia de un termoplástico, no puede volver a fundirse y reformarse sin degradar el material.
Las consecuencias prácticas de esta formación de red son significativas. Un curado más completo y con una estructura adecuada generalmente mejora la estabilidad dimensional, la resistencia a los disolventes, la integridad mecánica y la resistencia a la fluencia bajo carga. Sin embargo, una red excesivamente rígida también puede reducir la resistencia al impacto o la tolerancia a los ciclos térmicos. El objetivo no es lograr la mayor densidad de reticulación posible en todos los casos, sino la estructura de red adecuada para la aplicación.
Un programa de curado debe permitir suficiente movilidad molecular para que la reacción avance y, posteriormente, proporcionar energía y tiempo suficientes para que la red madure. Si el material gelifica demasiado pronto, los grupos sin reaccionar pueden quedar atrapados dentro de una red restringida. Si el curado es demasiado lento, aumentan el rendimiento de producción y el riesgo de contaminación. Si el curado es demasiado agresivo, pueden producirse acumulación de calor, tensión por contracción, vacíos o agrietamiento.
La temperatura controla tanto la velocidad de reacción como el desarrollo final de la red
Una temperatura de curado más alta suele acelerar las reacciones epoxi. Esto puede acortar el tiempo de ciclo y ayudar al sistema a alcanzar un curado más completo, especialmente cuando la formulación requiere una temperatura elevada para lograr el rendimiento térmico y químico previsto. Este beneficio tiene límites. El mismo aumento de temperatura puede acortar considerablemente la vida útil de trabajo, elevar la viscosidad más rápido de lo esperado y generar una exotermia excesiva en grandes volúmenes.
Es útil distinguir entre la temperatura de curado y la temperatura de servicio. Un recubrimiento puede curar a temperatura ambiente, pero presentar una resistencia térmica limitada durante el servicio. Por el contrario, un epoxi diseñado para servicio a temperatura elevada suele requerir un postcurado controlado para desarrollar esa capacidad. Suponer que un curado a temperatura ambiente producirá las mismas propiedades que un curado térmico especificado es un error de evaluación frecuente.
Curado a temperatura ambiente
Los sistemas de curado a temperatura ambiente se seleccionan con frecuencia para recubrimientos de mantenimiento, adhesivos para construcción, sistemas de pavimentos, compuestos de reparación y aplicaciones en las que el curado en horno no es práctico. Los endurecedores a base de aminas se utilizan habitualmente porque pueden reaccionar con grupos epoxi a temperaturas moderadas.
La limitación es que las condiciones ambientales rara vez son constantes. Una temperatura baja puede ralentizar considerablemente la reacción, prolongar el tiempo hasta quedar libre de pegajosidad, reducir la resistencia inicial y dejar el material insuficientemente curado durante el período en que está expuesto a humedad, polvo o manipulación. Una humedad elevada también puede afectar algunas superficies curadas con aminas, produciendo películas superficiales que interfieren con la adhesión entre capas o la apariencia. El diseño de la formulación, la preparación del sustrato y las condiciones del lugar deben evaluarse como un solo sistema.
Curado a temperatura elevada y postcurado
El curado térmico se utiliza con frecuencia cuando la aplicación requiere mayor comportamiento de transición vítrea, mayor resistencia química, mejor rendimiento eléctrico o propiedades a largo plazo más fiables. Los materiales compuestos industriales, el encapsulado eléctrico, los utillajes de alto rendimiento y los sistemas de protección exigentes pueden utilizar curado a temperatura elevada por este motivo.
Un programa por etapas suele ser más fiable que aplicar inmediatamente la temperatura más alta. Una etapa inicial a menor temperatura puede permitir la humectación, el flujo, la liberación de aire y una reacción más uniforme. Una etapa posterior a mayor temperatura impulsa entonces el desarrollo de la red. El perfil adecuado depende de la química de la resina, el tipo de endurecedor, la geometría de la pieza, la carga de relleno y la tolerancia térmica del sustrato.
Para la aprobación técnica, la temperatura de curado debe especificarse como un perfil completo: condiciones de rampa cuando sean pertinentes, temperatura de mantenimiento, tiempo de mantenimiento, espesor de pieza permitido y requisitos de postcurado. «Curar a alta temperatura» no es una especificación de proceso utilizable.
La química del endurecedor determina la ventana de procesamiento
La selección del endurecedor modifica mucho más que la velocidad de curado. Afecta la viscosidad, la vida útil de la mezcla, la temperatura de curado, la adhesión, la flexibilidad, la tolerancia a la humedad, la resistencia química, la estabilidad del color y la resistencia térmica. Por lo tanto, dos formulaciones basadas en la misma resina epoxi pueden comportarse de manera muy diferente.
Estas descripciones son orientativas y no sustituyen un paquete de datos técnicos específico para cada formulación. Dentro de cada familia de endurecedores, la estructura molecular y la modificación pueden cambiar sustancialmente el comportamiento. Por ejemplo, puede elegirse una amina modificada para mejorar la manipulación, reducir la exudación, aumentar la flexibilidad o ajustar la reactividad, pero estas ventajas pueden implicar compromisos en resistencia térmica, velocidad de curado o durabilidad química.
La estequiometría no es un detalle menor de mezclado
Los sistemas epoxi se formulan en torno a una proporción prevista entre la funcionalidad epoxi y la reactividad del endurecedor. Una proporción de mezcla incorrecta no solo cambia el tiempo de curado. Puede dejar exceso de resina o exceso de endurecedor en el material curado, lo que da como resultado una menor integridad de la red, superficies más blandas, menor resistencia química, mala adhesión o propiedades mecánicas inconsistentes.
La mezcla por volumen puede ser aceptable solo cuando el sistema está diseñado y documentado específicamente para ese método. Para trabajos técnicos, el control basado en masa suele ser más defendible porque las densidades de la resina y el endurecedor difieren y pueden cambiar con la temperatura. La calidad de la mezcla importa tanto como la precisión de la proporción. El material cerca de las paredes y el fondo del recipiente es una fuente frecuente de resina o endurecedor mezclados de forma incompleta.
Para los compuestos cargados, la evaluación también debe considerar la sedimentación, la viscosidad dependiente de la temperatura y el efecto de las cargas sobre la transferencia de calor. Una proporción de mezcla nominalmente correcta aún puede producir propiedades variables si cada componente no se acondiciona y homogeneiza de forma consistente antes de la mezcla.
El espesor de la pieza modifica el comportamiento de curado
Una reacción de curado epoxi libera calor. En una película fina de recubrimiento, gran parte de ese calor puede disiparse hacia el sustrato y el aire circundante. En una colada gruesa, una línea de unión adhesiva o un lote grande, el calor puede retenerse dentro del material. Por tanto, la temperatura interna puede llegar a ser mucho mayor que la temperatura del horno o de la habitación.
Esto genera un efecto de retroalimentación: el aumento de la temperatura interna acelera la reacción, que libera más calor. El resultado puede ser una gelificación rápida, decoloración, formación de vacíos, tensión térmica, agrietamiento o un gradiente de curado entre el centro y la superficie. Una formulación adecuada para un laminado fino puede no ser adecuada para un vertido profundo con el mismo programa nominal de curado.
La evaluación técnica debe definir el espesor máximo de aplicación o el tamaño de lote, no solo el grado de resina y endurecedor. Cuando las secciones gruesas sean inevitables, puede ser necesario un endurecedor de reacción más lenta, una temperatura inicial de curado más baja, una colada por etapas o un sistema reformulado.
No evalúe el curado únicamente por la sequedad superficial
Una superficie seca o libre de pegajosidad indica que el material ha superado una etapa inicial del curado. No demuestra que toda la sección haya alcanzado la densidad de reticulación requerida. Esta distinción es importante cuando el material estará expuesto a disolventes, calor, esfuerzo eléctrico, inmersión, cargas repetidas o una operación de unión secundaria.
Según la aplicación, un plan de validación puede incluir desarrollo de dureza, resistencia a disolventes, análisis térmico, ensayos mecánicos, ensayos dieléctricos, evaluación de adhesión o ensayos de exposición controlada. El método seleccionado debe estar relacionado con el riesgo real de fallo. Un recubrimiento decorativo y un encapsulante eléctrico no requieren la misma evidencia de calidad de curado.
Las condiciones de postcurado también deben diferenciarse de las condiciones de manipulación. Una pieza puede ser segura para desmoldear o mover antes de haber alcanzado su capacidad total de servicio. Considerar la «resistencia de manipulación» como «rendimiento final» puede conducir a ensayos prematuros o a instalaciones en campo prematuras.
Una secuencia práctica de evaluación
Al comparar sistemas de curado de resina epoxi, comience por las condiciones límite de la aplicación en lugar de por una familia de endurecedores preferida. La siguiente secuencia mantiene la decisión centrada en el rendimiento y la fabricabilidad:
- Defina el entorno de servicio: exposición esperada a temperatura, productos químicos, humedad, requisitos eléctricos, tipo de carga y comportamiento requerido durante la vida útil.
- Defina las limitaciones del proceso: curado a temperatura ambiente o en horno, vida útil de mezcla aceptable, espesor de aplicación, equipo de mezclado disponible, ventilación y ciclo de producción permitido.
- Identifique las limitaciones del sustrato: sensibilidad al calor, estado de la superficie, coeficiente de expansión térmica y si el material debe humectar una superficie porosa o irregular.
- Compare programas de curado completos en lugar de solo temperaturas nominales de curado, incluido cualquier postcurado requerido.
- Valide el sistema seleccionado con un espesor representativo y bajo un acondicionamiento representativo, no solo en una pequeña muestra de laboratorio.
- Establezca controles de materiales entrantes, identificación de componentes, instrucciones de proporción de mezcla, condiciones de almacenamiento y trazabilidad de lotes antes de ampliar la escala.
El paso final es especialmente relevante en el abastecimiento internacional. Un sistema de resina epoxi técnicamente adecuado aún puede generar riesgos de producción si la resina y el endurecedor no se suministran de forma consistente, la documentación está incompleta o los requisitos de manipulación no se comunican claramente entre las distintas ubicaciones. Para la adquisición de productos químicos orientada a la exportación, una conversación útil con el proveedor abarca la identidad del producto, el embalaje, el almacenamiento, la documentación técnica, la documentación normativa requerida para el mercado de destino y la capacidad de mantener la continuidad de las especificaciones.
Huafeng Chemical, con sede en Shandong, apoya la adquisición de productos químicos en el extranjero mediante una amplia cartera de productos y capacidad de servicios de comercio exterior. En un proyecto de epoxi, el punto de partida productivo es una consulta basada en especificaciones: indique el tipo de resina, la química de endurecedor prevista, el método de curado, la aplicación objetivo, las necesidades de embalaje y las expectativas de documentación. Esto permite que las conversaciones de suministro permanezcan alineadas con el sistema de curado real, en lugar de tratar la resina epoxi como una mercancía única e intercambiable.
Dónde suelen fallar las evaluaciones
El primer error es seleccionar un endurecedor únicamente porque cura más rápido. El curado rápido es valioso cuando importan el rendimiento de producción o una rápida puesta en servicio, pero puede reducir el tiempo de trabajo, aumentar el riesgo de exotermia o dificultar la humectación y la liberación de aire. Un sistema más lento puede producir un resultado más fiable para coladas grandes, laminados compuestos complejos o aplicaciones manuales.
El segundo es suponer que una temperatura de curado más alta siempre mejora el rendimiento. Una temperatura más alta puede mejorar la conversión y las propiedades térmicas cuando la química lo permite, pero un calor excesivo puede dañar un sustrato sensible, deformar una pieza compuesta, generar tensión interna o provocar una reacción incontrolada en secciones gruesas.
El tercero es tratar la resina y el endurecedor como elementos intercambiables de manera independiente. La compatibilidad, la proporción, el perfil de curado, los aditivos y el uso final previsto forman un conjunto. Sustituir un componente sin reevaluar el sistema puede invalidar las hipótesis de rendimiento anteriores.
Por lo tanto, una decisión acertada sobre el curado epoxi es una correspondencia controlada entre la química, el perfil de temperatura, la geometría y las exigencias de servicio. Una vez definidas esas condiciones, la selección del endurecedor se convierte en algo más que una comparación de catálogo: se convierte en una elección justificable que puede traducirse en una producción repetible y un rendimiento fiable en campo.
Envíenos hoy su consulta
