
Navegación rápida de productos
Solicitar una cotización
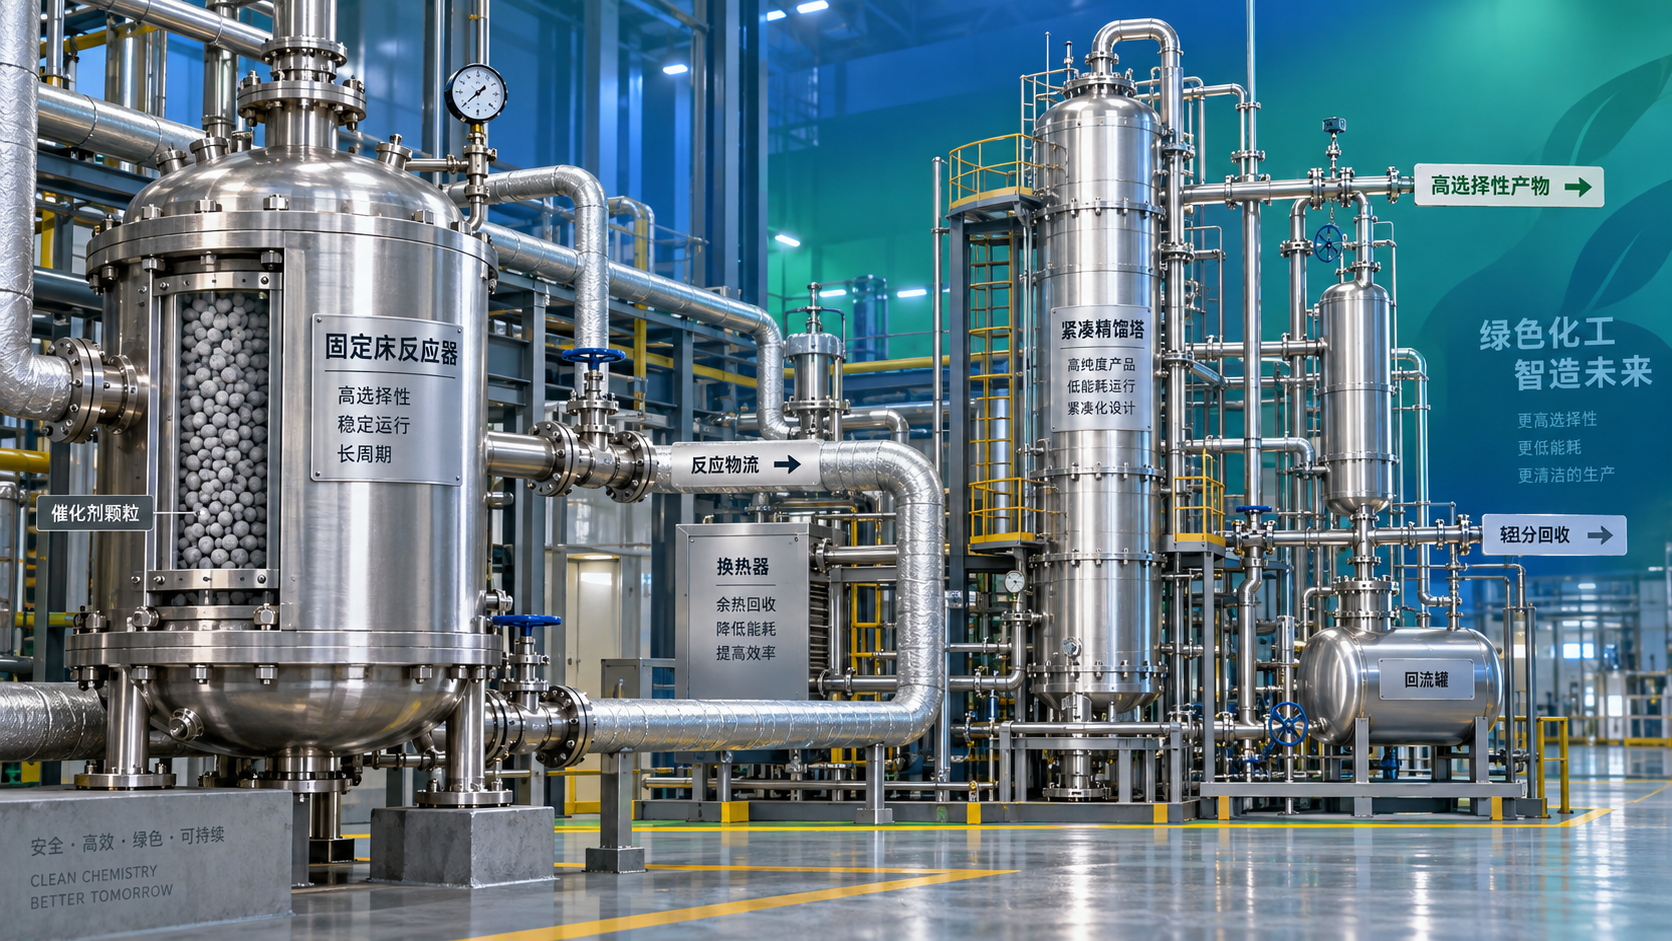
Un catalizador no debe evaluarse únicamente por la conversión. En producción, los catalizadores químicos más útiles son aquellos que proporcionan el producto deseado a un ritmo estable, suprimen reacciones químicas no deseadas y lo hacen sin llevar la planta a temperaturas, presiones, exigencias de separación o paradas no planificadas excesivas. Un material muy activo puede seguir siendo una mala elección si genera impurezas difíciles, se desactiva rápidamente o solo funciona bien con una alimentación excepcionalmente limpia.
El rendimiento, la selectividad y el consumo de energía están relacionados, pero no son la misma medida. Un catalizador puede aumentar la velocidad de reacción sin mejorar el rendimiento final. También puede permitir una ruta a menor temperatura mientras aumenta la formación de subproductos que consumen más energía en la purificación posterior. Por tanto, la evaluación correcta comienza con el proceso completo, no con un único valor de actividad de una ficha técnica de laboratorio.
El rendimiento es un resultado del proceso, no simplemente un resultado del catalizador
El rendimiento describe cuánto producto deseado se obtiene en relación con la cantidad teórica disponible a partir de la materia prima. Los catalizadores influyen en el rendimiento al hacer que la vía de reacción preferida sea más rápida que las vías competidoras, pero el resultado final también depende de la conversión, la estrategia de reciclaje, las pérdidas de separación, las impurezas de la alimentación y la vida útil del catalizador.
Considere una reacción en la que el catalizador convierte la mayor parte del reactivo limitante, pero también favorece el craqueo, la polimerización, la descomposición o la sobrereacción. La conversión puede parecer elevada, mientras que el rendimiento de producto aislado disminuye porque parte de la alimentación se ha convertido en un subproducto de bajo valor. En los procesos continuos, esta distinción adquiere mayor importancia: incluso un cambio moderado en la formación de subproductos puede aumentar los requisitos de purga, contaminar las corrientes de reciclaje o sobrecargar los sistemas de destilación y recuperación.
La pregunta útil no es: «¿Qué catalizador tiene la mayor actividad?». Es: «¿Qué catalizador proporciona el mayor rendimiento sostenido con la composición de alimentación y la ventana operativa previstas?». El desempeño sostenido incluye la puesta en marcha, la operación normal, las variaciones de alimentación, los ciclos de regeneración cuando corresponda y el período previo a la sustitución.
La formulación del catalizador afecta al rendimiento mediante varios mecanismos:
- Accesibilidad de los sitios activos: Los reactivos deben alcanzar los sitios activos de manera eficiente. La estructura de poros, el tamaño de partícula, la mezcla y las limitaciones de difusión pueden impedir que una formulación muy activa funcione como se espera a escala de planta.
- Control de la ruta de reacción: Los sistemas catalíticos ácidos, básicos, metálicos, enzimáticos y soportados favorecen diferentes especies intermedias y rutas de reacción.
- Resistencia a los venenos: Los compuestos de azufre, haluros, agua, metales, oxigenados o materia particulada pueden bloquear o alterar los sitios activos, según el catalizador y el proceso.
- Estabilidad térmica y mecánica: La sinterización, la atrición, los cambios de fase y la pérdida de área superficial pueden reducir gradualmente la conversión o modificar la distribución de productos.
Un proceso de selección de catalizadores debe distinguir entre los datos del catalizador fresco y el comportamiento del catalizador envejecido. La actividad inicial es útil para la selección preliminar, pero rara vez predice el coste operativo total. Un material que mantiene un intervalo de desempeño más estrecho con el tiempo puede ofrecer una mejor economía de planta que uno que comienza con mayor actividad y disminuye rápidamente.
La selectividad suele determinar si una mayor conversión realmente aporta valor
La selectividad es la preferencia del catalizador por producir la molécula deseada en lugar de productos competidores. En muchos procesos químicos, la selectividad tiene mayor importancia económica que un pequeño aumento de conversión, porque los productos no deseados deben separarse, reciclarse, tratarse o desecharse. Algunas impurezas también generan riesgos de calidad en etapas posteriores de síntesis.
La temperatura de reacción es una de las razones más comunes por las que la selectividad cambia de forma inesperada. Aumentar la temperatura suele incrementar la velocidad de reacción, pero puede acelerar la descomposición térmica, las reacciones secundarias o las reacciones en sitios menos selectivos. El resultado puede ser un reactor más rápido con una gama de productos peor. Una temperatura más alta también puede cambiar el comportamiento de adsorción sobre la superficie del catalizador, de modo que la ruta que predominaba en una condición operativa puede dejar de predominar en otra.
El tiempo de residencia es importante por la misma razón. Si el producto deseado permanece en contacto con un catalizador activo durante demasiado tiempo, puede convertirse adicionalmente en un producto no deseado. Esto es habitual en reacciones consecutivas, en las que el compuesto deseado es un intermedio y no el punto final termodinámico. La configuración del reactor, la carga de catalizador, el caudal de alimentación y la estrategia de enfriamiento rápido pueden ser tan importantes como la química del catalizador para controlar este resultado.
No suponga que un catalizador descrito como «selectivo» será selectivo en todos los sistemas. La selectividad depende del sustrato, el disolvente o medio de reacción, la concentración, el contenido de agua, la presión, la transferencia de calor y las impurezas. Un catalizador adecuado debe evaluarse frente a la especificación real de la alimentación, incluida la variación normal alrededor de dicha especificación.
Un menor consumo de energía proviene de más factores que una menor temperatura de reacción
Los catalizadores químicos reducen la demanda de energía cuando disminuyen la barrera de activación lo suficiente para alcanzar la velocidad de reacción requerida en condiciones más moderadas. Esto puede reducir los requisitos de calentamiento, compresión, refrigeración o equipos de alta presión. Sin embargo, el desempeño energético debe medirse en todo el proceso y no solo en el reactor.
Un catalizador que permite una temperatura de reactor más baja puede aun así aumentar el consumo total de energía si produce una mezcla con un intervalo de ebullición más amplio, incrementa el uso de disolvente, genera una corriente de reciclaje mayor o requiere más etapas de purificación. Por el contrario, un catalizador que requiere una temperatura de reactor algo mayor puede reducir la energía total de la planta si produce una corriente de producto más limpia y fácil de separar.
Los principales mecanismos energéticos que deben evaluarse son prácticos:
- Severidad de la reacción: Temperatura, presión, velocidad de calentamiento y carga de refrigeración requeridas.
- Carga de separación: La cantidad y el tipo de subproductos, alimentación sin reaccionar, disolvente y agua que entran en las unidades posteriores.
- Demanda de hidrógeno, aire, vapor o gases inertes: El catalizador puede modificar la necesidad de gases de proceso adicionales o medios de arrastre.
- Caída de presión y circulación: La forma de las partículas del catalizador y el estado del lecho pueden influir en el trabajo de bombeo o compresión.
- Requisitos del ciclo de vida: La regeneración, el lavado, la activación, la eliminación y la sustitución pueden tener implicaciones energéticas y operativas.
Para las reacciones exotérmicas, una mayor actividad catalítica también exige un diseño cuidadoso de gestión térmica. Una reacción más rápida solo es beneficiosa mientras el calor pueda eliminarse uniformemente. Los puntos calientes locales pueden reducir la selectividad, acelerar la desactivación y generar problemas de control térmico. Por ello, un programa de evaluación de catalizadores debe incluir la sensibilidad a la temperatura en lugar de basarse únicamente en una temperatura media del reactor.
La calidad de la materia prima puede modificar el comportamiento del catalizador antes de que comience la reacción
En la producción comercial, las materias primas rara vez son químicamente idénticas de una entrega a otra. Los contaminantes traza pueden tener poco efecto en el ensayo a granel, pero un efecto considerable en el desempeño del catalizador. La humedad puede alterar los equilibrios ácido-base, hidrolizar componentes sensibles o modificar la adsorción. Los metales y las partículas pueden ensuciar los lechos fijos. Los contaminantes reactivos pueden competir por los sitios activos o generar depósitos.
Por ello, la selección del catalizador y la especificación de la materia prima deben tratarse como una sola decisión. Un proceso puede utilizar una materia prima menos costosa solo si el pretratamiento protege el catalizador. El ahorro aparente puede desaparecer al incluir la filtración, el secado, los lechos de guarda, la sustitución más frecuente, las pérdidas de rendimiento o el tiempo de inactividad adicional.
La química del ácido acético ofrece un ejemplo útil. En los sistemas de esterificación o acetilación, el balance de agua afecta al equilibrio y al comportamiento del catalizador. Al evaluar ácido acético de grado glacial como reactivo o medio de reacción, su contenido de agua y su perfil de impurezas traza pueden ser importantes junto con el ensayo de ácido, ya que ambos pueden influir en el equilibrio de reacción, las consideraciones de corrosión y la consistencia del desempeño del catalizador. Para aplicaciones químicas, farmacéuticas, de recubrimientos, tintas o fabricación que requieren una entrada de ácido anhidro,Ácido acético CAS#64-19-7 puede evaluarse como parte de la especificación de alimentación, no como sustituto de la selección del catalizador.
El mismo principio se aplica cuando el ácido acético se utiliza para fabricar acetato de vinilo, anhídrido acético, sales de acetato o intermedios de acetato de celulosa. El catalizador debe ser compatible con el grado real de ácido, los correactivos, el nivel de agua y los materiales de construcción. Su fuerte acidez, volatilidad y requisitos de manipulación corrosiva también deben reflejarse en el diseño de almacenamiento, transferencia, ventilación y seguridad del proceso.
Una forma práctica de comparar opciones de catalizadores
Una comparación significativa comienza por definir la restricción que actualmente limita el proceso. Puede ser la pureza del producto, la capacidad del reactor, el uso de servicios auxiliares, la frecuencia de sustitución del catalizador, el tratamiento de emisiones o la incapacidad de tolerar materias primas variables. Sin este paso, una comparación tiende a sobrevalorar la métrica más visible, normalmente la actividad inicial.
- Establezca el resultado de producto requerido. Defina la conversión aceptable, la pureza del producto, los límites de impurezas y las expectativas de recuperación. Incluya las especificaciones posteriores, no solo la composición de salida del reactor.
- Trace el intervalo operativo real. Utilice los intervalos previstos de composición de alimentación, temperatura, presión, contenido de agua, rendimiento de producción y condiciones de puesta en marcha o parada.
- Revise la selectividad en todo ese intervalo. Identifique los subproductos y determine si se reciclan fácilmente, son difíciles de eliminar, corrosivos, peligrosos o perjudiciales para etapas posteriores.
- Pruebe la durabilidad y la recuperabilidad. Examine las vías de desactivación, las opciones de regeneración previstas, la sensibilidad a los contaminantes, la integridad mecánica y los requisitos de eliminación.
- Calcule el impacto total del proceso. Incluya los servicios auxiliares, la carga de separación, la productividad, el tratamiento de residuos, el mantenimiento, el inventario y la continuidad del suministro, en lugar de comparar solo el precio de compra.
- Defina los controles de entrada. Especifique los documentos, la identificación de lotes, las verificaciones analíticas, el estado del embalaje y el proceso de notificación de cambios necesarios para mantener un desempeño reproducible.
El trabajo piloto aporta más valor cuando somete el catalizador a variaciones realistas de la alimentación y a períodos operativos representativos. Una prueba corta que utiliza una alimentación excepcionalmente pura y condiciones estrictamente controladas puede confirmar la viabilidad, pero quizá no revele el ensuciamiento, los efectos de transferencia de calor o la sensibilidad a las impurezas que surgen en la producción rutinaria.
La consistencia del suministro forma parte del desempeño del catalizador
Un catalizador técnicamente adecuado no puede proteger un proceso frente a materias primas inconsistentes, inventario de sustitución retrasado, documentación incompleta o cambios en las especificaciones entregadas. Esto es especialmente relevante cuando los catalizadores, reactivos especiales y materias primas a granel cruzan fronteras. La decisión de compra debe examinar la trazabilidad, la compatibilidad del embalaje, la capacidad de respuesta de los envíos, la documentación de calidad y la capacidad del proveedor para comunicar cambios antes de que lleguen a producción.
Para los productores que se abastecen en mercados internacionales, la cartera orientada a la exportación de Huafeng Chemical puede ser relevante cuando se requiere un suministro fiable de productos químicos industriales y una coordinación comercial ágil. El valor práctico no reside en un amplio catálogo de productos por sí solo; reside en la capacidad de alinear la documentación de producto, la logística y el control de especificaciones con las necesidades operativas de un proceso químico.
Por tanto, la mejor decisión sobre catalizadores rara vez consiste en elegir entre «más activo» y «menos activo». Es una elección entre resultados completos del proceso. Seleccione el material y la especificación de alimentación que preserven el rendimiento deseado, mantengan la selectividad durante la variación operativa normal, reduzcan la carga total de energía y separación, y puedan suministrarse con la consistencia que la planta necesita para operar de forma predecible.
Envíenos hoy su consulta