Navegación rápida de productos
Solicitar una cotización
¿Cómo debe gestionarse la cristalización de la resina epoxi durante el almacenamiento?
La cristalización de la resina epoxi durante el almacenamiento puede afectar la viscosidad, la consistencia del procesamiento y los programas de producción si no se aborda correctamente. ¿Cómo manejo la cristalización de la resina epoxi durante el almacenamiento? La respuesta práctica es identificar el material, calentarlo de forma controlada, restaurar la homogeneidad sin contaminación y verificar que la resina recuperada siga cumpliendo la especificación requerida para su uso previsto. Un tambor parcialmente sólido o turbio no es automáticamente un tambor defectuoso. En varias resinas epoxi líquidas, especialmente los grados basados en bisfenol A, la cristalización es un cambio físico conocido que puede producirse cuando las temperaturas de almacenamiento permanecen bajas o fluctúan con el tiempo. Sin embargo, requiere una manipulación disciplinada. El calentamiento improvisado, las temperaturas excesivas o la mezcla no controlada pueden generar un problema de calidad mucho mayor que los propios cristales.
Para compradores, formuladores y operadores de planta, la preocupación rara vez se limita a la apariencia. Una resina que no se haya redisuelto completamente puede alimentarse de forma irregular, proporcionar lecturas de viscosidad engañosas o alterar los cálculos estequiométricos cuando posteriormente se mezcla con endurecedor, diluyente, carga o pigmento. En las cadenas de suministro transfronterizas, esta cuestión también está relacionada con la duración del tránsito, las condiciones del contenedor, la capacidad del almacén, la integridad del embalaje y la claridad de la comunicación técnica entre el proveedor y el consignatario.
Por qué cristalizan las resinas epoxi líquidas
La cristalización se produce cuando las moléculas de una resina se organizan en una estructura sólida ordenada. Es diferente del curado: la resina no necesariamente ha reaccionado, y el material cristalizado a menudo puede volver a un estado líquido uniforme. Que esto ocurra depende de la química de la resina, la pureza, la distribución molecular, la temperatura de almacenamiento, el tiempo a dicha temperatura y la presencia de núcleos que favorecen el crecimiento de cristales. Algunos grados son más propensos a la cristalización debido a su estructura molecular. Otros pueden permanecer líquidos durante largos periodos bajo las mismas condiciones de almacén.
Las primeras señales pueden ser sutiles. Los operadores pueden observar turbidez, partículas finas, una capa granulosa cerca del fondo de un cubo, mayor resistencia durante el bombeo o zonas opacas en la pared interior de un tambor. Una cristalización más extensa puede producir una masa similar a la cera o un material que parece casi completamente sólido. No suponga que todo espesamiento es cristalización. La baja temperatura por sí sola aumenta la viscosidad, mientras que la contaminación, el avance parcial, la entrada de humedad o la liberación de un material incorrecto pueden generar síntomas diferentes. Antes de iniciar las tareas de recuperación, deben revisarse la etiqueta del producto, la documentación del lote, la ficha de datos de seguridad y la ficha técnica.
Confirme el estado antes de aplicar calor
Un primer paso sensato es aislar el envase afectado del uso rutinario en producción y registrar la condición observada. Compruebe el número de lote, la fecha de recepción, el historial de almacenamiento si está disponible y si el envase ha permanecido sellado. Compare la apariencia con la descripción del proveedor sobre el comportamiento normal de cristalización para ese grado. Si varios envases de un mismo envío presentan el mismo cambio tras la exposición al frío, la cristalización se convierte en una explicación más probable. Si solo un contenedor dañado o abierto se comporta de manera diferente, la contaminación o la degradación localizada merecen mayor atención.
El muestreo debe realizarse únicamente después de que el material sea lo suficientemente fluido y homogéneo como para proporcionar un resultado representativo. Tomar una muestra de una capa líquida transparente situada sobre un depósito cristalino puede llevar a una decisión de aceptación errónea. Cuando la resina se utiliza en recubrimientos regulados, sistemas eléctricos, materiales compuestos, adhesivos o aplicaciones relacionadas con el contacto con alimentos, los procedimientos internos de liberación pueden requerir verificaciones adicionales. Los criterios de aceptación pertinentes son específicos de cada producto; los controles habituales pueden incluir uniformidad visual, viscosidad, peso equivalente de epoxi, color u otros ensayos de liberación acordados. Un equipo de almacén no debe establecer límites de aprobación/rechazo cuando la especificación de compra o las instrucciones del proveedor ya los definen.
El calentamiento controlado es el método habitual de recuperación
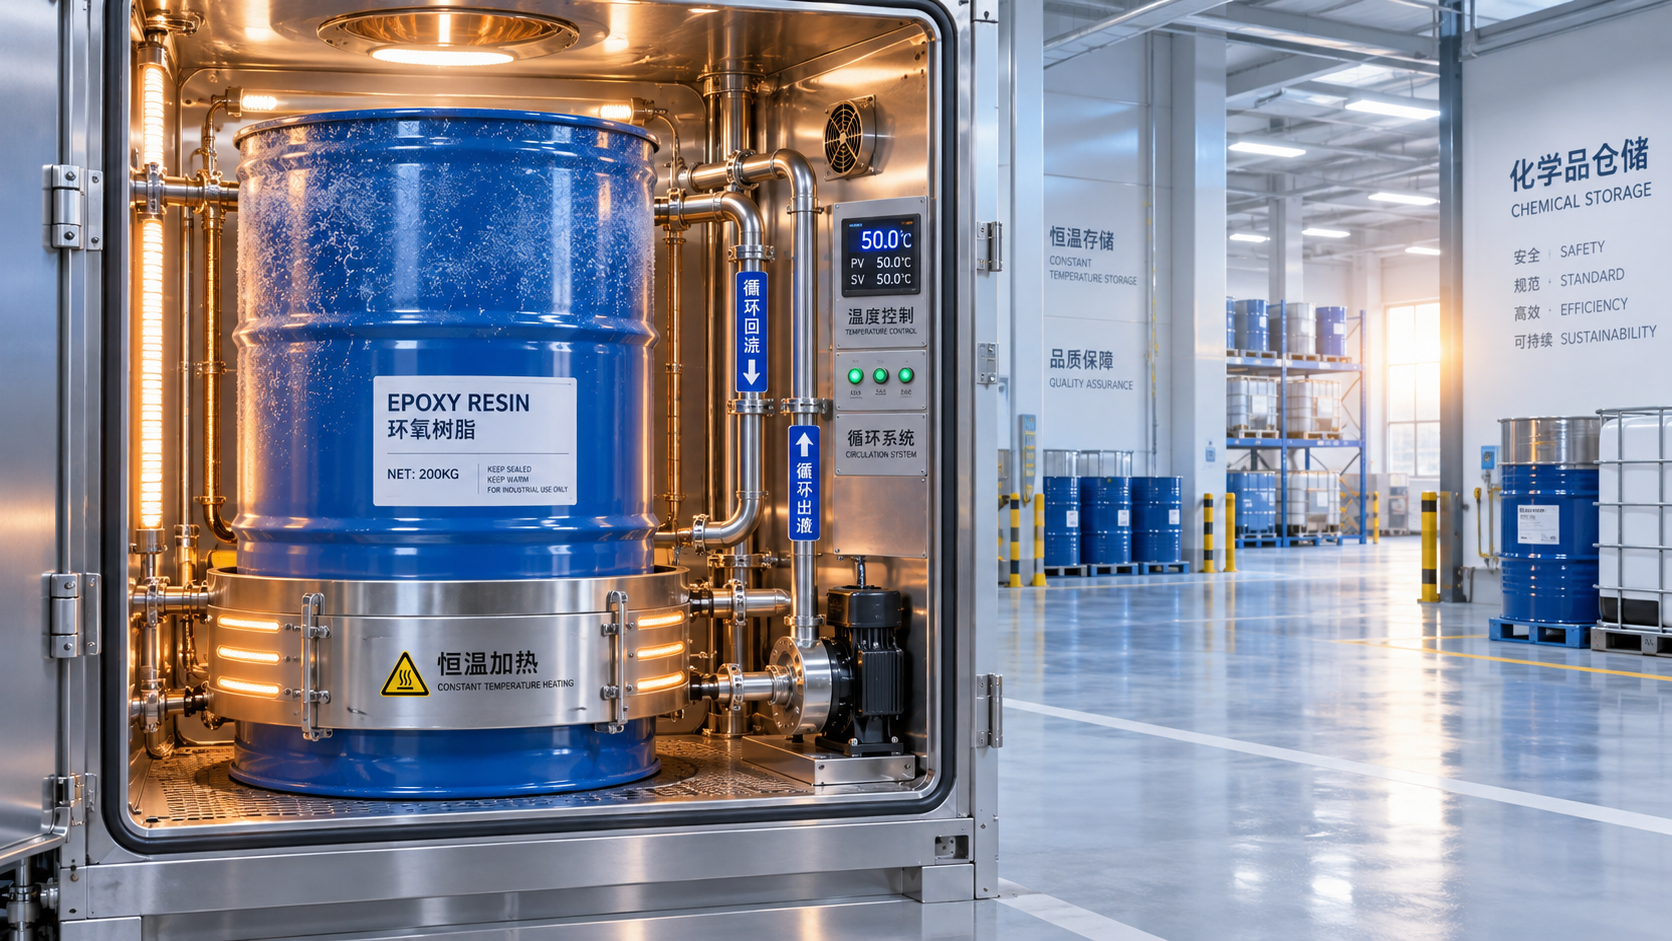
El enfoque preferido es un calentamiento gradual y uniforme en equipos adecuados para el envase y el producto químico involucrado. Según las prácticas de la planta, esto puede implicar una sala de calentamiento con temperatura controlada, un armario calefactado, un horno para tambores diseñado para contenedores químicos, un recipiente encamisado o un sistema de circulación de agua caliente. El rango de temperatura correcto y el tiempo de mantenimiento deben proceder de las instrucciones técnicas vigentes del proveedor de la resina. No existe una temperatura de calentamiento universal para la resina epoxi, y un método adecuado para un grado puede ser inadecuado para otro.
El calor debe distribuirse alrededor del contenedor en lugar de concentrarse en un solo punto. Los puntos calientes localizados pueden decolorar la resina, acelerar reacciones no deseadas, deformar los envases de plástico o generar una viscosidad desigual que oculte los cristales restantes. Las llamas directas, los calentadores no regulados y colocar los contenedores contra una superficie de alta temperatura son prácticas inadecuadas. El calentamiento por microondas también es inapropiado para envases industriales porque el calentamiento puede ser desigual y difícil de controlar. Si el material se ha transferido a un recipiente de proceso compatible, el recipiente debe permanecer cerrado o protegido de la humedad y el polvo durante el calentamiento.
No trate el calentamiento como una carrera contra el programa de producción. Un tambor grande se calienta lentamente hasta el centro, y el exterior puede sentirse caliente mientras el núcleo permanece parcialmente cristalizado. Deje que el envase se equilibre y luego inspecciónelo de nuevo. Si permanecen cristales, continúe el ciclo de calentamiento aprobado por el proveedor en lugar de aumentar la temperatura impulsivamente. Siempre que sea posible, deben evitarse los ciclos repetidos y rápidos de calentamiento y enfriamiento, ya que pueden dificultar el control del almacén y afectar las características de manipulación.
La rehomogeneización es tan importante como la fusión
Una vez que la resina se ha vuelto fluida, debe mezclarse cuidadosamente hasta que sea visualmente uniforme. Según el formato del envase y el procedimiento del centro, pueden utilizarse agitación mecánica suave, rodado del tambor cuando sea apropiado o recirculación mediante equipos cerrados compatibles. El propósito es disolver los cristales residuales e igualar la composición en todo el contenedor, no introducir aire en la resina. Una agitación excesiva puede incorporar burbujas, complicar la desgasificación posterior y aumentar la exposición si el contenedor se abre innecesariamente.
La compatibilidad es importante. Las bombas, juntas, mangueras, agitadores y líneas de transferencia deben ser adecuados para la resina y limpiarse conforme a los controles del centro. Un material simplemente “fundido” pero no mezclado aún puede mostrar una viscosidad inconsistente de un punto de extracción a otro. Después de la homogeneización, deje que el aire incorporado se libere si es necesario y luego realice los controles de calidad acordados. Si la resina no vuelve a una condición transparente u homogénea esperada tras el procedimiento de recuperación documentado, debe remitirse al equipo técnico del proveedor en lugar de forzar su uso.
Qué no hacer cuando un tambor parece sólido
Varios atajos crean riesgos evitables. No añada disolvente, diluyente reactivo, endurecedor u otra resina simplemente para reducir la viscosidad, a menos que el responsable de la formulación haya aprobado dicho cambio. Tales adiciones pueden alterar el valor epoxi, el comportamiento de curado, el contenido de volátiles, el etiquetado y el estado de homologación del cliente. No extraiga material sólido de un envase abierto con herramientas sin limpiar. Además de las preocupaciones de seguridad de los trabajadores, esta acción puede introducir materias extrañas y humedad en un producto destinado a un procesamiento químico controlado.
Evite ventilar, abrir o volver a sellar los contenedores sin comprender las instrucciones de embalaje. El calentamiento puede cambiar las condiciones de presión interna, especialmente en contenedores cerrados, y los procedimientos de seguridad del centro deben regir cualquier paso de manipulación. Si un tambor está hinchado, presenta fugas, está visiblemente dañado o se asocia con un olor inesperado, no suponga que se trata de una cristalización ordinaria. Póngalo en cuarentena e investigue a través de los canales responsables de calidad y seguridad. La distinción entre un cambio físico reversible y un envase dañado es operacionalmente importante.
Controles de almacenamiento que reducen incidentes repetidos
La medida preventiva más eficaz es mantener de forma constante la temperatura de almacenamiento recomendada por el proveedor, en lugar de limitarse a evitar la congelación. El frío estacional, las caídas nocturnas de temperatura en el almacén, las áreas de carga sin calefacción y los retrasos portuarios en invierno pueden exponer la resina a condiciones que favorecen la cristalización. El monitoreo de temperatura debe abarcar los lugares donde los productos realmente esperan: muelles de recepción, zonas de preparación, estanterías elevadas, áreas de consolidación para exportación y puntos de carga de contenedores. Un registro de temperatura tomado únicamente en una oficina no describe la condición dentro de un tambor de acero situado cerca de una pared exterior.
La rotación de inventario también ayuda. Utilice primero los lotes aptos más antiguos, respete los requisitos de vida útil indicados y evite almacenar resinas sensibles junto a puertas o fuentes de calor. Durante el transporte internacional, la selección del embalaje y la planificación del envío merecen la misma atención que el propio grado de resina. Los compradores deben analizar la ruta prevista, la estación, el tiempo de tránsito, las condiciones del almacén de destino y cualquier necesidad de protección térmica antes del despacho. Estas conversaciones son especialmente útiles cuando el material atravesará varias zonas climáticas o esperará el despacho aduanero.
Una cuestión de cadena de suministro, no solo de almacén
En el contexto de la creciente globalización del comercio, la industria química exige estándares más altos en cuanto a estabilidad de la cadena de suministro, cumplimiento normativo y capacidad de respuesta. El comportamiento de almacenamiento de la resina epoxi ilustra por qué el conocimiento técnico del producto y la coordinación de exportaciones no pueden separarse. El consignatario necesita instrucciones claras de manipulación, pero también documentos de envío precisos, etiquetado correcto, comunicación ágil sobre la información del lote y una comprensión realista del recorrido entre el sitio de producción y la planta.
Ubicada en la provincia de Shandong, un importante centro de la industria química de China, Shandong Huafeng Chemical Co., Ltd. presta servicios a un número creciente de clientes internacionales mediante capacidades integrales de comercio exterior y una amplia cartera de productos. En la práctica, este tipo de servicio de exportación es más útil cuando respalda la alineación técnica en lugar de limitarse a trasladar contenedores. Antes de liberar un pedido, los compradores pueden aclarar el grado de resina, el entorno de almacenamiento previsto, la documentación aplicable, el formato de embalaje, las necesidades de inspección y la vía de escalamiento si se produce cristalización tras la llegada.
Por lo tanto, un envase de resina epoxi cristalizada debe manipularse metódicamente: verificar su estado, consultar las instrucciones específicas del grado, calentar uniformemente, rehomogeneizar completamente y confirmar la idoneidad antes de usarlo en producción. Esta secuencia protege la consistencia del proceso sin convertir un evento de almacenamiento manejable en una desviación de calidad. Cuando el material vaya a transportarse internacionalmente, documentar estas expectativas antes del envío suele ser mucho más sencillo que resolver la incertidumbre cuando una entrega en condiciones de frío llega al almacén.
Envíenos hoy su consulta