









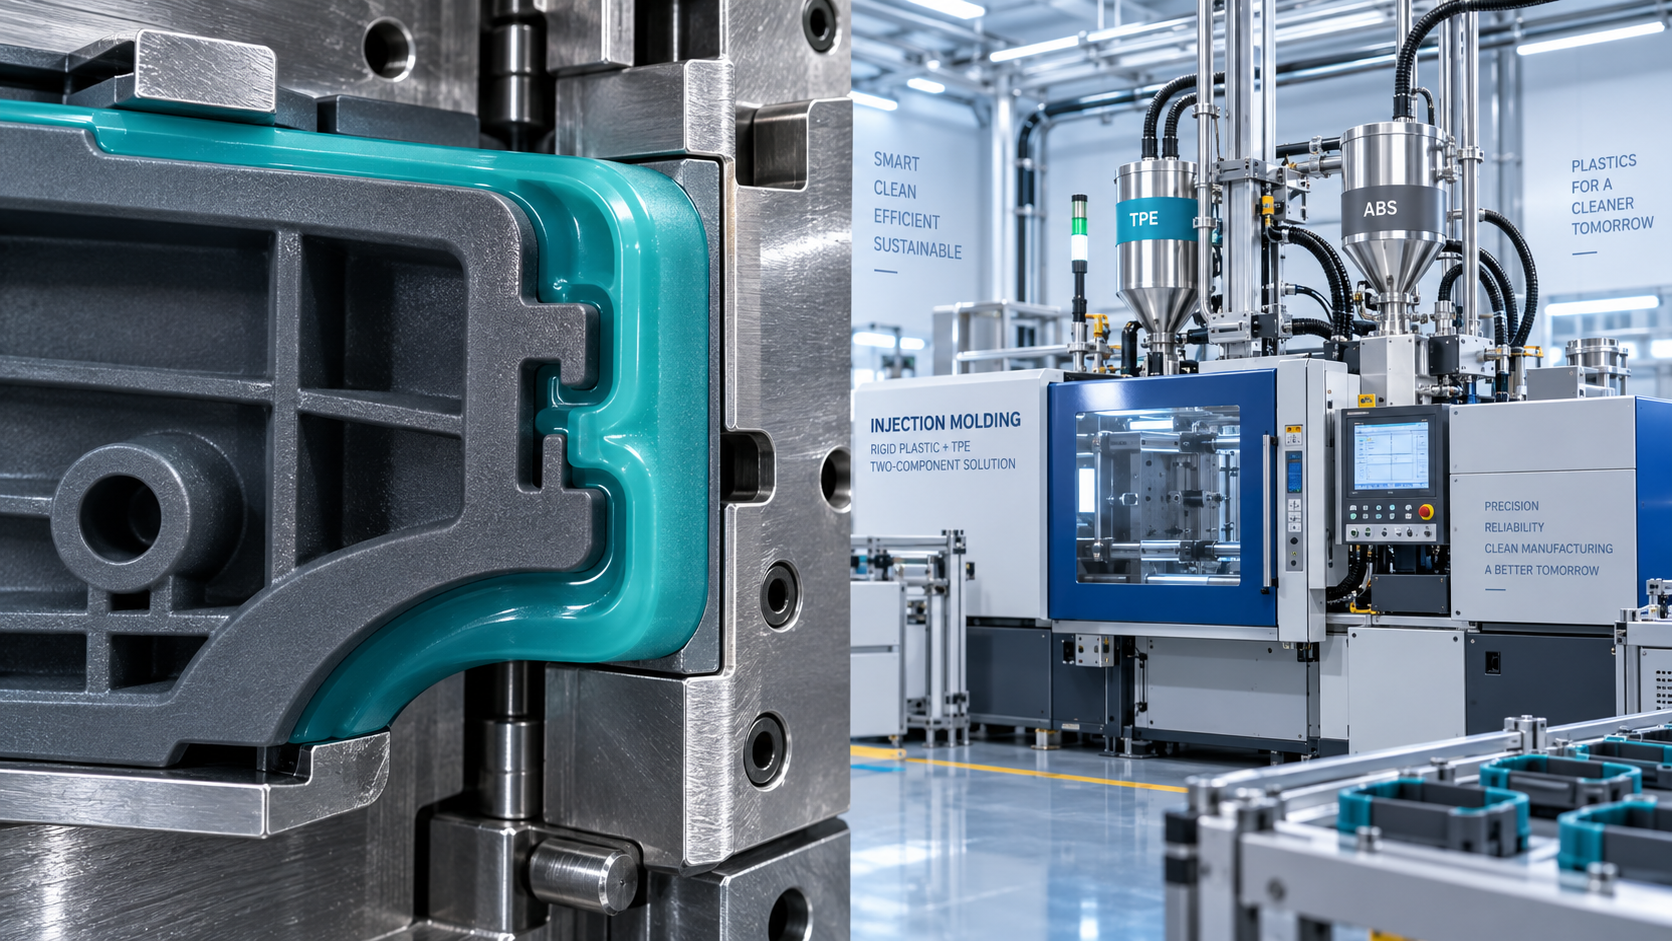
Una adhesión fiable en el sobremoldeo es esencial para los operarios que buscan componentes moldeados duraderos y de alto rendimiento. Los elastómeros termoplásticos ofrecen flexibilidad, agarre y eficiencia de procesamiento, pero una unión exitosa requiere un control riguroso de los materiales y del proceso.
El punto práctico central es sencillo: una adhesión fuerte rara vez se logra solo aumentando la temperatura. Depende de materiales compatibles, un sustrato limpio, una temperatura correcta en la interfaz, presión suficiente y una temporización estable.
Comience por la compatibilidad de materiales, no por ajustes de prueba y error
Cuando los elastómeros termoplásticos no se adhieren, los operarios suelen ajustar primero la temperatura del cilindro o la presión de inyección. Estos ajustes son importantes, pero no pueden superar de forma fiable una química de polímeros fundamentalmente incompatible.
La adhesión en el sobremoldeo se desarrolla cuando el elastómero fundido humedece el sustrato rígido, entra en contacto estrecho con él y crea interacción molecular, difusión, anclaje mecánico o una combinación de estos mecanismos.
El sustrato puede ser polipropileno, polietileno, ABS, policarbonato, nailon, poliéster o un inserto metálico. Cada material tiene diferente energía superficial, polaridad, tolerancia al calor y comportamiento de unión.
Por ejemplo, muchos grados de TPE se adhieren eficazmente al polipropileno porque su formulación incluye fases de poliolefina compatibles. Un TPE seleccionado para PP puede tener un bajo rendimiento sobre ABS o policarbonato.
Solicite siempre al proveedor las indicaciones de adhesión para el grado exacto de sustrato. Declaraciones genéricas como “se adhiere a plásticos” son insuficientes para las decisiones de producción y la planificación de calidad.
Compruebe si el sustrato incluye cargas, retardantes de llama, aditivos desmoldeantes, contenido reciclado, pigmentos o lubricantes. Estos ingredientes pueden modificar el comportamiento superficial incluso cuando la familia de resinas permanece sin cambios.
Realice una prueba de compatibilidad pequeña y controlada antes de cambiar todo el proceso de producción. Moldee muestras utilizando el sustrato previsto, el grado de TPE previsto, la geometría objetivo y condiciones de ciclo representativas.
Evalúe tanto la adhesión inmediata como la adhesión tras acondicionamiento. Una pieza que parece segura después del moldeo puede separarse tras exposición al calor, humedad, contacto químico, impacto, flexión repetida o ciclos térmicos.
Utilice ensayos de pelado, tracción, tensión, cizallamiento por solape o separación funcional adecuados para el componente. El ensayo debe reproducir cómo se someterá realmente a esfuerzos la pieza moldeada durante el servicio.
Controle la superficie del sustrato antes de que entre en el molde
La contaminación superficial es una de las causas más comunes de una adhesión inconsistente en el sobremoldeo. El aceite, el polvo, las huellas dactilares, la humedad, los residuos de migración y los agentes desmoldeantes pueden impedir un contacto íntimo entre polímeros.
Un sustrato visualmente limpio no está necesariamente listo para la unión. Niveles bajos de silicona, cera, aditivo antiestático o fluido de mecanizado pueden crear una interfaz débil que solo se hace visible durante las pruebas.
Establezca un método definido de manipulación para insertos y sustratos premoldeados. Utilice guantes limpios cuando sea necesario, recipientes cubiertos, superficies de trabajo designadas y tiempos de exposición cortos antes del moldeo.
Si las piezas se limpian, verifique que el propio proceso de limpieza no deje residuos. Algunos detergentes acuosos, disolventes o minerales del agua de enjuague pueden afectar la unión cuando el secado es incompleto.
Seque completamente el sustrato cuando intervengan materiales sensibles a la humedad. El nailon, el poliéster y determinados plásticos técnicos cargados pueden absorber agua y producir defectos en la interfaz o vacíos relacionados con vapor durante el sobremoldeo.
Para combinaciones difíciles, puede ser necesaria la activación superficial. El plasma, la corona, el tratamiento por llama, el texturizado láser y las imprimaciones químicas pueden aumentar la energía superficial o crear características útiles de anclaje mecánico.
El tratamiento superficial debe validarse en lugar de asumirse eficaz. Mida la energía superficial cuando sea práctico y confirme después las mejoras mediante ensayos de piezas moldeadas en condiciones normales de fabricación.
La temporización es importante después de la activación. Algunas superficies tratadas pierden gradualmente su condición de alta energía debido al envejecimiento, la contaminación o la migración, por lo que debe definirse el tiempo máximo permitido antes del sobremoldeo.
La textura mecánica puede mejorar la retención, pero no sustituye a los materiales compatibles. Los moleteados, orificios, socavados, nervaduras y ranuras deben reforzar la unión en lugar de ocultar una mala adhesión interfacial.
Use la temperatura para mejorar el humedecimiento sin dañar la interfaz
La temperatura afecta considerablemente a los elastómeros termoplásticos durante el sobremoldeo, ya que la viscosidad controla la capacidad del fundido para humedecer el sustrato y llenar pequeñas características de la interfaz antes de solidificarse.
Un fundido demasiado frío puede fluir adecuadamente por la cavidad y aun así no formar un contacto molecular estrecho. La unión resultante suele parecer débil, irregular o fácil de pelar.
Aumentar la temperatura del fundido puede mejorar el humedecimiento, pero solo dentro de la ventana de procesamiento recomendada por el proveedor. Un calor excesivo puede degradar el TPE, decolorar la pieza, generar olor o aumentar la rebaba.
La temperatura del sustrato rígido es igualmente importante. Un sustrato frío solidifica rápidamente la primera capa de TPE, reduciendo el humedecimiento y limitando la difusión en la interfaz.
Aumente gradualmente la temperatura del molde y compare los resultados de adhesión con el tiempo de ciclo, la estabilidad dimensional y la calidad superficial. Un molde más caliente mejora con frecuencia la consistencia de la unión de forma más eficaz que una temperatura excesiva del cilindro.
El precalentamiento de insertos puede ser útil cuando los metales o componentes rígidos gruesos extraen calor rápidamente. Sin embargo, utilice calentamiento controlado para evitar deformación, oxidación, riesgos para el operario o temperaturas inconsistentes de los insertos.
Supervise las temperaturas reales en lugar de depender únicamente de los puntos de ajuste de la máquina. Las zonas del cilindro, la temperatura de la boquilla, la temperatura del molde, la temperatura del canal caliente y la temperatura del sustrato pueden diferir de los valores mostrados.
Registre las mediciones de temperatura tanto durante el arranque como en la producción estable. Algunos problemas de adhesión aparecen después de que el equipo alcanza el equilibrio térmico, en lugar de producirse durante las primeras muestras aprobadas.
Si utiliza material reciclado, evalúe si el historial térmico ha modificado el flujo del fundido o el comportamiento de degradación. Un contenido variable de material reprocesado puede generar variaciones de adhesión pese a que los ajustes nominales de temperatura no cambien.
Ajuste las condiciones de inyección y compactación para un contacto completo de la interfaz
La velocidad de inyección influye en el equilibrio entre llenado, calentamiento por cizallamiento, evacuación de aire y humedecimiento de la interfaz. El ajuste correcto depende del espesor de la pieza, el diseño de la compuerta, la longitud de flujo y la viscosidad del TPE.
Una inyección muy lenta puede permitir un enfriamiento prematuro en la superficie del sustrato. Una inyección muy rápida puede provocar chorro, aire atrapado, marcas de quemado, cizallamiento excesivo o un aspecto estético inestable.
Comience con el intervalo recomendado por el proveedor del material y ajuste después una variable cada vez. Compare las piezas mediante un ensayo de adhesión documentado en lugar de basarse únicamente en la inspección visual.
Mantenga una presión de inyección suficiente para llenar completamente la interfaz, especialmente alrededor de nervaduras, esquinas y texturas. Los llenados incompletos en zonas ocultas de la interfaz pueden convertirse posteriormente en delaminación localizada.
La presión de compactación y el tiempo de mantenimiento pueden mejorar el contacto mientras la compuerta permanece abierta. Sin embargo, una compactación excesiva puede causar rebaba, tensión, deformación y defectos estéticos cerca del límite de sobremoldeo.
Utilice la supervisión de presión en cavidad cuando el componente sea crítico o el volumen de producción sea alto. Proporciona una visión más clara del comportamiento real de llenado y compactación que la presión hidráulica por sí sola.
La ubicación de la compuerta merece especial atención. Colóquela para promover un flujo uniforme a través del área de unión y evitar líneas de soldadura, marcas de vacilación o atrapamientos de aire en ubicaciones sometidas a alta tensión.
Siempre que sea posible, dirija primero el frente de fundido hacia la mayor superficie de unión. Esto mantiene el sustrato más caliente y reduce el riesgo de que la interfaz se solidifique antes de que finalice la compactación.
Ventee correctamente el molde. El gas atrapado puede impedir el contacto local, crear marcas de quemado y producir debilidad intermitente de la unión que los operarios pueden atribuir erróneamente a la calidad de la resina.
Gestione de forma consistente la humedad, el almacenamiento y la manipulación de materiales
El control de la humedad afecta tanto al aspecto de la pieza moldeada como a la adhesión en el sobremoldeo. Dependiendo de la química del TPE, el agua absorbida puede causar vetas, burbujas, mal acabado superficial, variación de viscosidad o debilidad en la interfaz.
Siga las especificaciones de secado del proveedor de TPE respecto a temperatura, tiempo, punto de rocío y exposición máxima después del secado. No asuma que un programa de secado sirve para todos los grados de elastómeros termoplásticos.
Mantenga el material seco en tolvas selladas o sistemas de alimentación controlados siempre que sea posible. Las bolsas abiertas junto a la máquina de moldeo pueden reabsorber rápidamente la humedad en entornos de producción húmedos.
La contaminación del material merece la misma atención que la humedad. La mezcla de grados de TPE incompatibles, concentrados de color, compuestos de purga o resina residual de ciclos anteriores puede alterar drásticamente la adhesión.
Utilice una identificación clara de materiales, limpieza controlada de tolvas y purgas de arranque documentadas. Una pequeña cantidad de residuo incompatible puede hacer que las primeras piezas de producción no superen las pruebas de adhesión.
Algunas instalaciones industriales utilizan aditivos funcionales sensibles a la humedad en operaciones de limpieza y gestión del agua. Por ejemplo,poliacrilato de sodio CAS#9003-04-7 debe almacenarse cuidadosamente porque la exposición a la humedad puede afectar su comportamiento de manipulación.
Ese material es relevante para formulaciones industriales y aplicaciones de retención de agua, no como una solución universal para la unión de TPE. Evite introducir aditivos no relacionados en compuestos de moldeo sin una evaluación formal de compatibilidad.
Mantenga la trazabilidad de lotes tanto para el sustrato rígido como para el material de sobremoldeo. La trazabilidad ayuda a distinguir la variación del proceso de los cambios relacionados con el lote cuando el rendimiento de adhesión cambia inesperadamente.
Ante defectos recurrentes, compare los números de lote de resina, los registros de secado, la humedad, los cambios de turno, la temperatura del molde y las alarmas de la máquina antes de realizar ajustes generales del proceso.
Diseñe la pieza y el utillaje para favorecer una unión duradera
El diseño de la pieza determina cuánta tensión llega a la interfaz. Incluso una excelente adhesión química puede fallar cuando esquinas afiladas, áreas de unión delgadas, cambios bruscos de espesor o geometrías propensas al pelado concentran las cargas.
Utilice radios generosos en las transiciones entre plástico rígido y elastómeros termoplásticos. Las transiciones redondeadas reducen la tensión local y ayudan al TPE a fluir suavemente sobre el sustrato.
Diseñe para cizallamiento y compresión siempre que sea posible, en lugar de depender exclusivamente de la resistencia al pelado. La carga de pelado concentra la fuerza en el borde de unión y resulta especialmente exigente para muchas estructuras sobremoldeadas.
Las características de retención mecánica pueden proporcionar una valiosa redundancia. Los orificios pasantes, ventanas, socavados, ranuras y secciones envolventes permiten que el elastómero se bloquee sobre el componente rígido después del enfriamiento.
Las características de retención deben seguir permitiendo un llenado fiable del molde y la expulsión de la pieza. Los canales extremadamente estrechos pueden solidificarse pronto, mientras que los socavados pronunciados pueden complicar el utillaje y dañar el TPE durante el desmoldeo.
Mantenga un espesor de pared suficientemente uniforme en el área de sobremoldeo. Los grandes cambios de espesor pueden crear enfriamiento diferencial, rechupes, tensión interna y presión de contacto inconsistente en toda la interfaz.
Revise las diferencias de contracción entre el sustrato y el TPE. La contracción diferencial puede apretar el conjunto o separar el elastómero del sustrato después del enfriamiento.
Tenga en cuenta las condiciones de servicio durante la revisión del diseño. Los aceites, limpiadores, calor, exposición a UV, humedad y compresión repetida pueden afectar con el tiempo tanto al elastómero como a la interfaz unida.
Establezca una rutina práctica de solución de problemas para la delaminación
Cuando aparezca delaminación, evite cambiar varios parámetros a la vez. Los ajustes de múltiples variables pueden ocultar temporalmente el defecto y hacer imposible identificar la causa real.
Primero, inspeccione dónde se produce la falla. La falla adhesiva en la interfaz sugiere problemas de compatibilidad, contaminación, humedecimiento o temperatura, mientras que el desgarro cohesivo dentro del TPE suele indicar una unión más fuerte.
Compare las piezas defectuosas y aceptables del mismo molde. Compruebe la ubicación de la compuerta, la posición de la cavidad, la temporización del ciclo, la condición estética, el lote de sustrato, el lote de TPE y el historial de manipulación del operario.
Busque un patrón entre las cavidades. Una sola cavidad débil puede indicar ventilación obstruida, enfriamiento desigual del molde, contaminación localizada, textura dañada o un desequilibrio en el flujo del canal.
Revise las superficies del molde en busca de acumulación de agente desmoldeante, corrosión, abrasión o residuos de materiales anteriores. El mantenimiento del molde afecta directamente al contacto con el sustrato y debe formar parte de los planes de control de adhesión.
Utilice un plan experimental sencillo cuando se requiera optimización. Modifique sistemáticamente la temperatura del fundido, la temperatura del molde, la velocidad de inyección y las condiciones de compactación, manteniendo constantes todos los demás factores.
Documente los resultados en una tabla de ventana de proceso. Registre los ajustes, el peso de la pieza, el tiempo de ciclo, los defectos visuales, los valores de ensayo de adhesión y el modo de falla para cada condición de prueba.
Después de identificar una condición robusta, defina los límites operativos superiores e inferiores. Un proceso que funciona solo con un ajuste exacto es frágil y probablemente genere problemas de calidad en el futuro.
Capacite a los operarios para reconocer señales tempranas de advertencia, incluida la rebaba, las vetas, los llenados incompletos, la opacidad superficial, el olor inusual, el peso inconsistente de las piezas y los cambios en el comportamiento de pelado.
Verifique la adhesión en condiciones reales de servicio
Superar una prueba inicial de pelado a temperatura ambiente no constituye la prueba final de la calidad del sobremoldeo. La pieza debe mantener su rendimiento durante toda la exposición ambiental y mecánica prevista.
Seleccione las pruebas de validación según la aplicación. Los agarres para productos de consumo pueden requerir pruebas de sudor, protector solar y flexión repetida, mientras que los componentes industriales pueden necesitar resistencia a aceite, detergente, calor o vibración.
Acondicione las muestras antes de ensayarlas cuando sea relevante. El envejecimiento térmico, la exposición a humedad, los ciclos de frío, la inmersión en agua y la exposición química pueden revelar fallas retardadas de la interfaz que las pruebas inmediatas no detectan.
Pruebe las áreas de menor rendimiento, no solo las ubicaciones convenientes. Las esquinas, secciones delgadas, zonas adyacentes a la compuerta, líneas de soldadura y superficies muy curvadas suelen proporcionar la información más útil.
Defina los criterios de aceptación antes de aprobar la producción. Especifique el método de ensayo, la cantidad de muestras, el procedimiento de acondicionamiento, el umbral de falla, el modo de falla y la frecuencia de los controles de calidad continuos.
Comparta estos requisitos con proveedores de materiales, moldeadores y equipos de calidad. El rendimiento de la adhesión es el resultado de un sistema, por lo que las especificaciones desconectadas generan incertidumbre evitable durante la producción.
Conclusión: mejore la adhesión controlando toda la interfaz
Mejorar la adhesión de elastómeros termoplásticos en el sobremoldeo requiere más que aumentar la temperatura o la presión. Los mejores resultados se obtienen al combinar los materiales, preparar las superficies, controlar el calor y validar el proceso completo.
Para los operarios, el enfoque más eficaz es una solución de problemas disciplinada: primero confirme la compatibilidad, proteja la superficie del sustrato, estabilice las condiciones de moldeo y utilice pruebas repetibles para verificar cada mejora.
Cuando la interfaz se diseña, procesa e inspecciona como una característica crítica de producción, el riesgo de delaminación disminuye y las piezas sobremoldeadas ofrecen la flexibilidad, el agarre y la durabilidad esperados durante el servicio.