









Navegación rápida de productos
Solicitar una cotización
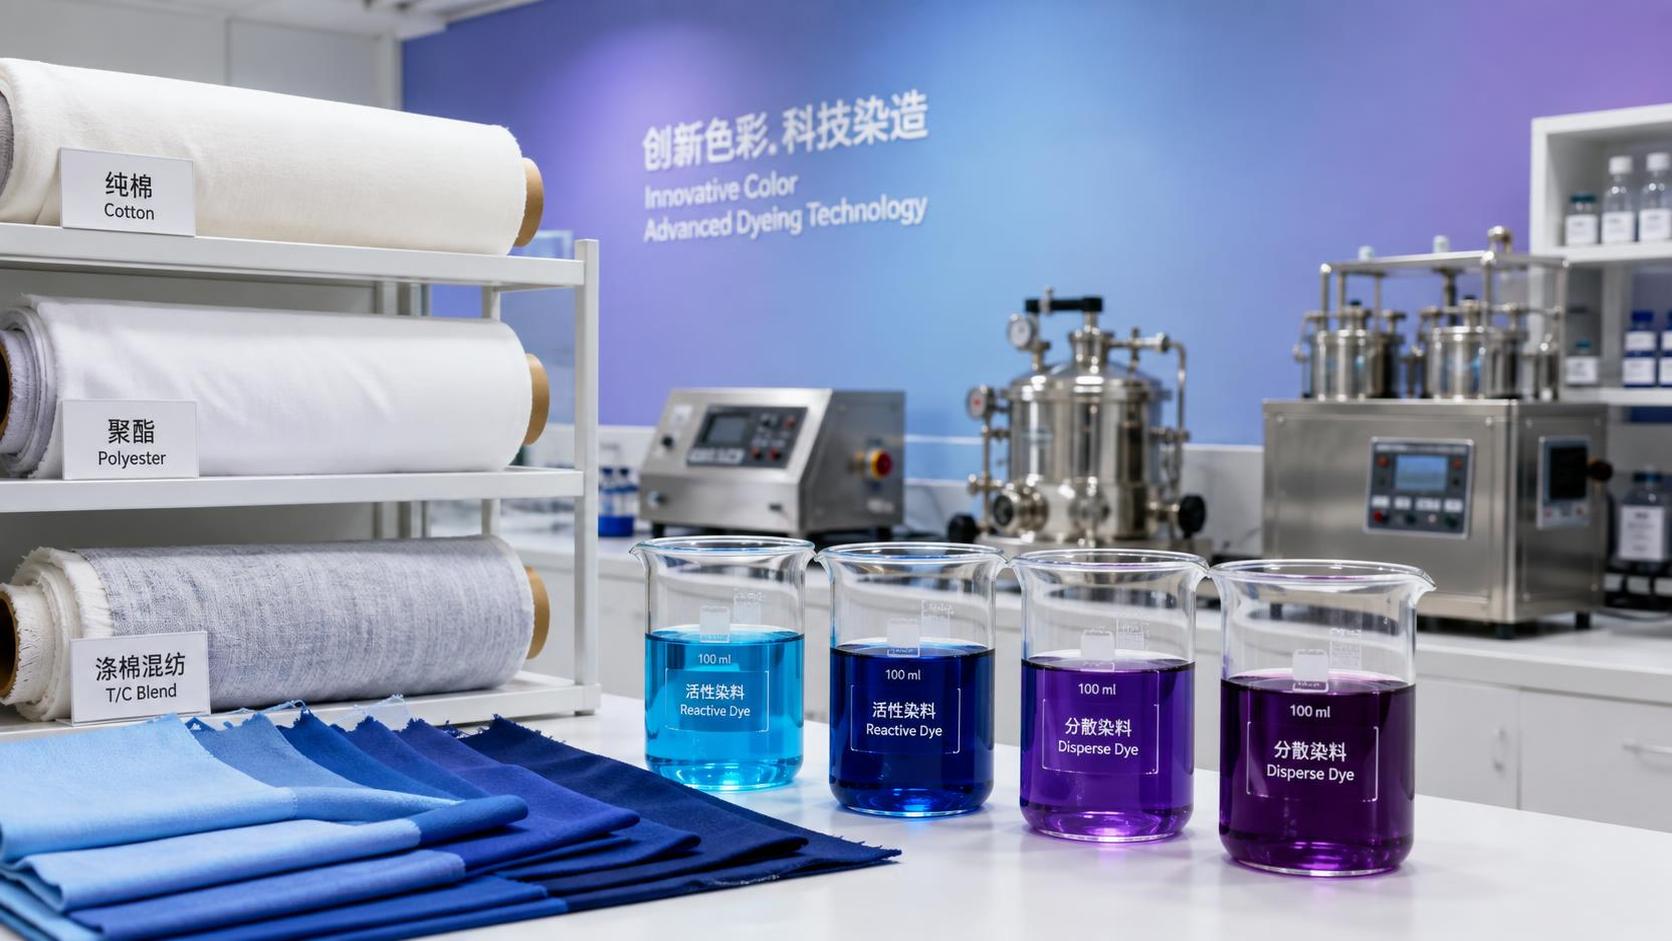
La selección de colorantes textiles para algodón, poliéster y tejidos mezclados no consiste simplemente en consultar una carta de colores. Un azul que parece correcto en una muestra de laboratorio puede fallar tras el lavado, migrar durante el termofijado, manchar una fibra adyacente o no cumplir los requisitos sobre sustancias restringidas. Para los evaluadores técnicos, la decisión real es si un sistema de colorantes puede proporcionar color reproducible, la solidez requerida, condiciones de producción viables y un perfil de cumplimiento aceptable en el sustrato real.
Esta decisión comienza con la química de las fibras. El algodón es una fibra celulósica hidrófila con grupos hidroxilo reactivos. El poliéster es un polímero sintético hidrófobo cuya estructura compacta requiere calor para permitir que las moléculas de colorante se difundan en su interior. Los tejidos mezclados combinan ambos comportamientos y, a menudo, generan un equilibrio entre consistencia del tono, complejidad del proceso y rendimiento de solidez.
El enfoque más fiable consiste en evaluar primero el tejido y seleccionar después la clase de colorante y la ruta de proceso. Partir de un tipo de colorante conocido e intentar aplicarlo a todos los sustratos es uno de los errores más costosos que puede cometer una fábrica o un equipo de aprovisionamiento.
Comience por el sustrato, no por el color objetivo
Antes de comparar colorantes textiles, confirme cuál es realmente la composición del tejido. “Rico en algodón” o “mezcla de poliéster” no es lo suficientemente específico para una aprobación de producción. Los porcentajes de fibra, la construcción del hilo, el gramaje del tejido, el contenido de blanqueador óptico, la calidad del pretratamiento, los agentes de acabado y el uso final previsto pueden modificar el comportamiento de teñido.
Por ejemplo, un tejido para ropa de trabajo de poliéster/algodón 65/35 no se comportará como un tejido ligero para camisería 50/50. La parte de poliéster puede dominar el aspecto visual después del teñido, mientras que la parte de algodón puede seguir determinando los requisitos de lavado posterior y el riesgo de manchado. Un tejido perchado, un tejido plano con acabado de resina y un punto con gestión de la humedad pueden requerir controles de pretratamiento diferentes incluso cuando su contenido nominal de fibra es idéntico.
Por ello, la revisión técnica debe comenzar con un breve perfil del material:
- Composición exacta de las fibras, incluido elastano, viscosa, nailon o contenido reciclado cuando corresponda
- Construcción, gramaje, densidad y características superficiales del tejido
- Tratamientos previos como blanqueo, mercerización, termofijado, blanqueamiento óptico o acabado repelente al agua
- Profundidad de tono requerida y tolerancias de color
- Expectativas de solidez según el uso final: lavado, frote, transpiración, luz, cloro, sublimación o limpieza en seco
- Restricciones químicas aplicables, especificaciones del cliente y requisitos del mercado de destino
Este perfil evita un problema habitual de aprovisionamiento: aprobar un colorante basándose en un resultado de laboratorio atractivo sin confirmar si el tejido de producción, el equipo de proceso y la secuencia de acabado pueden reproducir el mismo resultado.
Algodón: los colorantes reactivos suelen ser el punto de referencia
Para el algodón y otras fibras celulósicas, los colorantes reactivos suelen ser la opción preferida cuando se requieren tonos brillantes y alta solidez en húmedo. Su principal ventaja es la unión química. En condiciones alcalinas controladas, el colorante reacciona con la celulosa y crea un enlace covalente que puede aportar un color duradero cuando la fijación y el lavado posterior se gestionan adecuadamente.
Esta última condición es importante. El teñido reactivo no consiste simplemente en “añadir colorante, sal y álcali”. La hidrólisis compite con la fijación. Un colorante reactivo hidrolizado ya no se une al algodón y debe eliminarse mediante un jabonado y enjuague eficaces. Si el lavado posterior es insuficiente, el tejido puede presentar baja solidez al lavado, manchado de retorno o un rendimiento de frote irregular, aunque el tono inicial parezca aceptable.
Al evaluar colorantes textiles reactivos para algodón, los revisores deben mirar más allá de la fuerza colorística nominal. Entre las cuestiones importantes se incluyen:
- ¿El colorante tiene una reactividad adecuada para la ventana de temperatura y tiempo disponible en la fábrica?
- ¿Qué tan estable es el tono frente a pequeños cambios en la dosificación de sal, la adición de álcali, la relación de baño y la calidad del agua?
- ¿Es el colorante compatible con el método de teñido seleccionado: agotamiento, pad-batch, pad-steam continuo o teñido en prenda?
- ¿Puede la fábrica lograr la eficiencia de lavado posterior requerida sin un consumo excesivo de agua, energía o tiempo de ciclo?
- ¿La combinación tricromática seleccionada desarrolla el color de manera uniforme en profundidades claras, medias y oscuras?
Los colorantes directos todavía pueden considerarse para determinadas aplicaciones de algodón, especialmente cuando la economía y un proceso más sencillo son más importantes que una exigente solidez en húmedo. Sin embargo, suelen basarse en afinidad física más que en enlaces covalentes, por lo que su idoneidad debe evaluarse cuidadosamente para prendas, toallas, textiles infantiles o artículos expuestos a lavados frecuentes.
Los sistemas de colorantes a la tina, sulfurosos, pigmentarios y naturales también tienen aplicaciones específicas en el mercado. Los colorantes a la tina pueden seleccionarse para requisitos de solidez exigentes; los colorantes sulfurosos son habitualmente relevantes para tonos oscuros económicos; los pigmentos pueden resultar útiles cuando es aceptable una coloración basada en ligante. Ninguno de estos sistemas debe considerarse intercambiable con los colorantes reactivos. Su química de proceso, impacto sobre el tacto, gama de tonos y consideraciones de cumplimiento difieren sustancialmente.
Poliéster: la selección de colorantes dispersos depende del comportamiento térmico
El poliéster tiene poca afinidad por los colorantes solubles en agua. Su ruta de coloración estándar utiliza colorantes dispersos, colorantes finamente dispersos y de baja solubilidad en agua, diseñados para difundirse en el poliéster a temperatura elevada. En el teñido por agotamiento, esto suele implicar condiciones de alta temperatura. En procesos de termofijado o transferencia, el calor seco controlado es fundamental para la transferencia y fijación del colorante.
Para el poliéster, la cuestión más importante no es solo si un colorante disperso iguala el tono objetivo. Es si el colorante se mantiene estable durante el historial térmico del tejido. El termofijado, curado, estampación, laminación y planchado pueden influir en el comportamiento de migración o sublimación.
Por tanto, la evaluación de colorantes dispersos debe incluir lo siguiente:
- Desarrollo de color: ¿Puede el colorante alcanzar la profundidad requerida sin problemas de igualación inaceptables ni dosificación excesiva?
- Igualación y reproducibilidad: ¿Tiñe de forma uniforme entre lotes, especialmente en tejidos de alta densidad o construcciones con hilos texturizados?
- Respuesta al lavado reductor: ¿Puede eliminarse eficazmente el colorante superficial no fijado para mejorar la solidez en húmedo?
- Solidez a la sublimación: ¿Se mantendrá estable el tono durante la exposición posterior al calor?
- Solidez a la luz: ¿Es el colorante adecuado para cortinas, interiores de automóviles, artículos de exterior u otros usos expuestos a la luz?
- Compatibilidad: En tonos compuestos, ¿los colorantes individuales presentan velocidades de teñido y estabilidad térmica similares?
Un problema frecuente de producción surge cuando el poliéster se tiñe correctamente en la tintorería, pero posteriormente presenta un cambio de tono tras la estampación por transferencia térmica, el recubrimiento o el acabado a alta temperatura. La causa raíz puede ser un perfil de sublimación insuficiente, en lugar de un error en la receta original. Los ensayos deben reflejar toda la ruta de fabricación, no solo la etapa de teñido.
Los tejidos mezclados requieren una estrategia de proceso, no un colorante de compromiso
Las mezclas de poliéster/algodón se encuentran entre los sustratos más comunes y complejos en la coloración textil. Dado que el algodón y el poliéster requieren clases de colorantes diferentes, una mezcla normalmente necesita una estrategia de teñido coordinada. La ruta adecuada depende de la proporción de fibras, la profundidad del tono, el equipo de producción, el estándar de calidad y de si una fibra debe dominar visualmente.
Para muchos tejidos de poliéster/algodón, una ruta de dos baños ofrece un control más claro. El poliéster se tiñe con colorantes dispersos en condiciones de alta temperatura, seguido del teñido del algodón con colorantes reactivos. Este enfoque puede favorecer un buen desarrollo del tono y pasos de corrección más manejables, aunque requiere más tiempo, agua y manipulación.
Los sistemas de un baño o una etapa pueden reducir el tiempo de proceso en circunstancias adecuadas, pero requieren combinaciones cuidadosamente ajustadas de colorantes dispersos y reactivos. Los perfiles de temperatura, los cambios de pH, el uso de electrolitos y los auxiliares deben controlarse para que una clase de colorante no perjudique el rendimiento de la otra. Una ruta que parece eficiente sobre el papel puede resultar costosa si genera colas, manchas de tonalidad incorrecta o correcciones repetidas de tono.
La evaluación de mezclas también debe tener en cuenta el metamerismo visual. Dos fórmulas pueden parecer equivalentes bajo una fuente de luz, pero diferir bajo luz diurna, iluminación comercial o iluminación LED, porque el algodón y el poliéster reflejan el color de manera distinta. Para prendas de marca, uniformes y colecciones coordinadas, la evaluación bajo múltiples fuentes de luz debe formar parte de la aprobación de laboratorio.
Los objetivos de solidez del color deben orientar la selección del colorante desde el inicio
Las pruebas de solidez suelen tratarse como una barrera final de calidad. En realidad, deberían influir en la selección del colorante desde el principio. Un azul marino oscuro para prendas de moda, un negro para ropa de trabajo industrial y un rojo brillante para textiles del hogar pueden requerir prioridades diferentes.
La solidez al frote en húmedo puede ser difícil en tonos profundos, especialmente si la eliminación del colorante superficial es incompleta. La solidez al lavado depende de la fijación, el aclarado y la química del colorante. La solidez a la transpiración es importante para prendas que se llevan cerca de la piel. La solidez a la luz cobra mayor importancia en mobiliario textil, textiles para transporte y productos de exterior. La resistencia al agua clorada puede ser esencial para trajes de baño, mientras que la solidez a la sublimación es importante para artículos de poliéster expuestos al calor.
Los evaluadores técnicos deben solicitar ensayos que reproduzcan el artículo real y su exposición probable, en lugar de basarse en una afirmación genérica de “buena solidez”. El método de ensayo, la profundidad del tono, la construcción del tejido y la condición de acabado deben documentarse junto con el resultado. Un colorante que funciona bien a una profundidad media puede comportarse de forma distinta en un negro saturado o en un tono inspirado en colores fluorescentes.
No separe el cumplimiento del desarrollo del color
En las cadenas globales de suministro textil, la idoneidad de los colorantes textiles incluye cumplimiento químico, trazabilidad y preparación documental. Los compradores pueden aplicar listas de sustancias restringidas, límites específicos para aminas aromáticas, requisitos relacionados con formaldehído o metales pesados y normas específicas de marca sobre sustancias sensibilizantes o preocupantes para el medio ambiente. Los requisitos varían según el mercado y el cliente, por lo que una declaración general de idoneidad no es suficiente.
Durante la cualificación de proveedores, solicite fichas técnicas actualizadas, fichas de datos de seguridad, información del índice de color cuando esté disponible y declaraciones pertinentes para el mercado previsto. Confirme si los documentos de respaldo se refieren al grado exacto del producto y al estado actual de producción. Para mezclas y formulaciones de tonos complejas, la revisión de cumplimiento debe abarcar cada colorante y auxiliar pertinente, no solo el componente principal del colorante.
La continuidad del suministro merece la misma atención. Un colorante técnicamente aceptable tiene un valor limitado si no pueden gestionarse de forma fiable la consistencia entre lotes, la documentación de exportación, la idoneidad del embalaje o la respuesta a las correcciones de tono. Los exportadores de productos químicos que atienden a clientes textiles internacionales deben vincular la selección de productos con una ejecución práctica del comercio exterior: especificaciones claras, comunicación controlada, documentación de envío adecuada y planificación realista de plazos de entrega.
Como proveedor de servicios de exportación química con sede en Shandong, Huafeng Chemical apoya a compradores internacionales que necesitan evaluar no solo la idoneidad del colorante, sino también la vía comercial y documental que respalda una decisión de suministro. Para los equipos técnicos, la conversación más útil con el proveedor es específica: identificar el sustrato, la ruta de proceso, el objetivo de rendimiento, el mercado de destino y las pruebas de aprobación antes de discutir un paquete final de colorantes.
Una secuencia práctica de aprobación para equipos técnicos
La selección fiable de colorantes rara vez procede de una sola muestra de laboratorio. Se logra reduciendo la incertidumbre por etapas. Comience con una muestra de tejido representativa, incluido el mismo pretratamiento y acabado previstos para producción. Evalúe los sistemas de colorantes candidatos en cuanto a tono, igualación y solidez básica. Después, lleve las formulaciones más prometedoras a condiciones piloto que se asemejen a la maquinaria real de la fábrica, la relación de baño, la curva de calentamiento y la capacidad de lavado posterior.
Para mezclas, pruebe ambos componentes de fibra después de cada etapa principal del proceso. Revise no solo el color final, sino también el manchado, la contaminación cruzada, los cambios de resistencia a la tracción o elasticidad, el tacto del tejido y la estabilidad térmica. Cuando un tono requiera corrección, identifique si el problema procede de la afinidad de la fibra, la compatibilidad de los colorantes, la variación del pretratamiento o el control del proceso antes de cambiar la receta de colorantes.
Por último, establezca un registro de aprobación que incluya la clase de colorante, la identificación del producto, el rango de receta, las condiciones del proceso, el estándar objetivo, los métodos de ensayo y la referencia aprobada. Este registro se vuelve especialmente valioso cuando la producción se traslada entre fábricas, cambian los lotes de tejido o un cliente solicita un pedido repetido meses después.
La mejor combinación es la que sigue siendo fiable cuando interviene la realidad de producción
El algodón generalmente requiere sistemas de colorantes capaces de formar enlaces duraderos con la celulosa; el poliéster requiere colorantes dispersos que funcionen bajo calor; y los tejidos mezclados exigen coordinación entre ambas químicas. Sin embargo, la opción más adecuada nunca se define únicamente por el tipo de fibra. Se define por la relación entre sustrato, proceso, tono, solidez, obligaciones de cumplimiento y capacidad de suministro.
Para los evaluadores técnicos, esta perspectiva convierte la selección de colorantes de una tarea de igualación de color en una decisión de materiales controlada. Cuando los colorantes textiles se evalúan frente a condiciones reales de producción en lugar de supuestos ideales de laboratorio, el resultado es más que el tono correcto: es una ruta de coloración que puede aprobarse con confianza.
Envíenos hoy su consulta
