Navegación rápida de productos
Solicitar una cotización
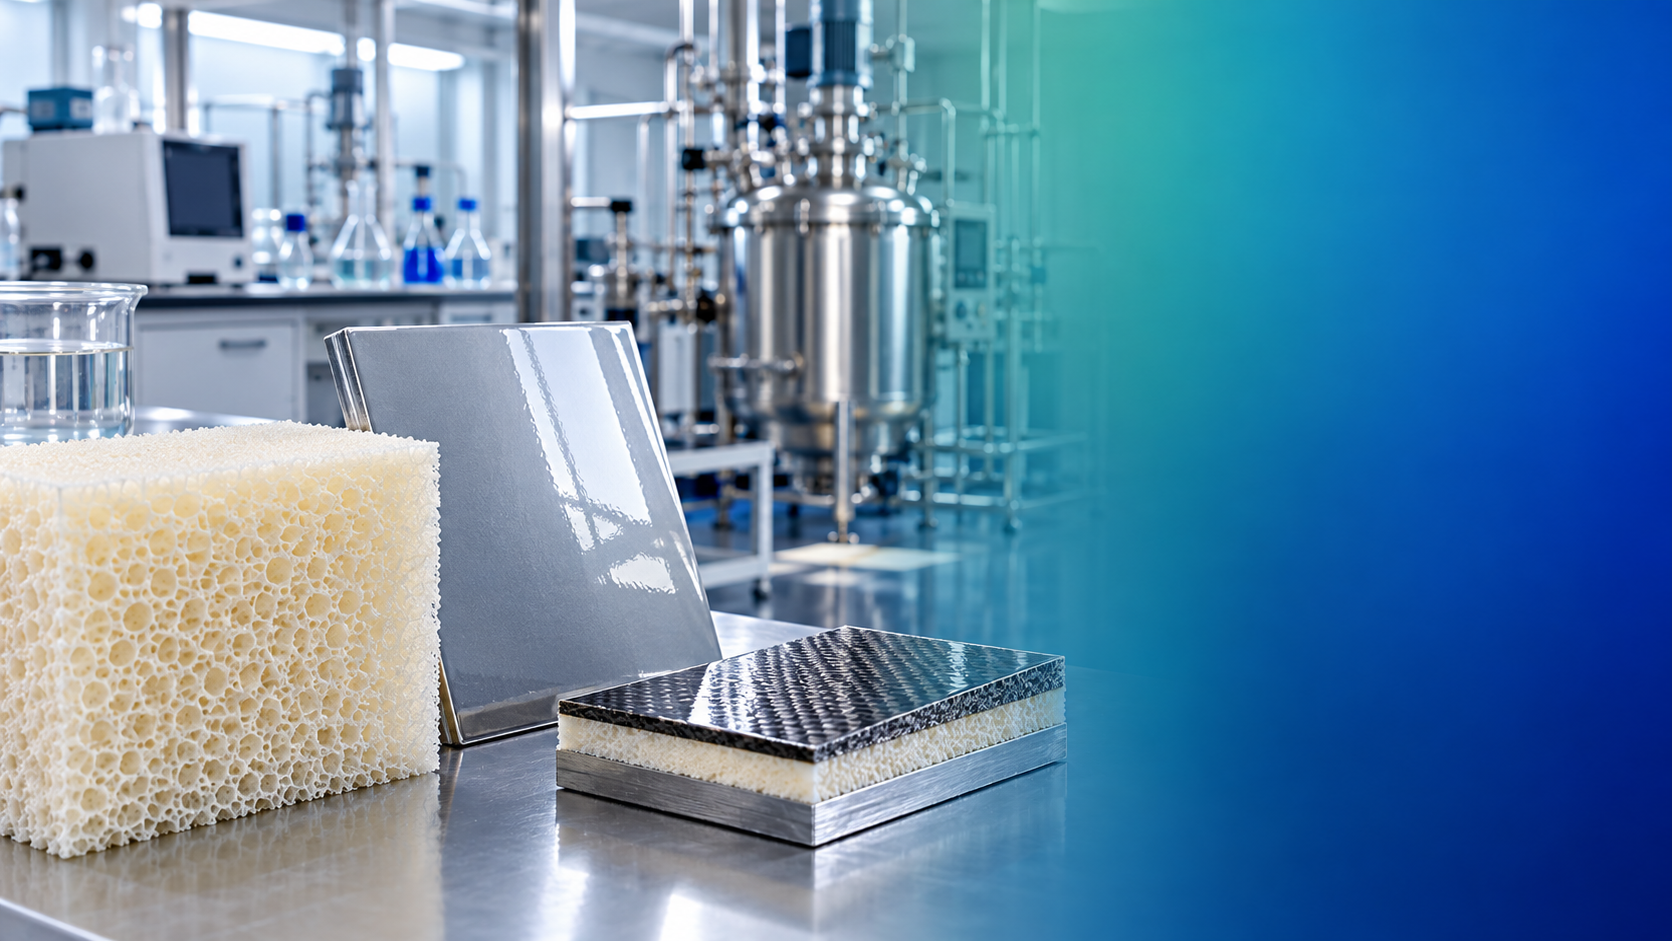
La selección de un sistema de poliuretano comienza con los requisitos de servicio, no con la categoría del producto. «Espuma», «recubrimiento» y «adhesivo» describen la función del material acabado, pero no describen de forma fiable su química, comportamiento de curado, durabilidad o adecuación normativa. Dos materiales comercializados bajo la misma denominación pueden diferir notablemente en densidad, densidad de reticulación, química de isocianatos, contenido de disolvente, resistencia a la hidrólisis y ventana de procesamiento.
Para los evaluadores técnicos, la primera decisión útil es determinar si la aplicación requiere rendimiento mecánico en masa, una superficie protectora o una unión entre sustratos disímiles. La espuma se elige cuando se requiere amortiguación, aislamiento, filtración o absorción de energía. Los recubrimientos se eligen cuando el sustrato necesita protección frente a la abrasión, los productos químicos, la intemperie o para conservar su apariencia. Los adhesivos se eligen cuando la transferencia de carga a través de una interfaz importa más que la resistencia independiente de cualquiera de los materiales. El poliuretano elastomérico constituye una cuarta categoría práctica cuando la pieza misma debe soportar carga, resistir el desgaste y recuperarse tras la deformación.
Estas categorías se superponen en su química, pero no en sus criterios de selección. Una espuma flexible optimizada para el confort no puede evaluarse con las mismas métricas que un recubrimiento para suelos, y un adhesivo estructural de alta resistencia puede fallar pese a presentar excelentes datos de tracción si el diseño de la junta o la preparación de la superficie son deficientes.
Comience por el modo de rendimiento
El poliuretano se forma mediante la reacción de isocianatos con polioles, a menudo con extensores de cadena, catalizadores, agentes espumantes, disolventes, pigmentos u otros aditivos funcionales. La formulación puede ajustarse en una amplia gama, desde espuma blanda y resiliente hasta aislamiento rígido, películas transparentes delgadas y piezas moldeadas altamente resistentes al desgaste. Esta versatilidad es valiosa, pero hace que afirmaciones genéricas como «el poliuretano es duradero» sean demasiado amplias para una decisión de especificación.
Una pregunta más útil es: ¿qué tipo de esfuerzo predominará durante el servicio?
- Compresión y recuperación: Los asientos, embalajes, colchones, juntas, materiales acústicos y componentes de control de vibraciones necesitan una deflexión controlada y recuperación tras cargas repetidas.
- Resistencia térmica y aislamiento: Los paneles de refrigeración, equipos aislados y elementos de construcción suelen priorizar una baja transferencia térmica, estabilidad dimensional y adhesión a los revestimientos.
- Exposición superficial: Los suelos industriales, acabados de madera, carcasas de maquinaria y componentes de transporte pueden requerir resistencia a la abrasión, resistencia química, tolerancia al impacto, retención del brillo o resistencia a la intemperie en exteriores.
- Rendimiento de la junta: La laminación, el ensamblaje de paneles, el calzado, los revestimientos interiores de automóviles y la fabricación de compuestos requieren adhesión bajo pelado, cizallamiento, fluencia, ciclos térmicos y exposición a la humedad.
- Desgaste y carga dinámica: Las ruedas, rodillos, sellos, cribas y revestimientos pueden necesitar alta resistencia al desgarro, resistencia a la abrasión, resiliencia y resistencia a aceites o agua.
Estos modos de servicio deben clasificarse antes de comparar las fichas técnicas de los proveedores. Un material rara vez maximiza todas las propiedades a la vez. Aumentar la dureza y la reticulación puede mejorar determinadas características de desgaste o resistencia química, al tiempo que reduce la flexibilidad, la tolerancia al impacto a baja temperatura, la reparabilidad o el margen de aplicación. La formulación adecuada es aquella que protege el requisito limitante sin crear un problema de procesamiento evitable.
Espuma: distinga el confort flexible del aislamiento rígido
La espuma de poliuretano flexible se evalúa generalmente mediante densidad, dureza o comportamiento de indentación, resiliencia, deformación permanente por compresión, flujo de aire, rendimiento a la fatiga y requisitos de emisiones cuando sean pertinentes. La densidad suele tratarse como un simple indicador de calidad, pero no predice por sí sola el confort ni la durabilidad a largo plazo. También importan la estructura celular, la composición del polímero, el factor de soporte y el perfil de carga. Una espuma utilizada en un inserto acústico con poca carga puede admitir un equilibrio distinto al de una utilizada en un conjunto de asiento ocupado repetidamente.
Para la espuma flexible, los evaluadores deben definir si el modo crítico de fallo es la deformación permanente, la pérdida de soporte, el desmoronamiento, el olor o las emisiones, la variación dimensional o el fallo de adhesión a un material de cubierta. Las condiciones ambientales también importan. El calor y la humedad pueden alterar la velocidad a la que una espuma pierde rendimiento, mientras que los productos químicos de limpieza y los plastificantes de materiales adyacentes pueden generar problemas adicionales de compatibilidad.
La espuma de poliuretano rígida se selecciona principalmente por su aislamiento y contribución estructural. En este caso, la resistencia a la compresión por sí sola es insuficiente. El rendimiento térmico debe evaluarse en la configuración instalada, incluidos los revestimientos, las juntas, la exposición a la humedad, el rango de temperatura y los posibles efectos del envejecimiento. La adhesión de la espuma a revestimientos de metal, papel, plástico o materiales compuestos puede ser tan importante como sus propiedades internas. Un panel puede cumplir un objetivo inicial de aislamiento y, aun así, no ser adecuado si la integridad de la unión disminuye bajo ciclos térmicos o si la línea de producción no puede controlar de manera consistente el ascenso y llenado de la espuma.
El procesamiento de la espuma merece atención temprana. La temperatura de las materias primas, la calidad de la mezcla, la geometría del molde o del panel, la velocidad de línea, la humedad y el tiempo de curado pueden afectar la distribución de densidad y la estructura celular. Una formulación técnicamente sólida puede producir piezas inconsistentes cuando se transfiere a equipos con un cabezal de mezcla, patrón de dosificación o perfil térmico diferentes. Por esta razón, una prueba representativa de producción es más informativa que una pequeña colada de laboratorio cuando la aplicación tiene requisitos estrictos de dimensiones o apariencia.
Recubrimientos: elija la ruta de curado según la exposición y las condiciones de aplicación
Los recubrimientos de poliuretano se seleccionan a menudo por su capacidad para combinar tenacidad, flexibilidad, adhesión y calidad de acabado. La elección central suele ser entre sistemas monocomponentes de curado por humedad, sistemas bicomponentes mezclados antes de su uso, dispersiones al agua y otras rutas de curado especializadas. Ninguna categoría es universalmente superior; cada una modifica el equilibrio entre vida útil de la mezcla, equipos de aplicación, espesor de película, velocidad de curado, contenido de compuestos volátiles y fiabilidad en campo.
Los recubrimientos bicomponentes pueden ofrecer un alto rendimiento cuando se dispone de mezcla y aplicación controladas, pero la proporción, el período de inducción cuando se especifique, la vida útil de la mezcla y las condiciones ambientales requieren disciplina. Una vez mezclados, la viscosidad y reactividad del material cambian con el tiempo. Aplicarlo fuera de su ventana de uso puede provocar curado incompleto, baja resistencia a disolventes, adhesión reducida o brillo inconsistente, incluso cuando la película aplicada parece inicialmente aceptable.
Los sistemas de curado por humedad evitan una etapa de mezcla en campo, pero dependen de que la humedad ambiental y la del sustrato se controlen dentro del rango previsto por la formulación. El exceso de humedad puede generar espumación, burbujas o defectos superficiales. Una humedad insuficiente puede retrasar el curado. Los sistemas al agua pueden ayudar a cumplir objetivos de emisiones de compuestos volátiles, pero el secado y la formación de película son sensibles al movimiento del aire, la temperatura, la humedad, la condición del sustrato y el espesor del recubrimiento. Una decisión planteada únicamente como «base disolvente frente a base agua» pasa por alto estas variables de aplicación.
La preparación de la superficie es habitualmente la variable decisiva para el rendimiento del recubrimiento. El poliuretano puede adherirse bien a un sustrato preparado, pero mal a metal contaminado con aceite, recubrimientos anteriores con escaso anclaje, capas superficiales débiles de hormigón o plásticos de baja energía superficial. La evaluación técnica debe indicar explícitamente la condición del sustrato: método de limpieza, requisito de abrasión o perfil cuando corresponda, necesidad de imprimación, nivel de humedad aceptable e intervalo requerido entre la preparación y el recubrimiento.
El uso en exteriores requiere una verificación independiente. Algunas químicas de poliuretano son más propensas que otras al cambio de color bajo exposición ultravioleta. Esto puede ser tolerable para una capa protectora oculta, pero puede ser inaceptable para capas de acabado decorativas. La especificación debe separar la retención de color de la integridad de la película; un recubrimiento puede seguir protegiendo físicamente mientras cambia su apariencia, y la consecuencia comercial depende del uso final.
Adhesivos: el diseño de la línea de unión importa tanto como la resistencia adhesiva
Los adhesivos de poliuretano se utilizan ampliamente porque pueden unir materiales flexibles y rígidos, admitir movimiento y desarrollar una resistencia útil en muchos sustratos. Sin embargo, su flexibilidad no debe confundirse con inmunidad frente a un diseño deficiente de la junta. El adhesivo debe evaluarse en la geometría y el estado de esfuerzo a los que realmente estará sometido.
El pelado, el cizallamiento por tracción, la hendidura, el impacto y la fluencia imponen exigencias diferentes a una unión. Un valor de cizallamiento por solape puede parecer elevado en una ficha técnica y, sin embargo, aportar poca orientación para un laminado flexible delgado expuesto al pelado. Del mismo modo, una junta rígida puede transferir esfuerzos al borde del sustrato, causando fallo del sustrato o delaminación del recubrimiento en lugar de un fallo dentro del propio adhesivo. Los planes de evaluación deben utilizar conjuntos de ensayo que representen el sustrato previsto, el tratamiento superficial, el espesor del adhesivo, el programa de curado y la dirección de carga.
Los adhesivos de poliuretano de curado por humedad requieren especial atención al contenido de agua del sustrato y a la humedad ambiental. El agua puede ser necesaria para el mecanismo de curado en algunos sistemas, pero el exceso de humedad puede formar dióxido de carbono y generar huecos o espuma en la línea de unión. Los materiales porosos también pueden absorber el adhesivo de manera desigual, dejando una interfaz insuficientemente rellenada. En esos casos, la selección de la imprimación, el tiempo abierto, el gramaje de aplicación, la presión de prensado y el acondicionamiento del sustrato merecen tanta atención como el grado nominal del adhesivo.
Para ensamblajes expuestos al calor, agua, aceites, agentes de limpieza o flexión repetida, el adhesivo curado debe evaluarse después de la exposición y no solo en su estado inicial. La pregunta más relevante es si la estructura adherida conserva la función requerida. Un pequeño cambio de resistencia puede ser insignificante en un panel sobredimensionado y crítico en un ensamblaje relacionado con la seguridad o que soporta carga.
Sistemas de poliéter y poliéster: la elección afecta los límites de durabilidad
Una decisión recurrente de selección es determinar si una base de poliuretano de poliéter o de poliéster se adapta mejor. En términos generales, los sistemas de poliéter suelen considerarse cuando la resistencia a la hidrólisis y la flexibilidad a baja temperatura son importantes. Los sistemas de poliéster pueden ofrecer propiedades mecánicas favorables, resistencia a la abrasión y resistencia a determinados aceites o disolventes. El resultado real depende de la formulación completa y del perfil de exposición, por lo que esta distinción debe orientar la selección inicial y no sustituir los ensayos.
La exposición al agua ilustra el riesgo de basarse en una regla general. Un componente sometido a salpicaduras intermitentes presenta un perfil de riesgo diferente al de uno que opera continuamente en condiciones cálidas, húmedas o hidrolíticas. Del mismo modo, la resistencia a un producto químico no establece la resistencia a una mezcla, a un agente de limpieza concentrado o a un fluido de proceso a temperatura elevada. Los evaluadores deben solicitar evidencias de compatibilidad para las condiciones de exposición pertinentes o realizar una evaluación de inmersión y retención específica para la aplicación.
La química aguas arriba también necesita control de proceso. Los polioles de poliéter pueden producirse utilizando iniciadores o catalizadores alcalinos, seguidos de etapas de neutralización y purificación. Cuando se utiliza hidróxido de potasio en procesos químicos relacionados, deben gestionarse cuidadosamente su fuerte alcalinidad, higroscopicidad y reacción con el agua; los residuos traza y el control de humedad pueden afectar las expectativas de calidad posteriores. Para los equipos que homologan materias primas o insumos de proceso,Hidróxido de potasio CAS#1310-58-3 debe evaluarse como un producto químico industrial controlado, con almacenamiento, manipulación y revisión de especificaciones adecuados, y no como una mercancía intercambiable.
Estructure la homologación en torno al riesgo de fallo, no a una comparación genérica de fichas técnicas
Una homologación práctica de poliuretano puede organizarse en torno a un conjunto breve de decisiones. Primero, defina la geometría del sustrato o componente y el entorno operativo. A continuación, identifique la propiedad que provocaría primero el fallo de la aplicación: pérdida de aislamiento, deformación permanente por compresión, delaminación del recubrimiento, agrietamiento, decoloración, fluencia de la unión, abrasión o ataque químico. Después, determine qué variables de proceso pueden controlarse de forma realista en producción.
La documentación debe seguir la misma lógica. Una ficha técnica establece un punto de partida, pero debe complementarse con documentación de seguridad, declaraciones de composición o normativas cuando sean necesarias, expectativas de consistencia entre lotes, instrucciones de curado, límites de almacenamiento y un proceso de control de cambios. Para usos finales regulados, el artículo acabado puede conllevar obligaciones que no pueden resolverse únicamente con la documentación básica del producto proporcionada por el proveedor de poliuretano. Los aditivos, monómeros residuales, pigmentos, materiales de contacto y el mercado de destino pueden modificar el alcance de la revisión.
La fiabilidad del suministro también tiene una dimensión técnica. Cambiar la fuente de poliol, la familia de isocianatos, el paquete de catalizadores, el enfoque de agente espumante o la dispersión de pigmentos puede alterar el procesamiento y las propiedades finales, incluso cuando un grado sustituto tenga una descripción comercial similar. Por lo tanto, los criterios de aprobación deben identificar qué cambios de materias primas requieren notificación y qué propiedades deben reconfirmarse después de un cambio.
Un sistema de poliuretano bien adaptado no es el que tiene la lista de características más extensa. Es la formulación cuya química, ventana de procesamiento y rendimiento mantenido se ajustan a la pieza o ensamblaje real. Cuando las evaluaciones de espuma, recubrimiento y adhesivo se separan según su modo de fallo dominante, los equipos técnicos pueden evitar afirmaciones generales sobre los materiales y realizar una selección que siga siendo defendible después de considerar las condiciones de producción y la exposición durante el servicio.
Envíenos hoy su consulta