









Navegación rápida de productos
Solicitar una cotización
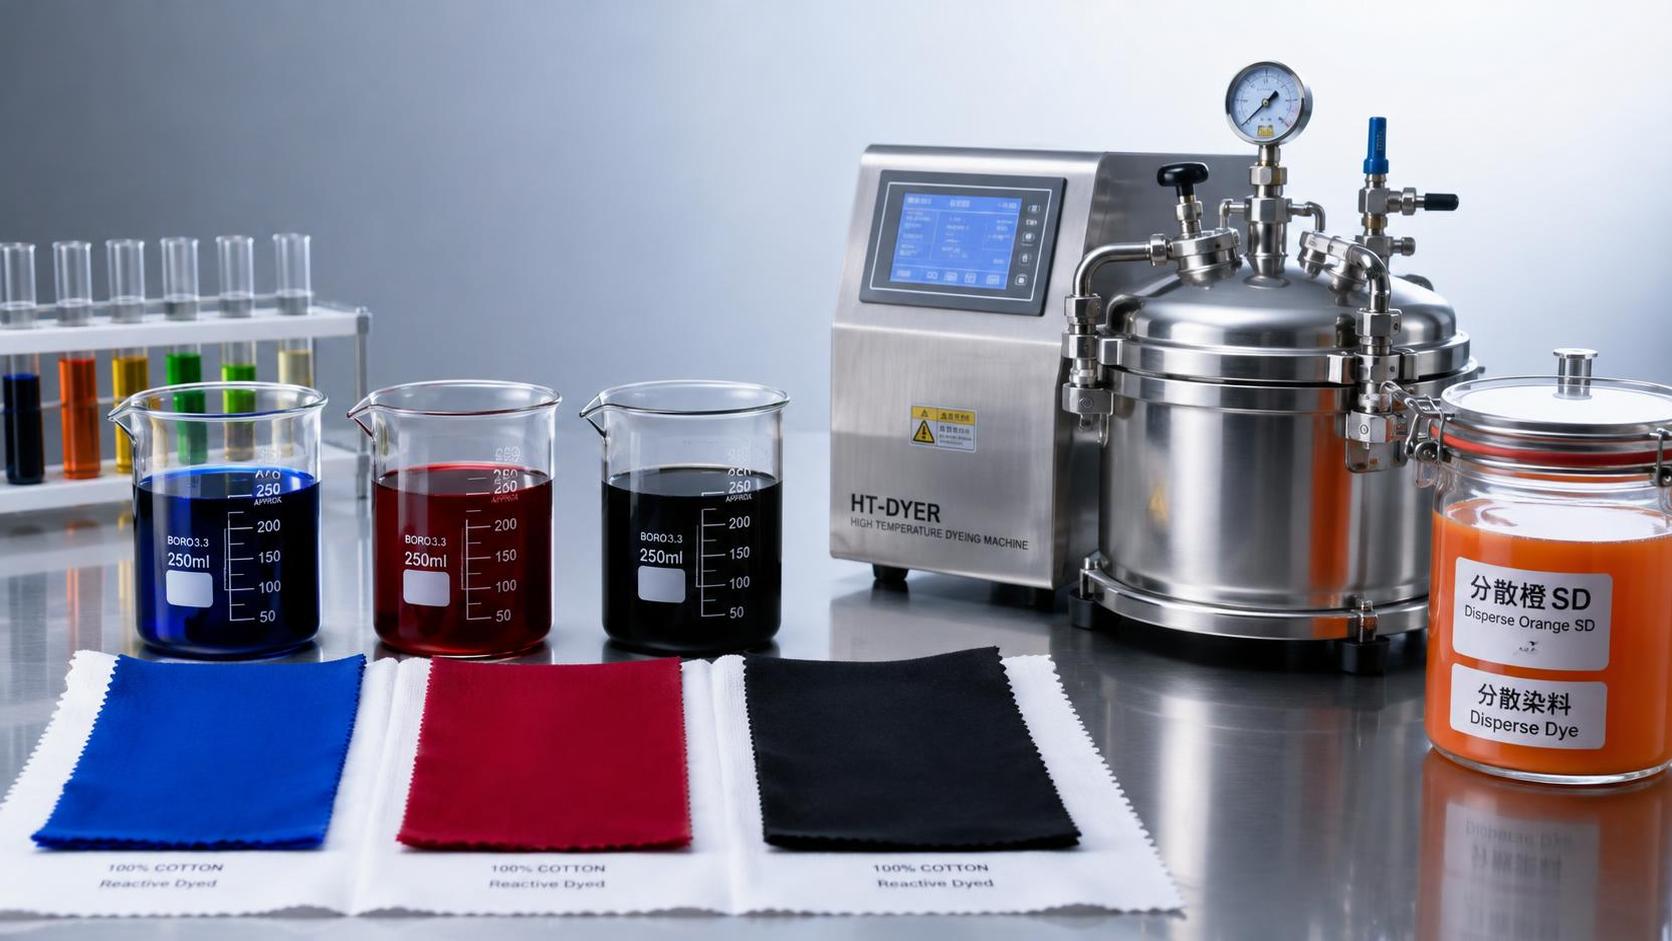
Tinte reactivo vs. tinte disperso: ¿cuál es mejor para las exportaciones de algodón?
Para un exportador de algodón, la selección del tinte no es una decisión técnica limitada que se toma únicamente en la tintorería. Afecta al proceso de aprobación del tono, al rendimiento de solidez en húmedo, a la carga del tratamiento de aguas residuales, a los requisitos de documentación, a los plazos de producción y, en última instancia, a si un comprador extranjero recibe un tejido que cumple con el estándar aprobado.
Los tintes reactivos y los tintes dispersos suelen analizarse conjuntamente porque ambos se utilizan ampliamente en la coloración textil. Sin embargo, para el algodón 100 %, no son opciones intercambiables. Los tintes reactivos son generalmente la clase adecuada porque están diseñados para reaccionar con las fibras de celulosa. Los tintes dispersos se desarrollaron principalmente para fibras sintéticas hidrofóbicas, especialmente el poliéster. Por tanto, elegir entre ellos no consiste tanto en encontrar un tinte universalmente “mejor”, sino en comprender la composición de la fibra, la construcción del tejido, la ruta de procesamiento, el uso final previsto y las limitaciones de exportación.
Esta distinción cobra mayor importancia cuando los pedidos cruzan fronteras. Un comprador puede solicitar tonos intensos con una solidez al lavado fiable, una declaración específica sobre sustancias restringidas o entregas en varias ventanas de envío en lugar de un único lote grande. En ese contexto, la cuestión no es simplemente qué tinte colorea el algodón. Es si el sistema de teñido elegido y la cadena de suministro químico pueden respaldar el compromiso comercial asumido con el comprador.
Por qué los tintes reactivos son la elección habitual para el algodón
El algodón está compuesto principalmente de celulosa, un material hidrófilo con grupos hidroxilo reactivos. Durante el teñido reactivo, el tinte se absorbe primero en la fibra, normalmente con ayuda de un electrolito, y luego se fija en condiciones alcalinas. Cuando el procesamiento se controla adecuadamente, el grupo reactivo forma un enlace covalente con la celulosa. Esta unión química es la razón principal por la que los tintes reactivos se utilizan ampliamente para algodón, viscosa, lino y otras fibras celulósicas.
El beneficio práctico es una buena durabilidad para numerosas aplicaciones de prendas, textiles para el hogar y tejidos. El teñido reactivo puede ofrecer tonos brillantes y amplias posibilidades de color, desde pasteles claros hasta exigentes tonos azul marino, negro, rojo y turquesa. Es especialmente habitual cuando los compradores esperan una buena resistencia al lavado y cuando la reproducibilidad del tono es importante entre pedidos repetidos.
Sin embargo, “reactivo” no significa automáticamente “sin problemas”. Los tintes reactivos también pueden reaccionar con el agua, un proceso conocido como hidrólisis. El tinte hidrolizado ya no forma una unión útil con el algodón y debe eliminarse durante el lavado posterior. Si la fijación, el jabonado, el enjuague, la calidad del agua, la temperatura o el control del pH son deficientes, puede quedar tinte no fijado en el tejido. El resultado visible puede ser una baja solidez al frote en húmedo, manchas durante el lavado o variaciones de tono. Para los exportadores, esta es la razón por la que la selección del tinte debe considerarse junto con la disciplina del proceso de la fábrica, en lugar de evaluarse únicamente a partir de una carta de colores de laboratorio.
Para qué están diseñados los tintes dispersos
Los tintes dispersos son poco solubles en agua y se formulan como dispersiones finas. Su aplicación principal es el poliéster y, en determinados procesos, otras fibras sintéticas hidrofóbicas. En condiciones térmicas adecuadas, las moléculas de tinte disperso se difunden en la estructura polimérica de la fibra. El mecanismo es fundamentalmente diferente de la unión covalente asociada con los tintes reactivos sobre el algodón.
Dado que el algodón es hidrófilo y no proporciona el mismo entorno para la difusión del tinte disperso, los tintes dispersos suelen mostrar baja afinidad y baja retención en algodón sin tratar. El uso de un tinte disperso como vía principal de coloración para algodón 100 % normalmente generaría riesgos evitables de solidez y consistencia. Puede parecer que proporciona algo de color temporal en ciertas condiciones, pero eso no equivale a un resultado de teñido de algodón duradero y apto para producción.
Los tintes dispersos se vuelven relevantes para los exportadores de algodón cuando el textil exportado no es en realidad algodón puro. Las mezclas de algodón y poliéster, los hilos de coser de poliéster, los componentes estampados por transferencia y las prendas que contienen paneles sintéticos pueden requerir una estrategia de coloración combinada. En esos casos, una fábrica puede utilizar tintes reactivos para la parte celulósica y tintes dispersos para el poliéster, ya sea en etapas separadas o mediante un proceso diseñado para la mezcla específica. El enfoque correcto depende de la proporción de mezcla, el tono objetivo, los equipos, la capacidad de producción y los requisitos de solidez del comprador.
Los riesgos de exportación ocultos detrás del nombre de un tinte
Una clase de tinte puede ser técnicamente adecuada y, aun así, comercialmente incorrecta para un pedido de exportación. El primer riesgo es la continuidad del tono. Un tono aprobado bajo una fuente de luz puede verse diferente bajo luz diurna, iluminación de tienda o la iluminación especificada por el comprador. Los tonos oscuros y ciertos tonos brillantes pueden ser especialmente sensibles a las variaciones del proceso. Los exportadores deben asegurarse de que el procedimiento de aprobación identifique el sustrato, el método de teñido, el acabado, la fuente de luz y el estándar de tolerancia, en lugar de basarse en una comparación visual imprecisa.
El segundo riesgo es la discrepancia en la solidez. Una “buena solidez” no constituye una especificación completa. Una camiseta de moda, una sábana de hotel, una prenda infantil, un tejido para ropa de trabajo y un material de tapicería pueden evaluarse según diferentes expectativas del comprador. El comportamiento frente al lavado, el agua, la transpiración, el frote en seco, el frote en húmedo, la luz y el agua clorada puede ser relevante según el uso previsto. El método de ensayo aplicable y el umbral de aprobación/rechazo deben confirmarse en la documentación del pedido. Un proveedor de tintes puede asesorar sobre la selección del tinte, pero el resultado final también depende de la preparación del tejido, el diseño de la receta, la maquinaria, los auxiliares y el acabado.
El tercero es el cumplimiento químico. Los compradores extranjeros pueden solicitar fichas de datos de seguridad, fichas técnicas, información sobre la composición de los colorantes o declaraciones relacionadas con sus propios programas de sustancias restringidas. Los requisitos varían según el mercado, la marca, la categoría del producto y el destino. No es prudente asumir que un documento aceptado en un mercado sea suficiente en otro. Para un proyecto sensible, el comprador debe proporcionar con antelación la especificación vigente del cliente, permitiendo al proveedor de tintes y a la fábrica textil comprobar la viabilidad antes de que comience la producción a granel.
También existe una dimensión ambiental. El teñido reactivo suele requerir sal, álcali y un lavado posterior considerable, por lo que la tintorería debe tener en cuenta la carga de efluentes y la capacidad de tratamiento de agua. Esto no hace que los tintes reactivos sean inadecuados para el algodón; significa que el proceso debe seleccionarse prestando una atención realista a la eficiencia de fijación, la optimización del enjuague y los controles de aguas residuales de la fábrica. Un precio aparente bajo del tinte puede resultar costoso si aumenta el retrabajo, el tiempo de lavado posterior o la incertidumbre de cumplimiento.
Para las mezclas, comience por el contenido de fibra en lugar de la descripción comercial
Muchas disputas de exportación comienzan con una descripción imprecisa como “tejido rico en algodón”. Esa expresión no proporciona suficiente información a un tintorero. Un forro polar de algodón-poliéster 60/40, un jersey de algodón-elastano 95/5 y un tejido de algodón cosido con hilo de poliéster se comportan de manera muy diferente en la coloración y el acabado. Incluso un pequeño componente sintético puede afectar la apariencia visual de un tono claro, el comportamiento de un estampado o el aspecto de las zonas de costura después del lavado.
Para las mezclas de algodón y poliéster, pueden ser necesarios tanto tintes reactivos como dispersos. El desafío no consiste simplemente en aplicar dos clases de tintes; consiste en lograr un tono uniforme en dos fibras con diferentes cinéticas de teñido y diferentes respuestas al calor. La fábrica debe evaluar si el tono requerido puede desarrollarse de forma consistente, si la secuencia del proceso se ajusta a los equipos disponibles y si el acabado alterará el equilibrio del color. Las pruebas de laboratorio y los ensayos a granel son particularmente valiosos antes de comprometer grandes cantidades de exportación.
Si el producto es realmente algodón 100 %, la conclusión suele ser más clara: los tintes reactivos son el punto de partida técnicamente lógico. La decisión restante es qué serie de tintes reactivos y qué ruta de proceso se ajustan mejor al tono objetivo, al rendimiento requerido y a las condiciones operativas de la fábrica.
¿Puede un exportador de productos químicos ofrecer calendarios de envío flexibles?
Esta pregunta se ha vuelto más frecuente a medida que los compradores textiles reducen inventarios, dividen la producción entre fábricas y realizan pedidos repetidos más cerca de las fechas límite de venta minorista. La respuesta breve es sí: un exportador de productos químicos puede ofrecer calendarios de envío flexibles, pero la flexibilidad debe definirse en términos operativos. Puede significar entregas escalonadas conforme a una previsión confirmada, cargas parciales de contenedor, envíos consolidados, liberación de existencias por etapas o coordinación en torno al plan de teñido de la fábrica. No debe interpretarse como una promesa incondicional de que cualquier producto puede enviarse en cualquier momento.
Diversas variables determinan qué es realista: disponibilidad del producto, plazo de producción, necesidades de consistencia entre lotes, formato de embalaje, destino, ruta de envío, documentación de exportación y la clasificación de transporte indicada en la ficha de datos de seguridad. Los productos químicos deben manipularse conforme a su clasificación real y a las normas de transporte aplicables. Por tanto, un comprador debe analizar los requisitos de envío antes de realizar el pedido, no cuando la hora límite del buque ya se aproxima.
Para los pedidos sensibles al color, la planificación logística también tiene un aspecto de calidad. Liberar material de diferentes lotes sin acuerdo previo puede complicar el control del tono. Un exportador práctico debe poder explicar la identificación de lotes, la práctica de conservación de muestras cuando corresponda, las etiquetas de embalaje, la información de vida útil y los documentos disponibles para aduanas e inspección de recepción. La entrega flexible solo es valiosa si preserva la trazabilidad.
En el contexto de la profundización de la globalización, el comercio químico está siendo evaluado más estrechamente en términos de estabilidad de la cadena de suministro, preparación regulatoria y capacidad de respuesta. Con sede en la provincia de Shandong, un importante centro de la industria química china, Shandong Huafeng Chemical Co., Ltd. opera en este entorno como proveedor de servicios de exportación de productos químicos con capacidades integrales de comercio exterior y una amplia cartera de productos. Para los compradores textiles, la pregunta útil no es si un exportador realiza afirmaciones generales sobre su servicio, sino si puede analizar la idoneidad del tinte, los documentos requeridos, el embalaje, los acuerdos de lotes y los plazos de envío en una misma conversación.
Una mejor especificación de compra evita problemas en las etapas finales
Antes de solicitar una cotización de tintes reactivos para exportaciones de algodón, proporcione más que el nombre de un color. La especificación más útil identifica la composición de la fibra, el gramaje y la construcción del tejido, el método de teñido, el tono o estándar objetivo, el uso final, las pruebas de solidez requeridas, el mercado de destino, los documentos de cumplimiento del comprador, el volumen anual o estacional previsto y el patrón de envío preferido. Si existe un componente de poliéster, indique claramente el porcentaje.
También es sensato preguntar si el sistema de teñido propuesto requiere un nivel específico de sal, un perfil de álcali, un rango de temperatura, un procedimiento de lavado posterior o un paquete de auxiliares. Estos detalles afectan tanto al coste real de la tintorería como a su capacidad para repetir el resultado. Para un primer pedido, la evaluación de laboratorio y un ensayo a granel controlado suelen revelar más que una cotización atractiva.
Para la mayoría de los tejidos de exportación de algodón 100 %, los tintes reactivos siguen siendo la opción más sólida porque su química se ajusta a la fibra. Los tintes dispersos forman parte de la decisión cuando el poliéster u otro componente sintético adecuado integra el sistema textil. Una vez que esta base está clara, comienza el trabajo más exigente: adaptar el tinte al proceso de la fábrica, al estándar de rendimiento del comprador y a un plan de entrega que pueda resistir cambios en los calendarios de exportación.
Envíenos hoy su consulta
