









Navegación rápida de productos
Solicitar una cotización
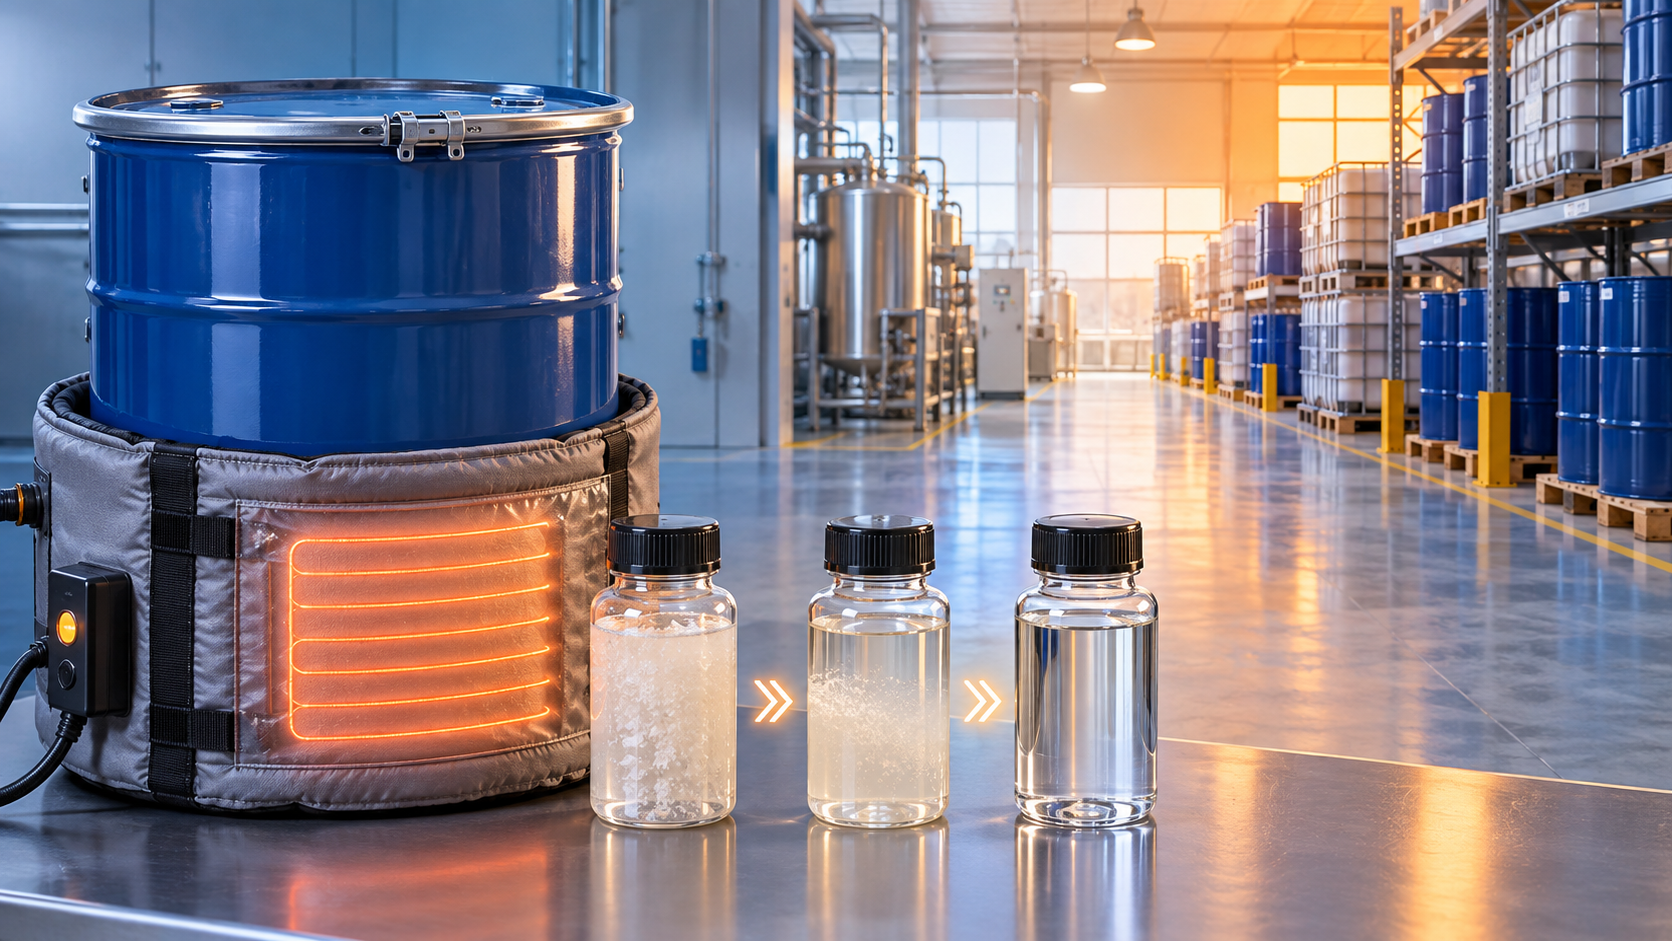
La resina epoxi cristalizada debe tratarse como una condición recuperable, no automáticamente como un defecto
La resina epoxi que se vuelve turbia, granulosa, opaca o parcialmente sólida durante el almacenamiento no debe utilizarse de inmediato, pero tampoco debe desecharse automáticamente. Muchas resinas epoxi líquidas, en particular los grados estándar basados en bisfenol A, pueden cristalizar cuando se mantienen a temperaturas bajas o fluctuantes. En muchos casos, el material puede recuperarse mediante calentamiento controlado y mezcla exhaustiva hasta que vuelva a ser transparente y uniforme.
La cuestión práctica es si la cristalización es el único cambio. Si la resina vuelve a ser un líquido transparente y homogéneo después del calentamiento, sin sedimento persistente, separación de fases, decoloración, olor inusual ni daños en el envase, puede seguir siendo apta para su uso. Si no se recupera por completo, o si el lote ha estado expuesto a humedad, calor excesivo, contaminación o almacenamiento prolongado más allá de su vida útil recomendada, el comprador o procesador debe retener el material para una evaluación técnica en lugar de forzar su entrada en producción.
Para distribuidores, formuladores y usuarios de recubrimientos, adhesivos, compuestos, compuestos de encapsulado eléctrico y sistemas de pavimentos, manipular correctamente la cristalización es importante porque una resina recuperada de forma incompleta puede generar lecturas de viscosidad engañosas, dosificación deficiente, curado inconsistente y disputas de calidad evitables.
Por qué la resina epoxi líquida cristaliza durante el almacenamiento
La cristalización es un cambio físico en el que una parte de la resina forma una estructura sólida ordenada. Es diferente del curado o la gelificación. Una resina cristalizada no necesariamente ha reaccionado de forma irreversible; sus moléculas simplemente pueden haberse organizado en cristales tras la exposición a condiciones de almacenamiento favorables.
La temperatura suele ser el principal desencadenante. Algunas resinas epoxi pueden comenzar a cristalizar tras un almacenamiento prolongado en almacenes fríos, contenedores, rutas de transporte sin calefacción o lugares con oscilaciones significativas de temperatura entre el día y la noche. La tendencia exacta a la cristalización depende de la química de la resina, la estructura molecular, la pureza, los aditivos y la presencia de sitios de nucleación. Una resina que permanece transparente en una cadena de suministro puede cristalizar en otra porque su historial de almacenamiento es diferente.
La baja temperatura por sí sola no explica todo. Los ciclos repetidos de enfriamiento y calentamiento pueden favorecer la formación de cristales, especialmente cuando la resina se almacena durante un período prolongado cerca del intervalo de temperatura en el que comienza la cristalización. Pequeñas cantidades de cristales preexistentes, residuos alrededor de la abertura de un tambor o contaminación introducida durante la manipulación también pueden actuar como semillas que favorecen una mayor cristalización.
Por lo tanto, la cristalización no es por sí sola un indicador fiable de mala calidad de fabricación. Sin embargo, es un problema de manipulación que debe controlarse. Suponer que una resina turbia se “mezclará” durante la producción es arriesgado, ya que pueden permanecer cristales sólidos en el material a granel incluso cuando la parte superficial parece fluida.
Cómo confirmar que la resina se ha cristalizado
La señal más visible es el cambio de un líquido claro o transparente a un aspecto nebuloso, lechoso u opaco. Dependiendo de la resina y de las condiciones de almacenamiento, el material puede presentar cristales finos, sólidos similares a cera, una suspensión espesa o una masa dura en el fondo o a lo largo de las paredes del recipiente. La viscosidad puede aumentar considerablemente, pero la viscosidad por sí sola no es suficiente para identificar el problema.
Antes de aplicar calor, inspeccione el recipiente y el estado del material. Es importante distinguir entre cristalización y deterioro químico:
- Probable cristalización: cristales blancos o translúcidos, turbidez, espesamiento o solidificación parcial sin decoloración intensa ni olor anormal.
- Posible contaminación: partículas extrañas localizadas, sedimento inesperado, películas superficiales, gotas de agua visibles o material que difiere sustancialmente del resto del recipiente.
- Posible degradación o reacción: partículas de gel irreversibles, oscurecimiento, separación de fases persistente, exotermia inusual, envase hinchado o material que permanece no uniforme después de un calentamiento controlado.
Para tambores sellados o contenedores intermedios para granel, evite abrir el envase en un ambiente húmedo o polvoriento solo para inspeccionar la resina. La humedad y las materias extrañas pueden crear un problema mayor que la cristalización original. La inspección y la recuperación deben seguir los requisitos de manipulación del producto, incluida la ficha de datos de seguridad pertinente y las indicaciones técnicas del proveedor.
Utilice calentamiento controlado, no calor directo intenso
El método de recuperación preferido es el calentamiento gradual y uniforme. El objetivo es fundir los cristales en todo el recipiente sin crear puntos calientes ni exponer la resina a temperaturas que puedan afectar la estabilidad del producto, la integridad del envase o la seguridad del operario.
Para recipientes más pequeños, puede ser adecuado un armario de calentamiento con control de temperatura, un horno diseñado para materiales químicos o un sistema de circulación de aire caliente. Para tambores y envases más grandes, las mantas calefactoras para tambores, las salas con temperatura controlada o los recintos calefactados aprobados suelen ser más prácticos. Los baños de agua solo pueden utilizarse cuando el envase, los procedimientos del lugar y los requisitos de control de humedad los hagan adecuados.
Deben evitarse la llama directa, la aplicación no controlada de vapor, los calentadores improvisados y los dispositivos localizados de alta temperatura. Estos métodos pueden sobrecalentar la capa exterior mientras el centro del tambor permanece frío y cristalino. También aumentan la probabilidad de daños en el envase, degradación térmica, quemaduras, derrames y riesgos de incendio. Una resina puede parecer transparente cerca de la pared calentada de un tambor mientras permanecen cristales sustanciales en zonas más profundas del envase.
La temperatura exacta de recuperación y el tiempo de mantenimiento deben proceder de la documentación del producto del proveedor de la resina. No existe una temperatura única que sea segura para todas las resinas epoxi. Los grados líquidos estándar pueden tolerar un calentamiento moderado, mientras que los sistemas formulados, los diluyentes reactivos, los grados especiales o las resinas que contienen aditivos pueden tener límites de procesamiento más estrechos. Calentar por encima del intervalo recomendado para ahorrar tiempo puede alterar la viscosidad, el color, la reactividad o la estabilidad de almacenamiento.
Caliente uniformemente toda la masa
La recuperación debe continuar hasta que todo el recipiente alcance una condición uniforme. En tambores grandes, esto puede tardar considerablemente más de lo esperado porque la resina epoxi transfiere el calor lentamente. Medir solo la temperatura de la superficie exterior no es suficiente. El proceso debe tener en cuenta el tamaño del recipiente, el nivel de llenado, la temperatura inicial, el método de calentamiento y la viscosidad de la resina.
Una vez que el material esté lo suficientemente caliente para fluir, debe mezclarse completamente utilizando equipos adecuados para el envase y el producto. La mezcla es esencial porque, de lo contrario, la resina fundida cerca de las superficies calentadas puede combinarse mal con el material más frío del centro. Para operaciones a granel, es preferible un procedimiento de agitación validado a extraer manualmente líquido de la parte superior de un tambor parcialmente cristalizado.
No introduzca aire comprimido, herramientas húmedas ni disolventes no aprobados para mejorar el flujo. La incorporación de aire puede complicar la mezcla posterior y la aplicación de recubrimientos. La contaminación por agua puede interferir con algunos sistemas de curado y provocar defectos como burbujas, mala apariencia o menor rendimiento. La adición de disolvente modifica la formulación y nunca debe utilizarse como solución habitual para la cristalización.
¿Cuándo está la resina lista para volver a producción?
Una resina recuperada debe ser transparente y uniforme a la temperatura de inspección especificada, sin cristales visibles ni turbidez persistente. Debe fluir de manera constante después de la mezcla, en lugar de mostrar porciones alternas finas y espesas. Si la resina se suministra normalmente como líquido transparente, la recuperación de la transparencia es una primera comprobación importante, pero no la única.
Para aplicaciones críticas, la liberación debe basarse en los controles de calidad pertinentes del producto. Según el grado de resina y la aplicación, estos pueden incluir viscosidad, peso equivalente de epoxi, color, nivel de humedad o una prueba de curado a pequeña escala con el endurecedor previsto. El conjunto de ensayos adecuado debe reflejar el riesgo de la aplicación. Un recubrimiento decorativo puede requerir un control estrecho del aspecto y la fluidez, mientras que una aplicación eléctrica o estructural puede requerir una confirmación más rigurosa del comportamiento de curado y las propiedades finales.
Un error común es juzgar la resina únicamente por si puede bombearse. Una resina parcialmente fundida puede pasar por una línea de transferencia y aun así proporcionar una composición o viscosidad inconsistente. Esto puede alterar las proporciones de mezcla, reducir la uniformidad de la película de recubrimiento, afectar la humectación de las cargas o hacer que la vida útil de la mezcla sea menos predecible. El material debe recuperarse por completo antes de entrar en un sistema de dosificación o mezcla.
No confunda la cristalización de la resina con problemas del endurecedor
Los sistemas epoxi suelen suministrarse como componentes separados de resina y endurecedor. Estos materiales deben evaluarse de manera independiente. Una resina cristalizada puede recuperarse mediante calentamiento controlado, pero un endurecedor amínico puede tener sensibilidades de almacenamiento diferentes, incluida la absorción de humedad, la carbonatación, el cambio de color o el aumento de viscosidad. No debe aplicarse automáticamente el mismo método de calentamiento a ambos componentes.
Del mismo modo, un producto epoxi preformulado de dos componentes no debe tratarse como una resina líquida pura. Si el producto contiene pigmentos, cargas, acelerantes, diluyentes reactivos u otros aditivos, el calentamiento puede afectar la dispersión, el comportamiento de sedimentación o las propiedades de aplicación. Las instrucciones específicas del producto tienen prioridad sobre una práctica general de recuperación.
Esta distinción es importante en la comunicación de compras y almacén. Una solicitud de “calentar el epoxi” es demasiado imprecisa para un equipo de logística o producción. La instrucción debe identificar el producto exacto, el componente, el intervalo de temperatura aprobado, el tiempo máximo de exposición, el requisito de mezcla y los criterios de liberación. Unas instrucciones de manipulación claras reducen la posibilidad de que el personal de almacén aplique un procedimiento adecuado al material equivocado.
Prácticas de almacenamiento que reducen la cristalización repetida
El mejor enfoque es prevenir la cristalización repetida siempre que sea posible. Almacene la resina epoxi dentro del intervalo de temperatura recomendado por el proveedor, alejada de suelos fríos, paredes exteriores, zonas de carga sin calefacción y exposición directa a la intemperie. En temporadas frías, puede ser necesario trasladar los recipientes a un almacenamiento acondicionado antes de la producción, en lugar de calentarlos con urgencia en el punto de uso.
La estabilidad de la temperatura suele ser más útil que una corrección ocasional a alta temperatura. Un almacén que se enfría repetidamente por debajo del intervalo preferido de la resina y luego se calienta rápidamente puede generar trabajo de manipulación recurrente y condiciones inconsistentes del material. Para importadores y distribuidores, esto debe considerarse a lo largo de toda la ruta: almacenamiento de producción, espera en puerto, transporte marítimo o terrestre, retención aduanera, almacenamiento local y entrega final.
Mantenga los recipientes sellados cuando no estén en uso. Una vez abierto un tambor, ciérrelo inmediatamente con cierres limpios y secos. Los recipientes parciales merecen especial atención porque la exposición del espacio de cabeza y la apertura repetida pueden aumentar la posibilidad de contaminación. Un sistema de inventario de primeras entradas, primeras salidas también ayuda a reducir el tiempo durante el cual la resina permanece expuesta a condiciones de almacenamiento marginales.
Para materiales que se sabe que cristalizan fácilmente, la inspección de recepción debe incluir una comprobación visual del estado antes de que el envío sea aceptado en el inventario normal. Registrar la temperatura de llegada, el estado del envase y el aspecto de la resina puede ayudar a distinguir un evento de almacenamiento relacionado con el transporte de un problema ocurrido posteriormente en el almacén. Esto es especialmente útil cuando la resina se traslada por varios países o puntos de almacenamiento antes de su uso final.
Preguntas que los compradores deben hacer antes de aprobar un procedimiento de recuperación
Los compradores suelen centrarse en el precio, el tamaño del envase y el plazo de entrega, pero los requisitos de manipulación de la resina epoxi deben formar parte de la conversación técnica de compra. Un proveedor debe poder aclarar si el grado tiene una tendencia conocida a la cristalización, qué intervalo de almacenamiento se recomienda, cómo debe calentarse el material y qué controles deben completarse antes de su uso.
- ¿Qué intervalo de temperatura se recomienda para el almacenamiento y el transporte?
- ¿En qué condiciones es probable que ocurra la cristalización para este grado?
- ¿Qué método de calentamiento, límite de temperatura y tiempo máximo de calentamiento están aprobados?
- ¿La resina requiere mezcla después del calentamiento y qué tipo de agitación es adecuado?
- ¿Qué parámetros de calidad deben comprobarse antes de la liberación a producción?
- ¿Existen instrucciones diferentes para resina, endurecedor y productos epoxi formulados?
- ¿Qué envase es adecuado para las condiciones previstas de transporte y almacén?
Este nivel de aclaración es particularmente importante para las transacciones de exportación. Una resina puede salir de un proveedor en condiciones aceptables y, sin embargo, encontrar bajas temperaturas durante el tránsito o el almacenamiento en destino. El envase y la documentación deben facilitar la recuperación sin generar incertidumbre sobre si el material sigue cumpliendo las especificaciones.
La estabilidad del material es una preocupación recurrente en las cadenas de suministro químicas. La pregunta “¿Qué almidón modificado mejora la estabilidad de congelación-descongelación en los alimentos?” procede de una categoría de productos diferente, pero refleja una necesidad comercial similar: los usuarios necesitan saber cómo responde un material cuando las condiciones de almacenamiento se desvían de las ideales. Con la resina epoxi, la respuesta no es seleccionar un estabilizador universal a posteriori. Es comprender el grado de resina, prevenir la exposición a temperaturas inadecuadas y utilizar un proceso de recuperación controlado cuando se produzca la cristalización.
Sepa cuándo detenerse y escalar el caso
El calentamiento controlado es apropiado para la cristalización normal, no para todas las condiciones anormales del envase. Detenga el proceso de recuperación y aísle el material cuando haya evidencia de fugas, acumulación de presión, corrosión grave, posible entrada de agua, contaminación por materias extrañas o formación de gel irreversible. Un lote que permanezca turbio o no uniforme después del procedimiento aprobado de calentamiento y mezcla también debe retenerse para evaluación.
El coste de retrasar un tambor suele ser menor que el coste de introducir resina incierta en una línea de producción. En las aplicaciones epoxi, los defectos pueden no hacerse evidentes hasta el curado, la inspección del recubrimiento, las pruebas de adhesión o el uso en campo. Un proceso disciplinado de recuperación y liberación protege tanto el material como la operación posterior.
La cristalización durante el almacenamiento es manejable cuando se reconoce a tiempo y se trata como un problema controlado de condición del material. Mantenga la resina dentro de su intervalo de almacenamiento recomendado, caliéntela uniformemente cuando sea necesaria su recuperación, mézclela exhaustivamente y verifique que ha vuelto a una condición homogénea antes de utilizarla. Este enfoque es más fiable que tratar la turbidez como algo inocuo o automáticamente descalificante.
Envíenos hoy su consulta
