









Navegación rápida de productos
Solicitar una cotización
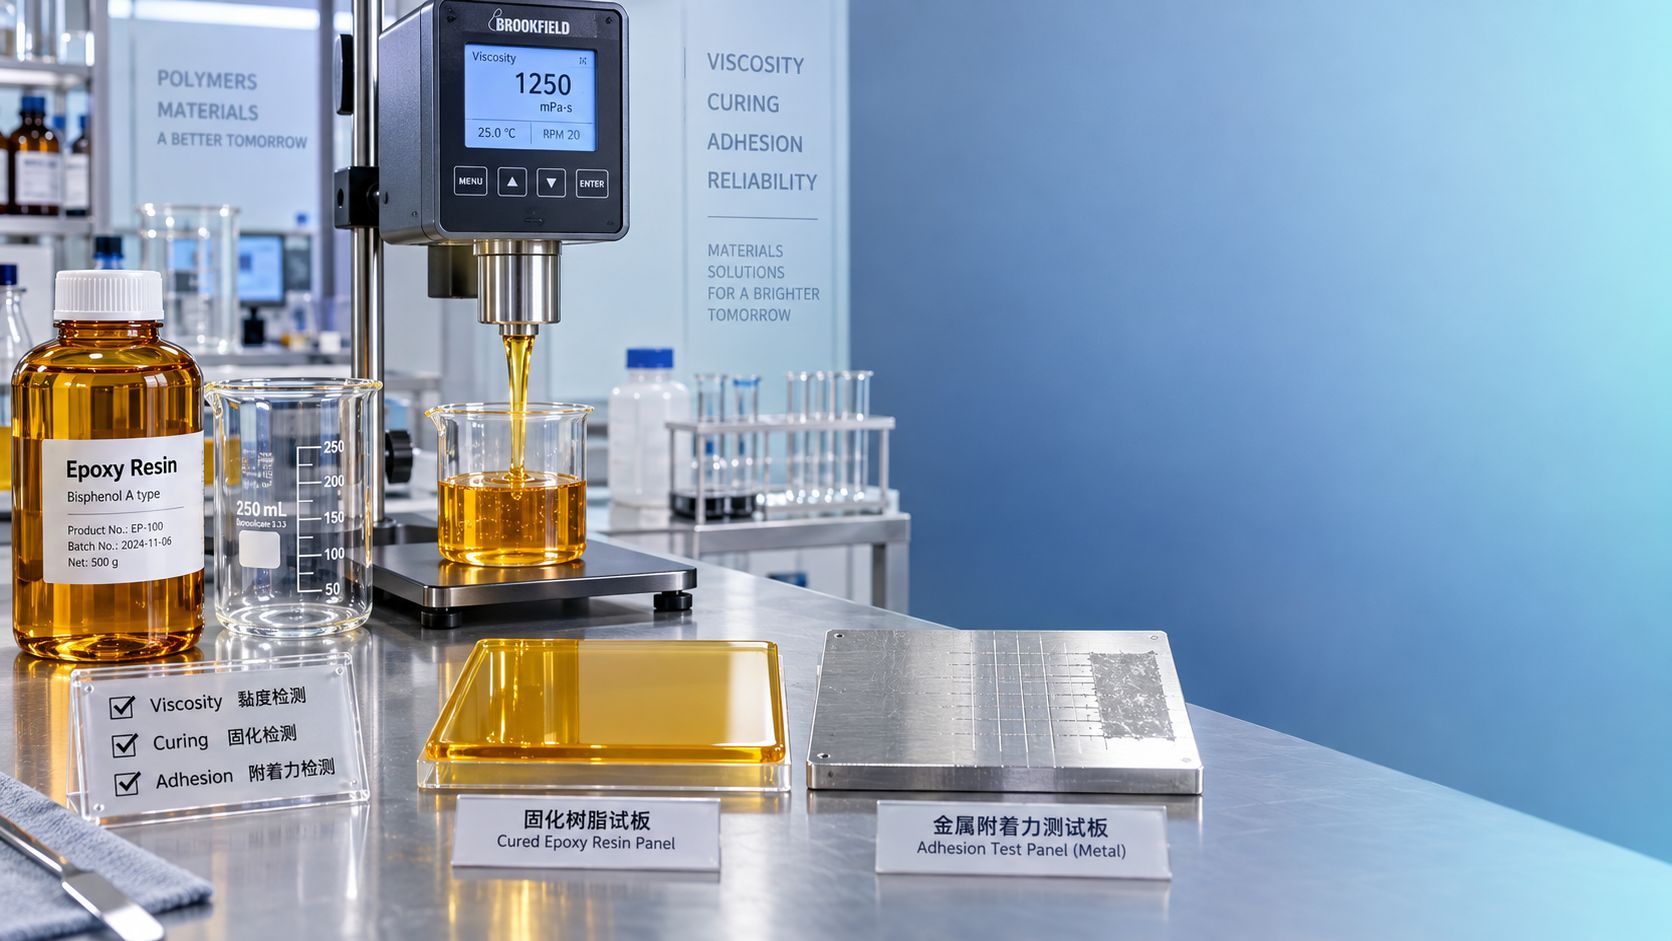
La aprobación de muestras de resina epoxi debe responder a una pregunta práctica: ¿este material tendrá el mismo rendimiento en la producción normal que en una pequeña muestra del proveedor? Una resina de aspecto claro no es automáticamente una resina adecuada. La viscosidad, el valor epoxi, el color, la humedad, la respuesta de curado, la compatibilidad y la adhesión pueden modificar el comportamiento de procesamiento y la calidad del producto final.
La frase“¿Por qué el superplastificante de policarboxilato pierde la retención de asentamiento?” refleja un problema conocido en el abastecimiento de productos químicos: un producto puede parecer aceptable al principio, pero su rendimiento cambia en condiciones reales de aplicación. La aprobación de resina epoxi requiere la misma disciplina. En lugar de aprobar una muestra basándose en la apariencia o en una única prueba de laboratorio, los compradores deben examinar las propiedades que controlan la repetibilidad.
Comience por el sistema epoxi previsto, no por la ficha de especificaciones del proveedor
Una resina epoxi no puede aprobarse de forma aislada. El rango aceptable para un aglutinante de revestimiento para pisos es distinto del rango necesario para un compuesto de encapsulado eléctrico, un laminado compuesto, un adhesivo, un sistema de utillaje o un revestimiento resistente a la corrosión.
Antes de probar la muestra, defina la formulación de trabajo y las condiciones del proceso. Confirme el tipo de agente de curado, diluyente o solvente, cargas, pigmentos, acelerador, equipo de mezclado, temperatura de aplicación, espesor de película y programa de curado. Una resina que funciona bien con un endurecedor de amina puede curar demasiado rápido, permanecer pegajosa o presentar un mal aspecto con otro. Del mismo modo, un grado de mayor viscosidad puede ser manejable en un tanque de mezcla calentado, pero inadecuado para un proceso de recubrimiento manual a temperatura ambiente.
El certificado de análisis del proveedor es útil, pero debe considerarse un punto de partida. La aprobación de la muestra debe comparar la resina entregada con las propiedades requeridas por la formulación real y la línea de producción.
Compruebe la viscosidad a una temperatura controlada
La viscosidad suele ser la primera propiedad que revisan los compradores porque influye en el bombeo, la mezcla, la humectación, el flujo, la carga de relleno, la liberación de aire, el espesor del recubrimiento y la sensación durante la aplicación. Sin embargo, la viscosidad indicada solo es significativa cuando se conocen la temperatura y el método de ensayo. La resina epoxi se vuelve notablemente más fluida cuando está caliente y más espesa cuando está fría, por lo que un valor medido en condiciones diferentes no puede compararse directamente.
Para la aprobación de muestras, registre la viscosidad de la resina a la temperatura más cercana a las condiciones normales de recepción y procesamiento. Luego compruebe si se mantiene constante después de que la muestra haya reposado, se haya mezclado y, cuando sea pertinente, se haya expuesto al entorno de almacenamiento previsto. Una resina que inicialmente fluye bien pero se espesa de forma inusual durante el almacenamiento puede generar problemas posteriores de dosificación o dispersión.
No suponga que una viscosidad menor siempre es mejor. Una menor viscosidad puede mejorar la penetración y el flujo, pero también puede afectar la resistencia al descuelgue, la formación de película, el equilibrio de solventes, la contracción de curado o la cantidad de diluyente requerida. La pregunta útil es si la viscosidad respalda el proceso requerido sin obligar a modificar la formulación establecida.
Verifique el valor epoxi o el peso equivalente epoxi
El valor epoxi es una de las comprobaciones más importantes de identidad química y reactividad. Indica la cantidad de funcionalidad epoxi disponible para reaccionar con el agente de curado. En términos prácticos, afecta los cálculos estequiométricos, la densidad de reticulación, la respuesta de curado, la resistencia térmica, la resistencia química y el comportamiento mecánico.
Una resina con un valor epoxi fuera del rango previsto puede seguir teniendo un aspecto normal e incluso formar una película sólida, pero el material curado puede quedar insuficientemente reticulado o ser excesivamente frágil. Si la formulación utiliza una proporción fija de endurecedor, un cambio en el valor epoxi puede dejar exceso de amina o grupos epoxi sin reaccionar en el sistema. Esto puede provocar pegajosidad superficial, menor resistencia al agua, cambio de color, olor o propiedades inestables a largo plazo.
Para la aprobación, compare el resultado del proveedor con una verificación independiente o interna cuando la aplicación sea sensible. Más importante aún, utilice el valor medido para calcular la demanda de endurecedor y prepare un lote de prueba con la proporción de mezcla prevista. El nombre nominal de un grado de resina no es suficiente para aprobar un material que se utilizará en un sistema bicomponente controlado.
El color no es solo una cuestión de apariencia
El color debe comprobarse tanto en la resina pura como en la formulación terminada. El epoxi transparente o de color claro es especialmente relevante para recubrimientos transparentes, pinturas de colores claros, pisos decorativos, fundición, aplicaciones eléctricas y productos en los que la uniformidad visual es importante.
Un color inicial más elevado puede ser aceptable en un recubrimiento pigmentado oscuro, pero puede convertirse en un problema grave en sistemas transparentes o acabados claros. También puede indicar variación en la calidad de las materias primas, oxidación, exposición excesiva al calor o historial de almacenamiento. La preocupación no es que toda muestra más oscura vaya a fallar, sino que un cambio de color puede indicar una modificación que también afecte el comportamiento de curado o la estabilidad al envejecimiento.
Inspeccione la resina frente a la referencia aprobada bajo una iluminación uniforme. Después, prepare una placa curada o un pequeño panel de aplicación. Algunas diferencias solo se hacen visibles después del curado, especialmente cuando el endurecedor, el acelerador o la temperatura elevada contribuyen al amarilleamiento.
Mida la humedad y busque señales de contaminación
Es fácil subestimar la humedad porque la propia resina epoxi puede parecer seca y uniforme. Sin embargo, la humedad puede interferir con determinados sistemas de curado, contribuir a la formación de burbujas, reducir el rendimiento eléctrico, afectar la adhesión y reaccionar con ingredientes sensibles a la humedad utilizados posteriormente en la formulación.
Esta comprobación adquiere mayor importancia cuando la resina se combinará con materiales que contienen isocianato, se utilizará en aislamiento eléctrico, se formulará para fundición con pocos defectos o se aplicará en entornos húmedos. El agua puede ingresar a través de las materias primas, el embalaje, un almacenamiento deficiente o la apertura repetida de los envases.
Inspeccione también si hay turbidez, sedimentos, partículas de gel, formación de piel, olor inusual o materia extraña visible. No se trata de defectos cosméticos menores. Las partículas de gel pueden obstruir filtros y equipos de pulverización, mientras que el material insoluble puede crear defectos superficiales y puntos débiles en recubrimientos delgados. Antes de la inspección visual, la muestra debe mezclarse de acuerdo con las indicaciones de manipulación del proveedor; de lo contrario, el material sedimentado puede confundirse con contaminación o puede pasarse por alto un defecto real.
Pruebe el comportamiento de curado en la formulación real
Una muestra de resina no debe aprobarse únicamente por sus propiedades sin curar. La evaluación más útil es una prueba controlada que utilice el agente de curado previsto, los aditivos, el nivel de carga y el método de aplicación.
Supervise la vida útil de la mezcla, el comportamiento de mezclado, la exotermia, el tiempo de gelificación, el tiempo hasta quedar libre de pegajosidad y la condición de curado completo. Estas propiedades están relacionadas, pero no son intercambiables. Un lote puede permanecer trabajable durante un tiempo aceptable y, sin embargo, curar demasiado lentamente para el programa de producción. Otro puede gelificar rápidamente debido a una temperatura ambiente más alta o a una interacción con un acelerador, lo que lo hace poco práctico para mezclas de gran volumen.
Preste atención a cómo la resina humecta las cargas y los pigmentos. Una humectación deficiente puede aumentar el tiempo de mezcla, atrapar aire, reducir el brillo y generar un rendimiento mecánico desigual. En sistemas cargados, un cambio menor en la viscosidad o polaridad de la resina puede alterar la carga máxima de relleno que sigue siendo procesable. Por eso, probar únicamente una mezcla transparente de resina y endurecedor puede no revelar un problema de producción.
Para sistemas de curado a temperatura ambiente, pruebe en condiciones reales de sala y no solo en un entorno ideal de laboratorio. Para sistemas de curado térmico, utilice el ciclo de curado propuesto y evalúe si la muestra alcanza un estado estable y completamente curado. Una comprobación breve de secado superficial no puede confirmar el curado completo en todo el espesor de la película o de la fundición.
Evalúe la adhesión sobre el sustrato real
La adhesión es una propiedad del sistema. Depende de la resina epoxi, el endurecedor, el sustrato, la preparación de la superficie, el espesor del recubrimiento, las condiciones de curado y el entorno de exposición. Una resina que se adhiere firmemente al acero preparado puede no comportarse de la misma forma sobre hormigón, aluminio, vidrio, plástico, madera o una superficie previamente recubierta.
Utilice sustratos y métodos de preparación representativos. Si la aplicación final implica granallado, lijado, limpieza con solvente, aplicación de imprimación o control de humedad, reproduzca esas condiciones en la prueba. De lo contrario, el ensayo puede aprobar la resina, pero no evaluar el proceso de aplicación que determina la unión final.
Después de la prueba inicial de adhesión, examine el panel tras la exposición pertinente, como contacto con agua, ciclos térmicos, contacto químico o humedad. La exposición exacta debe reflejar el entorno de servicio. Un recubrimiento decorativo para interiores no requiere la misma evaluación que un revestimiento expuesto a productos químicos, y un encapsulante eléctrico presenta riesgos distintos de un adhesivo estructural.
Evalúe el material curado, no solo la etapa de aplicación
Una vez curado, el sistema de resina debe examinarse en función de las propiedades importantes durante el servicio. Según la aplicación, esto puede incluir dureza, flexibilidad, resistencia al impacto, resistencia a la compresión, comportamiento a la tracción, resistencia química, resistencia al agua, comportamiento dieléctrico, rendimiento térmico o apariencia superficial.
No convierta cada aprobación en un amplio proyecto de investigación. El propósito es identificar los pocos modos de fallo que resultarían costosos en la aplicación prevista. Una resina de fundición transparente puede requerir una atención estrecha a las burbujas, el amarilleamiento y el rendimiento eléctrico. Una resina para recubrimientos de servicio pesado puede requerir mayor atención a la adhesión al sustrato, la respuesta de curado y la resistencia química. Un sistema adhesivo puede requerir más énfasis en la resistencia de unión, la flexibilidad y el tiempo de trabajo.
Utilice muestras retenidas para evaluar la consistencia, no el rendimiento puntual
Un error común de aprobación es considerar que una muestra exitosa demuestra la consistencia del suministro futuro. La muestra puede confirmar que un proveedor es capaz de fabricar un producto adecuado, pero no establece por sí sola un estándar de aceptación fiable.
Conserve una muestra aprobada retenida, sus registros de ensayo, la formulación utilizada y las condiciones clave de prueba. Establezca controles prácticos de recepción para futuras entregas, como apariencia, viscosidad, valor epoxi, color y respuesta de curado. El rango de aceptación debe basarse en lo que el proceso puede tolerar, no simplemente copiarse de la especificación más amplia del proveedor.
Al abastecerse internacionalmente, una comunicación estable sobre estos controles es tan importante como la muestra inicial. La documentación, el estado del embalaje, la trazabilidad de los lotes, la respuesta a preguntas sobre especificaciones y la capacidad de proporcionar un apoyo de exportación coherente reducen las variaciones evitables. Los proveedores de exportación de productos químicos como Huafeng Chemical pueden evaluarse en estos aspectos operativos junto con la propia resina, especialmente cuando la continuidad del suministro y la coordinación transfronteriza forman parte de la decisión de compra.
Apruebe la muestra solo después de vincular los riesgos con una decisión
Una decisión de aprobación útil no dice “muestra aprobada” sin contexto. Debe indicar qué grado de resina se probó, qué formulación y endurecedor se utilizaron, las condiciones de procesamiento, las propiedades verificadas y los límites aceptables para las entregas rutinarias. También debe identificar cualquier condición que pueda modificar el resultado, como un agente de curado diferente, una mayor carga de relleno, una temperatura de aplicación más baja o un nuevo sustrato.
Este enfoque evita dos errores costosos: rechazar una resina porque difiere ligeramente de una referencia arbitraria cuando funciona correctamente, y aprobar una resina porque parece aceptable antes de que se hagan visibles sus debilidades de curado o adhesión. El mejor proceso de aprobación de muestras no es el más largo. Es el que vincula las propiedades de la resina con la forma en que el producto terminado realmente se fabricará y utilizará.
Envíenos hoy su consulta
